行业动态

聚焦行业动态,洞悉行业发展

真空烧结炉的加热区域不均匀是热元件老化了吗
发布时间:2023-06-06   浏览:7424次

  真空烧结炉的加热区域不均匀是热元件老化了吗

  真空烧结炉的加热区域不均匀可能是热元件老化的原因之一,但也可能有其他原因造成,例如:

  1.加热元件损坏:加热元件本身存在损坏或烧坏的情况,导致加热区域不均匀。

  2.温控系统故障:温控系统可能存在故障,导致无法准确控制加热区域的温度,从而导致加热区域不均匀。
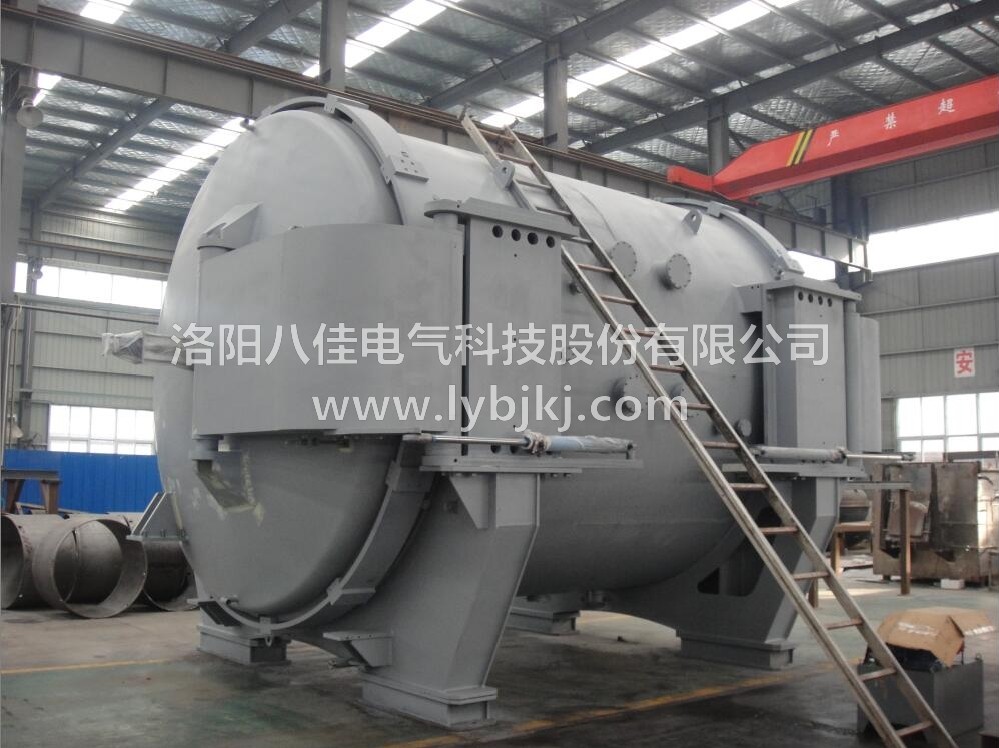
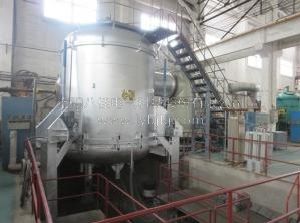
真空烧结炉

  3.真空度不足:如果真空度不足,可能会导致加热区域的温度分布不均匀。

  4.加热元件布局不合理:如果加热元件的布局不合理,例如元件数量不足或布局不均匀,可能会导致加热区域不均匀。

  因此,如果真空烧结炉的加热区域不均匀,需要进行维护和检修。首先需要检查加热元件是否存在损坏,然后检查温控系统是否正常工作,检查真空度是否足够,以及检查加热元件的布局是否合理。如果热元件老化是造成加热区域不均匀的原因之一,需要及时更换热元件。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

04 April 2022
真空烧结炉怎么操作

真空烧结炉怎么操作

  真空烧结炉怎么操作   真空烧结炉是指在真空环境中对被加热物品进行保护性烧结的炉子,其加热方式比较多,如电阻加热、感应加热、微波加热等。关于它的操作很多用户都有些疑问,那么,烧结炉怎么操作的呢?   1、通电前检查   真空烧结炉通电前,检查各开关是否放在(关)位,升温方式为“手动”,功率调节逆时针旋到头(低)。确认无误后再根据工艺要求的顺序来启动机械泵、扩散泵。   2、测量炉内真空度   根据真空计的操作进行,当达到要求的真空度时,才能加热升温。   3、抽真空   紧闭所有的真空阀门,启动机械泵,待其运转正常后,打开通向炉体的低真空阀,预先对炉体抽气,此阀打开时应缓慢,以免机械泵排气口处有油喷出。   4、打开真空阀   真空烧结炉炉体抽真空的同时,打开真空阀,对扩散泵抽气,当真空度达到15Pa后,先开启扩散泵上的冷却水,然后对扩散泵加热,一般经过45分钟左右扩散泵起作用,就可关上通向炉体的真空阀,打开真空阀,真空度很快可以达到1.33×10⁻¹Pa以上,即可对电炉通电加热。   5、加热   次加热因放气较多,真空度容易下跌,另外工件加热放气也使真空下跌,所以要慢慢升温真空度下跌到1.5帕停止加热,等真空度回升到0.5帕以上再慢慢加热。因扩散泵低于20帕就无法工作,另外扩散泵油在太低真空下易氧化,导致扩散泵无法作用。也可在低真空下加热除气,等放气基本结束,再开高真空。另外电炉在不用时抽真空状态下保存,下次抽气快些。欲停止抽真空,应先关闭高真空阀,然后停止加热,1个半小时后,关闭低真空阀,停止机械泵运转,只有在扩散泵冷却之后,才切断其冷却水供应。   6、手动升温   在炉温200℃以下先用手动方式升温,否则控温不准。在真空状态下按加热启动按钮,缓慢调节手动功率(顺时针方向),使电流慢慢上升,禁止超过次额定电流1100A,电炉温度随之上升。1000-2000℃,可采用红外自动控制炉温。   7、降温   降温可按预先设定的程序控制降温,也可直接把加热关闭让其自行降温。但降温过程中不允许停水,否则真空烧结炉炉体密封圈会烧坏。

12 August 2019
实验真空甩带炉的真空方法

实验真空甩带炉的真空方法

  实验真空甩带炉的真空方法   因为金属工件的加热、冷却等操作,需要十几个甚至几十个动作来完成。这些动作内在真空甩带炉的真空热处理炉内进行,操作人员无法接近,因此对真空热处理电炉的自动化程度的要求较高。   同时,有些动作,如加热保温结束后,金属工件进行淬火工序须六、七个动作并且要在15秒钟以内完成。这样敏捷的条件来完成许多动作,很容易造成操作人员的紧张而构成误操作。因此,只有较高的自动化才能准确、及时按程序协调。   金属零件进行真空热处理均在密闭的真空炉内进行,严格的真空密封众所周知。因此,获得和坚持炉子原定的漏气率,保证真空甩带炉的工作真空度,对确保零件真空热处理的质量有着非常主要的意义。   所以,真空热处理炉的一个关键问题,就是要有可靠的真空密封构造。为了保证真空甩带炉的真空性能,真空热处理炉结构设计中必须道循一个基本原则,就是炉体要采用气密焊接,同时在炉体上尽量少开或者不开孔,少采用或者避免采用动密封结构,以尽量减少真空泄露的机遇。安装在真空炉体上的部件、附件等如水冷电极、热电偶导出装置也都必须设计密封构造。   以上就是实验真空甩带炉的真空方法。如果大家还有不清楚的,欢迎咨询。