行业动态

聚焦行业动态,洞悉行业发展

真空熔炼炉的安装调试流程
发布时间:2023-08-21   浏览:5913次

  真空熔炼炉是一种高温设备,安装调试非常重要。以下是一般真空熔炼炉安装调试的流程:

  1.设备准备:确认所有设备和零部件的完整性和质量。检查是否有任何损坏或缺失,并确保所有配件符合规格要求。

  2.环境准备:选择适当的位置安装熔炼炉,确保有足够的空间。检查地面的平整度和稳定性,以确保设备安全放置。
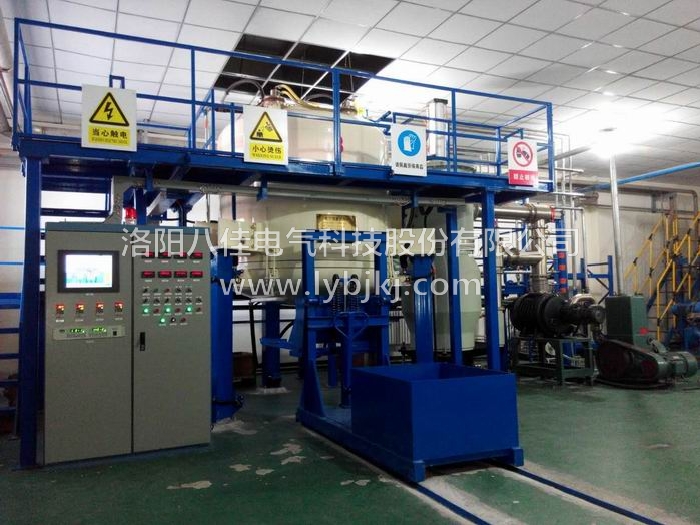
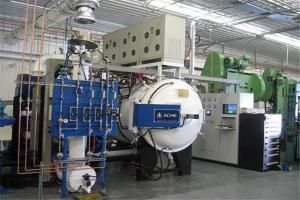
真空熔炼炉

  3.安装熔炼炉:按照设备制造商提供的安装图纸和说明书进行熔炼炉的组装和安装。确保所有连接部件和管道正确安装,紧固牢固。

  4.连接电源和能源:根据设备要求连接电源和能源供应。确保电源和能源的稳定和可靠性,并遵守相应的电气安装标准。

  5.密封测试:进行密封测试,验证熔炼炉的真空密封性能。使用真空泵和仪器进行测试,并确保系统无泄漏。

  6.通电试运行:通电试运行前,检查所有电气和控制系统的连接是否正确。按照设备制造商的要求进行试运行,并检查设备各部分的工作状态。

  7.温度控制调试:根据设备规格和工艺要求,对温度控制系统进行调试。确保温度传感器和控制器的准确性和稳定性。

  8.安全防护设施:安装必要的安全装置和防护设施,如温度报警器、气体传感器、急停按钮等。确保设备在操作过程中的安全性。

  9.运行参数测试:根据设备要求和工艺流程,进行运行参数测试。测试包括加热速率、升温时间、真空度等,以确保设备能够满足工艺要求。

  10.系统验证和调整:对整个系统进行验证和调整。检查各个部件的协调工作和性能表现,并进行必要的调整和修正。

  11.培训和操作手册:为操作人员提供适当的培训,确保他们了解设备的操作流程和安全注意事项。提供详细的操作手册,便于操作人员参考。

  请注意,在安装和调试过程中,务必遵守相关法规和安全标准,确保操作人员和设备的安全。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

14 October 2021
真空烧结炉的热处理过程流程介绍

真空烧结炉的热处理过程流程介绍

  真空烧结炉的热处理过程流程介绍   真空烧结炉是生产合金(永磁材料)的专用设备,是先进铸片工艺取代传动铸锭工艺的理想替代设备。是利用真空感应熔炼法,把坩埚封闭在真空室中,利用电磁感应产生的涡流作为热源,在真空或惰性气体状态下把合金(或是导电材料)原料进行脱气、熔化处理,通过坩埚倾炉系统浇铸,经过中间包在水冷辊上急速凝固后形成薄片,再在水冷盘上进行慢速降温,在拨凿的搅拌下,把合金降到30℃左右,形成大不薄厚均匀的合金薄片的一种熔炼设备。   热处理工艺一般包括:加热、保温、冷却三个过程,有时只有加热与冷却两个过程。这些过程都是烧结炉热处理工艺的互相衔接,不可间断。加热是热处理中重要工序之一,烧结炉对金属热处理的加热方法很多,早期是采用木炭和煤作为热源,进而使用液体与气体燃料。电加热易于控制,且无环境污染;利用这些热源可以的直接加热,也可以通过熔融的盐或是金属,以至浮动粒子进行间接加热。   此外,加热温度是热处理工艺的重要工艺参数之一,选择和控制加热温度是保证烧结炉热处理质量的主要问题;加热温度随被处理的金属材料和热处理的目的不同而异,但一般都是加热到相变温度以上,以获得高温组织。

27 May 2019
真空烧结炉故障原因及处理办法有哪些呢

真空烧结炉故障原因及处理办法有哪些呢

  真空烧结炉故障原因及处理办法有哪些呢   真空烧结炉的故障现象故障原因及处理办法有哪些呢?今天八佳的小编就和大家说说。   1、真空度低:泵油污染、过少或过稀,清洗真空泵,更换新真空泵油。   2、抽气时间太短:延长抽气时间。   3、抽气过滤器堵塞:清洗或更换排气过滤器。   4、有漏气处:抽空后关闭真空烧结炉电源,检查电磁阀、管接头、真空泵吸气阀及工作室周边密封垫有无漏气处。   5、噪音大:真空炉联轴器磨损或破裂,更换。   6、排气过滤器堵塞或安装位置不正:清洗或更换排气过滤器并安装正确。   7、处理炉喷油:吸气阀O型圈脱落,拔下泵嘴上的真空管,卸下抽气嘴,取出压簧和吸气阀,轻轻拉伸O型圈几次,重新将其嵌入凹槽内,再安装即可。   8、旋片磨损:更换旋片。   9、真空烧结炉的真空泵漏油:回油阀堵塞,卸下回油阀,清洗。   10、油窗松动:放油后,卸下油窗,缠上生料带或薄塑料薄膜。   11、油烟大:抽气过滤器堵塞或污染,清洗或更换排气过滤器。   12、泵油污染:更换新油。   13、真空烧结炉回油阀堵塞:清洗回油阀(详见说明书)。   14、不加热:加热条烧断,更换加热条。   15、加热时间继电器烧坏(开机即两灯同时亮,OMRON灯颜色为黄色):更换时间继电器。   16、加热线烧断:更换加热线,并安装牢固。控制加热温度波段开关接触不良:修复或更换。控制加热的交流接触器不复位:修复(用气流吹去异物)或更换。   17、加热不停止:加热时间继电器接触不良或烧坏,调整时间继电器与插座接触或更换。   18、封口不平、不紧或不封口:钢盒变形,调整钢盒加热时间与加热温度未调好,调整至合适。   19、电机反转时间过长:任意两相电源线调换安装(地线除外)。   20、真空烧结炉加压气路通气不畅:理顺疏通加压气路。