行业动态

聚焦行业动态,洞悉行业发展

真空速凝炉的常见故障解析
发布时间:2024-01-09   浏览:5668次

  真空速凝炉的常见故障解析

  真空速凝炉作为一种效率高、节能的炉型,在材料制备和加工领域得到了广泛应用。然而,在使用过程中,真空速凝炉可能会出现各种故障,影响其正常运转。真空速凝炉厂家八佳电气将解析真空速凝炉常见的故障及其产生原因,并探讨相应的解决方法。

  一、真空度异常

  1.故障现象:真空度无法达到设定值,或真空度波动较大。

  2.原因分析:

  (1)真空泵性能下降或损坏;

  (2)密封圈、密封垫损坏或老化;

  (3)炉体或管道存在泄漏。

  3.解决方法:

  (1)检查并更换性能下降或损坏的真空泵;

  (2)更换密封圈、密封垫,确保密封良好;

  (3)对炉体和管道进行检漏,修复泄漏点。
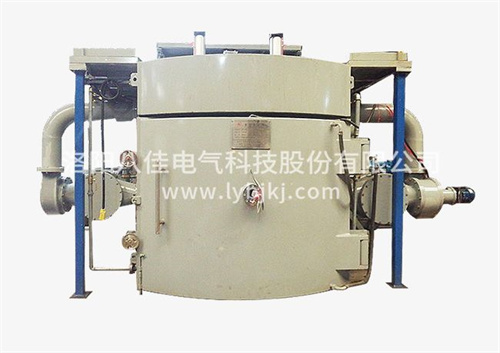
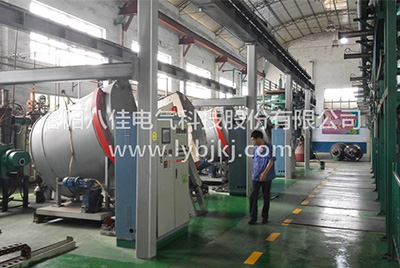
真空速凝炉

  二、加热系统异常

  1.故障现象:加热功率不足,加热速度慢。

  2.原因分析:

  (1)加热元件老化或损坏;

  (2)加热控制系统故障。

  3.解决方法:

  (1)检查并更换老化或损坏的加热元件;

  (2)维修加热控制系统,确保正常工作。

  三、冷却系统异常

  1.故障现象:冷却水流量不足,水温过高。

  2.原因分析:

  (1)冷却水泵性能下降或损坏;

  (2)冷却水管道堵塞。

  3.解决方法:

  (1)检查并更换性能下降或损坏的冷却水泵;

  (2)清洗冷却水管道,确保通畅。

  四、机械故障

  1.故障现象:炉体晃动,传动部件异响。

  2.原因分析:

  (1)基础不牢固或地基下沉;

  (2)传动部件磨损或松动。

  3.解决方法:

  (1)加固基础,重新制作牢固的地基;

  (2)检查并更换磨损的传动部件,确保紧固。

  五、电气故障

  1.故障现象:控制系统失灵,元件损坏。

  2.原因分析:

  (1)电源波动大,导致元件损坏;

  (2)控制系统软件故障。

  3.解决方法:

  (1)稳定电源,确保供电质量;

  (2)升级或修复控制系统软件。

  六、安全故障

  1.故障现象:安全防护装置失效。

  2.原因分析:安全防护装置损坏或误操作。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

05 August 2021
真空熔炼炉积垢垃圾怎么清理

真空熔炼炉积垢垃圾怎么清理

  真空熔炼炉积垢垃圾怎么清理   众所周知,真空熔炼炉主要用于真空环境下,进行加热的设备。虽然真空炉是在真空环境下使用,但是在使用的过程中,一样会产生很多积垢垃圾。这些垃圾如何不及时处理的话,会大大增加熔炼炉的维修保养难度,甚至会降低熔炼炉的使用寿命。   这些积垢物的粘稠度,在锅炉里的位置不同而不同,由于灰分的熔点不同和冷凝作用,有些积垢物呈液态或半液态状,有些是干燥的固体。当然,干燥固体状的积垢物是***理想的。这些积垢物如果不及时除掉,会给真空炉带来不良后果。   那么我们应该如何处理这些积垢垃圾呢?才能保证真空炉的使用寿命和工作效率呢?   1、因为真空熔炼炉的烟气里带有相当数量的二氧化硫,遇水分会变成三氧化硫(俗称的稀硫酸),给换热管表面造成腐蚀。所以在使用的过程中,需要防止三氧化硫的腐蚀性,破坏炉体。   2、由于真空炉被加热表面的积垢会越积越厚,形成保温层,直接影响热交换,降低锅炉的热效率。真空熔炼炉在使用一度时间后,必须哟要做好保养,清楚积垢,避免越级越厚。   3、由于换热管壁上的积垢越来越厚,相当于换热管越来越粗,这样就减少了换热管之间的透气截面积,增大了烟气排放的阻力,给真空熔炼炉的正常燃烧带来一定的影响。需要针对性的维护,清除积垢。

27 June 2019
真空甩带炉的保养方法

真空甩带炉的保养方法

  在使用真空甩带炉的时候,也会面临有些热处理工艺在真空炉上无法完成的问题,究其原因,大致有两个方面:一是真空炉生产厂家按照标准生产,虽然各项技术参数合格,但在生产的过程中没有***系统地去考虑热处理工艺问题,导致了炉子的参数和热处理工艺参数不匹配。二是真空热处理工艺过程存在缺陷,无法实现想要的结果。   所以真空甩带炉的一个关键问题,就是要有可靠的真空密封构造。为了保证真空炉的真空性能,炉体要采用气密焊接,同时在炉体上尽量少开或者不开孔,少采用或者避免采用动密封结构,以尽量减少真空泄露的机遇。安装在真空炉体上的部件、附件等如水冷电极、热电偶导出装置也都必须设计密封构造。   工作者对真空甩带炉做到更好的维护与保养,方法如下:   1、按照程序抽低真空:紧闭所有的真空阀门,启动机械泵,待其运行正常后(大约1-2 min),打开通向炉体的低真空阀即上碟阀,预先对炉体抽低真空;   2、打开真空甩带炉下碟阀,对扩散泵进行抽气,当真空度达到15 Pa以下后,系统自动开启扩散泵进行预热,一般经过45 min左右扩散泵开始其作用,就可以关闭真空烧结炉上碟阀,同时开启主阻挡阀待真空度达到1.33×10Pa以上,才可以开启加热按钮对样品进行加热。