常见问题

聚焦行业动态,洞悉行业发展

真空石墨煅烧炉的自动化与智能化改造
发布时间:2025-02-05   浏览:5803次

真空石墨煅烧炉的自动化与智能化改造

在科技日新月异的今天,自动化与智能化已成为工业制造领域的重要趋势。真空石墨煅烧炉作为石墨材料处理的关键设备,其自动化与智能化改造对于提升生产效率、保障产品质量、降低能耗及人力成本具有重要意义。真空石墨煅烧炉厂家洛阳八佳电气将从真空石墨煅烧炉的自动化与智能化改造的必要性、关键技术及实施效果等方面进行探讨。

一、自动化与智能化改造的必要性

随着石墨材料在电子、冶金、新能源等领域的应用日益广泛,对石墨材料的纯度和性能要求也越来越高。传统的真空石墨煅烧炉在操作过程中存在诸多不足,如人工操作繁琐、温度控制不精确、能耗高、生产效率低等。这些问题不仅影响了产品的质量和产量,还增加了企业的运营成本。因此,对真空石墨煅烧炉进行自动化与智能化改造,实现生产过程的智能化控制和管理,已成为行业发展的必然趋势。
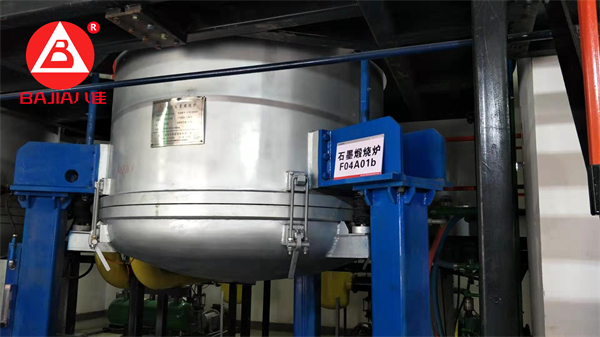
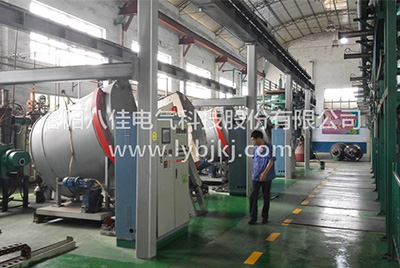
真空石墨煅烧炉

二、自动化与智能化改造的关键技术

先进控制系统:引入先进的PLC(可编程逻辑控制器)或DCS(分散控制系统)技术,实现对加热、真空、冷却等过程的自动化控制和远程监控。通过精确控制各系统参数,确保煅烧过程的稳定性和安全性。同时,系统具备超温、低水压、过电流等联锁保护及报警功能,保障设备的安全运行。

智能温度控制:采用高精度的温度传感器和智能温控算法,实现对炉内温度的精确测量和智能调节。通过PID(比例-积分-微分)控制或其他先进控制策略,确保炉内温度均匀且稳定,满足不同材料的煅烧需求。

自动化进出料系统:设计并安装自动化进出料系统,实现原料的自动上料和产品的自动下料。通过机械臂、传送带等自动化设备,减少人工操作环节,提高生产效率和安全性。

数据采集与分析系统:建立数据采集与分析系统,实时收集煅烧过程中的各项参数数据,并进行存储和分析。通过大数据分析技术,挖掘生产过程中的潜在问题,为优化生产工艺和提高产品质量提供数据支持。

远程监控与维护:利用物联网技术,实现真空石墨煅烧炉的远程监控和维护。通过云端平台,管理人员可以随时随地查看设备运行状态和生产数据,及时发现并处理潜在问题,提高设备的可靠性和可用性。

三、自动化与智能化改造的实施效果

提升生产效率:自动化与智能化改造减少了人工操作环节,提高了生产效率和自动化程度。同时,通过精确控制各系统参数,确保煅烧过程的稳定性和效率高,进一步提升了生产效率。

保障产品质量:智能温控系统和数据采集与分析系统的应用,确保了炉内温度的均匀性和稳定性,从而提高了产品的质量和一致性。同时,自动化进出料系统减少了人为因素对产品质量的影响。

降低能耗与成本:通过优化加热系统和冷却系统,提高了能源利用效率;通过智能温控系统和数据采集与分析系统,实现了对能耗的精准控制和优化调节;通过自动化进出料系统和远程监控与维护系统,降低了人力成本和运维成本。

增强企业竞争力:自动化与智能化改造提升了企业的生产能力和产品质量水平,降低了生产成本和能耗水平。这些优势有助于企业在激烈的市场竞争中脱颖而出,增强企业的市场竞争力和可持续发展能力。

真空石墨煅烧炉的自动化与智能化改造是提升生产效率、保障产品质量、降低能耗及人力成本的重要途径。通过引入先进控制系统、智能温度控制、自动化进出料系统、数据采集与分析系统及远程监控与维护等关键技术,实现了生产过程的智能化控制和管理。这些改造措施不仅提升了企业的生产能力和产品质量水平,还降低了生产成本和能耗水平,增强了企业的市场竞争力和可持续发展能力。未来,随着科技的不断进步和创新发展,真空石墨煅烧炉的自动化与智能化水平将不断提升,为石墨材料行业的发展注入新的动力。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

03 August 2026
气相沉积炉在操作过程中可能存在哪些安全风险?

气相沉积炉在操作过程中可能存在哪些安全风险?

气相沉积炉在操作过程中可能存在哪些安全风险?在半导体、纳米材料和特种涂层制备领域,气相沉积炉是核心设备。它通过高温下的气相反应,在基片表面沉积出各种功能薄膜。然而在这一精密工艺的背后,操作人员面临着高温烫伤、有毒气体泄漏、爆炸风险等多种安全隐患。随着工艺向更高温度、更复杂气体体系发展,气相沉积炉的安全管理已成为不可忽视的挑战。从设备设计到操作规范,从个人防护到应急处理,每个环节都需严谨把控。01 高温与高压带来的物理性风险气相沉积炉操作过程中直接的风险来源于高温环境。这类设备通常工作在超过1000℃ 的高温状态下,炉体表面若无有效隔热措施,极易造成操作人员烫伤。炉内压力控制不当会引发爆炸危险。当炉内气压异常升高时,若安全阀失效,可能导致设备损坏甚至爆炸。因此,压力保护装置对气相沉积炉至关重要,它能在压力超过设定值时自动泄压。沉积炉的结构稳定性在长期高温环境下会逐渐衰减。 炉罐材料在高温、腐蚀性气氛及负压综合作用下,会出现蠕变变形甚至压溃失效,严重威胁设备安全。02 有毒有害气体的隐蔽威胁气相沉积工艺中使用的气体多数具有毒性或腐蚀性。如制备硫化锌过程中使用的硫化氢气体,就是一种易燃有剧毒的气体,对黏膜有强烈刺激作用,泄漏会对环境和人员造成严重伤害。在氧化镓半导体生产中,气相沉积工艺使用的三甲基镓不仅本身有毒,还会挥发出金属有机气体,并可能产生甲烷等副产物。这些气体一旦泄漏,后果不堪设想。氮化铝陶瓷烧结过程中需要通入氨气作为还原气氛,而氨气泄漏可能造成人员中毒。同时,氨气分解可能产生氢气,增加爆炸风险。针对这些风险,现代气相沉积炉配备有气体泄漏检测系统,能够实时监测炉内和周围环境的气体浓度,一旦发现泄漏立即报警。03 沉积副产物与设备老化的潜在危险气相沉积过程中产生的副产物往往被忽视,却蕴含不小风险。沉积副产物可能积聚在炉体内,影响热传导效率,甚至引发局部过热。长期沉积会导致炉腔内壁沉积厚度不断增加,由于沉积材料与炉体热膨胀系数不同,在升温降温阶段会产生较大应力,影响整体结构稳定性,严重时会导致炉腔开裂。密封系统老化是另一个潜在风险。在高温环境下,常规密封装置无法正常工作,导致石墨主轴与炉腔底板之间必须保留必要缝隙,这些部位容易积聚沉积物,影响设备正常运转。反应副产物可能通过排烟系统进入环境。现有化学气相沉积炉若采用常规排烟管直接排放,烟气中可能含有化学烟尘,长期吸入对操作人员健康造成伤害。04 材料输送与腐蚀性化学品的风险在化学气相沉积碳化硅过程中,甲基三氯硅烷(MTS)作为硅源被广泛使用。这种物质化学性质的腐蚀性,对输送系统构成严峻挑战。传统蠕动泵输送系统中,软管材料容易受到MTS腐蚀导致破裂。一旦软管破裂,腐蚀性MTS便会泄漏,不仅污染环境,还可能损害设备。更严重的是,MTS与氢气的混合体系具有易燃易爆性,可能引发火灾或爆炸。输送管道的耐腐蚀性能直接关系到操作安全。常规橡胶或塑料软管在MTS作用下易发生退化,而目前对于泄漏的检测主要依赖视觉检查和定期维护,发现问题时往往已造成一定损害。解决方案包括采用耐腐蚀材料如聚四氟乙烯作为管道内层,设计双层软管结构,以及配备泄漏报警系统,当检测到内层破裂时能及时发出警报。05 尾气处理与环境保护风险气相沉积过程的尾气处理是确保整体安全的重要环节。以制备硫化锌的沉积炉为例,尾气中残留的硫化氢气体若处理不当,会对环境造成严重污染。传统喷淋塔使用氢氧化钠溶液吸收尾气中的有害气体,但在低温环境下,氢氧化钠溶解度急剧下降,甚至出现结冰,导致吸收效率下降或失效,造成有毒气体泄漏。尾气处理装置本身的振动也可能影响沉积过程。排气装置与炉体直接连接时,排烟装置工作产生的振动可能影响沉积炉内部化学物质的均匀沉积,影响产品质量的同时也可能带来安全隐患。现代尾气处理系统采用温度监控和自动调节装置,确保吸收液在好的温度下工作。同时,通过增加隔震连接软管,减少振动传递,提高系统整体安全性。06 人为操作与应急处理风险操作人员培训不足是气相沉积炉安全运行的重要隐患。操作人员必须经过专门培训,了解设备基本原理和操作步骤,并严格遵守个人防护要求。缺乏经验的操作人员可能在不经意间引发严重事故。紧急情况应对能力也至关重要。操作人员应熟悉应急通道和紧急停机按钮位置,了解消防器材和急救设备的使用方法。在发生火灾或其他危险情况时,必须能够迅速采取切断电源、关闭气源等措施。设备维护保养中的风险常被忽视。定期更换受沉积影响的区域是必要的安全措施,但维护过程本身也存在风险,如高温部件冷却不充分可能造成烫伤,或维护后安装不当导致气体泄漏。建立严格的操作规程和安全培训制度,是降低人为操作风险的有效途径。只有通过系统培训和严格执行规程,才能确保气相沉积炉的安全运行。随着技术进步,新一代气相沉积炉已整合了更多主动安全设计。从炉体结构的优化改良,到耐腐蚀材料的应用,再到智能监控系统的普及,气相沉积工艺的安全性正在不断提高。操作人员的安全意识和规范操作仍是一道防线。只有将技术防护与严格管理有机结合,才能确保气相沉积炉的安全运行,为高端材料制备提供可靠保障。

26 October 2017
使用熔盐电解炉前的烘炉条件

使用熔盐电解炉前的烘炉条件

  在正式投运熔盐电解炉前,烘干是至关重要的一个环节。常温-350℃时的中低温烘炉可将材料中的游离水的充分排出,材料形成化学结合,达到初期固化。今天小编就介绍下使用熔盐电解炉前的一些烘炉条件。   烘熔盐电解炉具备的条件   1.熔盐炉所有的衬里材料砌筑完毕,模具模板扯除完毕,内部卫生清理干净,并自然养护7天以上。   2.各种附件安装孔或预留孔进行封堵或临时性封堵。炉排下门孔关闭。炉下风道封闭,给风系统风阀关闭。   3.烘炉使用燃料为0#轻柴油,单台熔盐炉用油量大约5吨,12台约60吨。   4.由乙方自备储油设备、供油系统、给油泵及管线等临时设施及耗材、并负责安装和操作。   5.烘炉用的压缩空气,供气母管接至窑炉炉附近,满足5m3/min使用,压缩空气压力0.6-0.8Mpa。母管以后的材料及安装由乙方负责操作。   6.温度测温由乙方提供烘炉温度监测系统。   7.乙方提供并安装烘炉使用的连接热烟管道φ273和φ219钢管,材料为Q235-A,长度视现场实际情况而定。   8.烘炉机使用的220V与380V电源由甲方负责提供、并接至熔盐炉附近烘炉方的开关柜上,满足烘炉机200KW负荷要求,开关柜以后的材料及安装由乙方负责。   9.业主方协助把烘炉设备吊卸到合适位置,烘炉结束负责吊卸装车。 4.10.为使烘炉时材料中的水分变成蒸汽后能充分的排出,同时避免因烘炉时材料产生的蒸汽在胀力作用下使炉墙出现炸裂或脱落,熔盐炉燃烧室的外部护板的安装必须采取段焊,留出缝隙满足烘炉排汽使用。   11.在炉管下方制作临时隔墙,材料及安装由乙方负责。   12.利用熔盐电解炉正式排烟系统排烟。所有膨胀节打开,膨胀指示归零。