
真空炭化炉的故障诊断与排除方法
真空炭化炉的故障诊断与排除方法
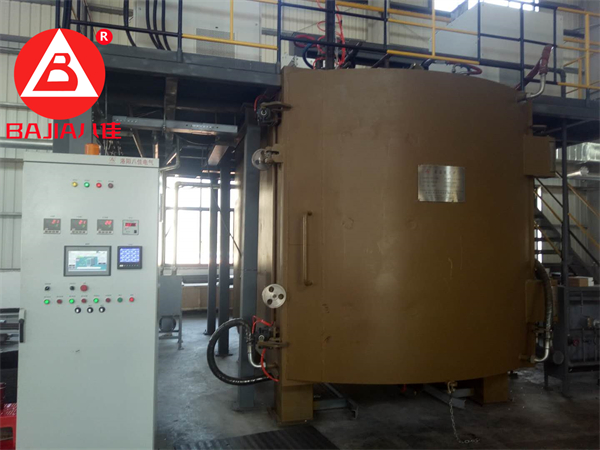
真空炭化炉作为材料科学领域的重要设备,其稳定运行对于产品质量和生产效率至关重要。然而,在实际运行过程中,由于多种因素的影响,设备可能会出现各种故障。真空炭化炉厂家洛阳八佳电气旨在探讨真空炭化炉的常见故障及其诊断与排除方法,以期为相关技术人员提供实用的参考。
一、温度异常故障及其排除
1. 温度过高报警
温度过高报警是真空炭化炉常见的故障之一。其可能原因包括温控器参数设置不当、固态继电器输出端击穿、热电偶探头接触不良等。针对这一问题,可以采取以下措施进行诊断和排除:
检查温控器参数:首先,应检查所在工作区温控器的参数设置,确保其与其他正常使用中的温控器参数一致。
测量固态继电器输出端电阻:停电后,使用万用表电阻档测量固态继电器输出端两点之间的电阻。正常时,电阻值应在几兆欧以上;若被击穿,则电阻值几乎为零,需更换新的固态继电器。
检查热电偶探头接触情况:在通电开机的情况下,轻摇热电偶探头,观察温控器显示是否跳动幅度很大。若跳动幅度大,则说明热电偶探头接触不良,需更换新的热电偶。
2. 显示温度偏低
当真空炭化炉显示温度偏低,达不到设定值时,可能的原因包括温控器参数设置错误、热电偶损坏、发热管不工作等。针对这些原因,可以采取以下措施进行诊断和排除:
检查温控器参数及输出信号:首先,检查温控器参数设置是否正确,并确认是否有输出信号。
验证热电偶是否良好:将疑似损坏的热电偶与正常温控器上的热电偶互换,观察温度显示情况。若互换后温度显示正常,则说明原热电偶损坏,需更换新的热电偶。
检查发热管工作情况:通电开机后,启动加热,使用试电笔测试对应工作区的发热管连接的导线是否有电到达。若有电到达,还需使用钳表测量电流是否与其他工作区差异不大。若无电到达,则需按电路图逐一检查电路,查找电截止点及可能的元件损坏情况。
二、真空异常故障及其排除
1. 真空抽不上或偏低
真空抽不上或偏低可能由多种原因引起,包括真空气源不足、真空表故障、门未关紧或密封不良、管道及气动阀漏气等。针对这些原因,可以采取以下措施进行诊断和排除:
检查真空气源及压缩气压:确认真空气源是否正常(通常要求-95KPa以上),压缩气压是否在正常使用范围(0.4—0.6 MPa)。
检查真空表:对照正常使用中的真空表,检查当前真空表参数是否正常。
检查门及密封情况:检查门是否关紧,门口的密封胶卷是否有破损、变形或沾有异物。
检查管道及气动阀:若门及密封情况良好,则需检查对应工作区的管道、气动阀及热电偶穿入口等位置。特别是热电偶入口处,若有更换热电偶的情况,需检查是否破坏了真空的密封性能,并重新打AB胶进行密封。
2. 气动阀无法动作
气动阀无法动作可能由电磁阀故障、压缩空气压力不足或气动阀本身损坏引起。针对这些原因,可以采取以下措施进行诊断和排除:
检查电磁阀:首先检查对应的电磁阀是否能正常工作,压缩空气压力是否达到工作要求。
检查气动阀:若电磁阀及压缩空气压力均正常,则可能是气动阀本身损坏,需更换新的气动阀。
三、其他常见故障及其排除
除了温度异常和真空异常外,真空炭化炉还可能遇到风机异响、控制系统故障等问题。针对这些问题,可以采取以下措施进行诊断和排除:
风机异响:检查风机内部是否有异物进入或固定电机马达的螺丝是否松动,必要时进行清理或紧固。
控制系统故障:定期检查控制系统的硬件和软件,确保其稳定性。若出现故障,需根据具体情况进行修复或更换相关部件。
真空炭化炉的故障诊断与排除需要综合考虑多种因素,包括设备结构、工作原理、运行环境等。在实际操作中,技术人员应熟练掌握设备的基本结构和性能特点,了解常见故障及其排除方法。同时,建议企业建立完善的设备维护管理制度,定期对设备进行保养和检查,及时发现并排除潜在故障隐患。此外,加强与设备供应商和技术支持团队的沟通与合作也是提高故障诊断与排除效率的重要途径。
通过科学的故障诊断与排除方法,可以有效保障真空炭化炉的稳定运行,提高产品质量和生产效率,为企业创造更大的经济效益和社会效益。
- 上一篇:真空速凝炉的环保与能效特性解析
- 下一篇:气相沉积炉的安全操作与风险防范
相关推荐


 电话
 微信
 留言
 TOP