常见问题

聚焦行业动态,洞悉行业发展

真空石墨煅烧炉的工作原理是什么,它的结构是什么
发布时间:2025-11-24   浏览:6420次

真空石墨煅烧炉的工作原理是什么,它的结构是什么

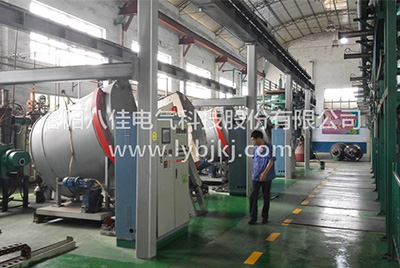
在现代工业生产中,真空石墨煅烧炉凭借其独特性能,在石墨材料加工等领域发挥着关键作用。了解其工作原理与结构,有助于更好地运用这一设备,提升生产效率与产品质量。

工作原理

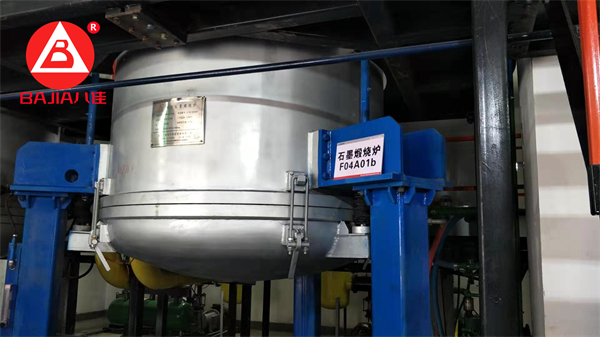
加热原理:真空石墨煅烧炉主要依靠石墨发热体来实现加热。当电流通过石墨发热体时,基于焦耳定律,电能迅速转化为热能。石墨具有良好的导电性与耐高温特性,能够在短时间内产生大量热量,为炉内物料的煅烧提供充足热源。一般情况下,炉内温度可根据工艺需求升高至 1500℃ - 3000℃,如此高温足以促使石墨物料发生一系列物理与化学变化,满足不同的生产要求。
1730077598669752.jpg

真空与气氛控制原理:真空系统是真空石墨煅烧炉的重要组成部分。通过真空泵等设备,炉内空气被快速抽出,使炉内压力逐步降低,营造出高真空环境,真空度可达 10??Pa 甚至更低。在这种环境下,物料煅烧过程中可避免与氧气等气体接触,防止氧化等不良现象发生。同时,根据工艺需要,可通过气体充入装置向炉内精准充入特定气体,如惰性气体氩气、氮气等。这些气体在高温下与物料相互作用,能实现特殊的化学反应,进一步调控物料性能,满足特定产品的生产需求。

结构组成

炉体:作为设备的主体框架,炉体由耐高温、高强度的材料制成。常见的炉体外壳采用优质钢材,内部则衬有多层耐高温陶瓷纤维等隔热材料。这种结构设计不仅能承受高温,还能有效减少热量散失,确保炉内温度稳定,为物料煅烧提供良好的空间环境。同时,炉体具备良好的密封性,通过特殊的密封结构和密封材料,防止外界空气进入炉内,维持炉内真空或特定气氛环境。

加热系统:该系统以石墨发热体为核心部件。石墨发热体形状多样,常见的有棒状、丝状等,根据炉体大小和加热需求进行合理布局。为确保加热均匀性,发热体分布在炉体四周及底部等位置。此外,加热系统还配备了先进的控温装置,通过热电偶等温度传感器实时监测炉内温度,并将信号反馈给控制系统。控制系统根据设定的温度值,自动调节加热功率,使炉内温度精确控制在所需范围内。

真空与气体充入系统:真空系统由真空泵、真空阀门、真空管道等构成。真空泵作为核心设备,负责抽取炉内空气,快速建立真空环境。真空阀门用于控制气体流量与流向,确保真空系统稳定运行。气体充入系统则包括气体储存罐、减压装置和流量控制仪表。气体储存罐储存着工艺所需的各类气体,减压装置将高压气体降压至合适压力,流量控制仪表则精准调节充入炉内气体的流量,以满足不同工艺对炉内气氛的严格要求。

真空石墨煅烧炉通过独特的工作原理和精心设计的结构,实现了高效、精准的物料煅烧,在现代工业生产中占据着重要地位。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

09 February 2026
真空炭化炉标准化操作与安全管理体系指南

真空炭化炉标准化操作与安全管理体系指南

真空炭化炉标准化操作与安全管理体系指南真空炭化炉作为先进材料制备的核心装备,其规范化操作与系统化安全管理直接关系生产效能与人员安全。真空炭化炉厂家洛阳八佳电气从设备全生命周期管理视角重构操作流程,构建三级安全防护体系,为行业提供兼具专业性与创新性的技术指导。一、真空炭化炉全流程操作规范1. 预运行阶段:三维立体检查机制电气安全核查:采用红外热成像仪检测电源线路接头温度,确认接地电阻≤4Ω,执行控制柜绝缘电阻测试(≥1MΩ)机械系统校验:验证真空泵极限真空度(≤5Pa),检查加热元件阻值偏差≤±5%,执行炉门密封性测试(氦质谱检漏法≤1×10??Pa·m?/s)工艺环境构建:根据材料特性配置气体混合系统,实现N?/Ar双组分气体流量动态补偿,建立真空度-温度耦合控制模型2. 工艺执行阶段:四维动态监控体系真空度智能调控:采用分阶段抽真空策略(粗抽至100Pa→精抽至1Pa→高真空维持),配置前级泵与分子泵联锁保护温度场精准控制:实施三区温控方案(加热区/均热区/冷却区温差≤±10℃),开发升温速率自适应算法(≤5℃/min可调)气氛参数闭环管理:部署氧分压在线监测系统(量程0-1000ppm),建立气体置换安全联锁(O?浓度>50ppm自动切断加热)异常状态预警:构建振动-温度-压力多参数融合诊断模型,设置三级报警阈值(预警/报警/紧急停机)3. 后处理阶段:标准化维护流程降温阶段控制:执行阶梯式降温曲线(高温段自然冷却/中温段强制风冷/低温段氮气置换冷却)残留物处理:采用真空吸尘系统配合专用清洗剂,建立炉膛污染度分级标准(ISO 8573-1洁净度等级)预防性维护:制定500h/1000h/2000h三级维护周期,实施加热元件寿命预测(基于电阻衰减模型)二、真空炭化炉三级安全防护体系1. 基础防护层:人员安全保障个体防护装备升级:配备防热辐射面罩(EN 166标准)、防化学腐蚀手套(EN 374标准)、阻燃防护服(EN 11612标准)人机工程优化:设置防烫伤安全距离(高温区≥1.5m),安装声光双重报警装置(≥85dB,频闪频率3Hz)2. 技术防护层:过程安全控制电气安全强化:采用IT隔离电源系统,配置漏电保护(动作电流≤30mA),执行等电位联结测试防爆安全设计:炉体耐压设计(≥0.2MPa),设置防爆膜与泄压通道,配备可燃气体浓度监测(LEL≤25%)应急处置系统:部署自动灭火装置(全氟己酮灭火剂),建立应急电源切换(UPS续航≥30min)3. 管理防护层:制度保障体系操作资质认证:实施三级培训制度(理论考核/模拟操作/实操评估),建立人员技能矩阵风险评估机制:采用HAZOP分析法定期评估工艺偏差,更新标准操作程序(SOP)数字化管理平台:构建设备全生命周期管理系统,集成运行数据云存储、维护记录区块链存证、故障知识图谱等功能通过重构操作逻辑与升级安全架构,本文为真空炭化炉的安全高效运行提供了系统性解决方案。行业应持续推动标准化建设与技术革新,为高端材料制备领域构筑坚实的安全屏障。