
真空烧结炉的烧结过程需要多长时间?
真空烧结炉的烧结过程需要多长时间?
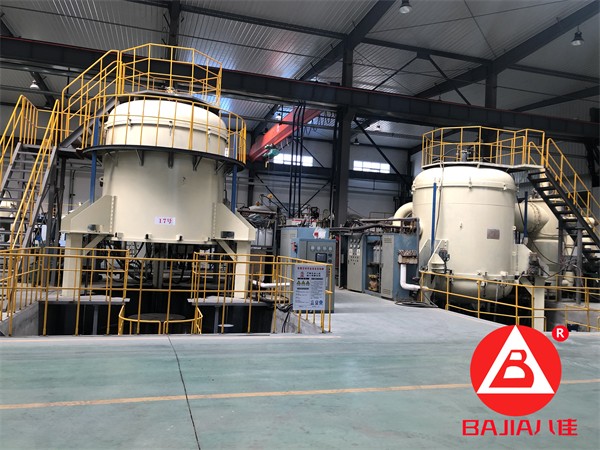
真空烧结炉作为一种先进的材料制备设备,广泛应用于粉末冶金、陶瓷材料、复合材料等领域。其核心工作原理是在真空环境中对物料进行加热,使其达到所需的烧结温度并发生物理化学变化,从而形成具有特定性能的材料。烧结时间是真空烧结炉的重要工艺参数之一,直接影响烧结过程和产品质量。真空烧结炉厂家洛阳八佳电气将详细介绍真空烧结炉的烧结过程需要多长时间,并探讨影响烧结时间的因素。
一、烧结时间的基本概念
烧结时间是指从物料开始加热到达到预定烧结温度并完成烧结过程所需的时间。烧结时间的选择直接影响生产效率和产品质量。确定合适的烧结时间对于保证生产效率和产品质量至关重要。
二、影响烧结时间的因素
1.物料的性质
不同物料具有不同的熔点、比热容和热导率等物理化学性质,这些性质直接影响烧结时间的选择。例如,金属材料的熔点较高,需要的烧结时间较长;而陶瓷材料的熔点较低,需要的烧结时间相对较短。
2.烧结工艺
不同的烧结工艺对烧结时间的要求各不相同。例如,快速烧结工艺需要较短的烧结时间,以提高生产效率;而慢速烧结工艺则需要较长的烧结时间,以保证烧结质量。
3.设备性能
真空烧结炉的设备性能也会影响烧结时间的选择。例如,加热元件的功率、炉腔的保温性能等都会影响加热效率和温度分布,从而影响烧结时间。
4.烧结温度
烧结温度是影响烧结时间的重要因素之一。较高的烧结温度可以加快物料的热传导和相变速度,从而缩短烧结时间;而较低的烧结温度则需要较长的时间才能达到所需的烧结效果。
三、烧结时间的确定方法
1.参考文献和经验数据
确定烧结时间时,可以参考相关文献和经验数据。这些数据和经验可以帮助我们了解不同物料和工艺在不同条件下好的烧结时间范围。
2.实验确定
实验确定是确定烧结时间的重要方法。通过一系列实验,可以测定不同烧结温度和时间下物料的性能变化,从而确定好的烧结时间。实验过程中,可以采用差热分析(DTA)、热重分析(TGA)等测试手段,获取物料在不同温度下的相变信息。
3.计算模拟
计算模拟是确定烧结时间的另一种有效方法。通过计算机模拟,可以预测物料在不同烧结温度下的物理化学变化,从而确定好的烧结时间。计算模拟过程中,可以采用有限元分析(FEA)、分子动力学模拟等方法,获取物料在不同温度下的微观结构信息。
四、案例分析
1.高温合金烧结
假设某高温合金的质量为50 kg,比热容为0.5 kJ/(kg·℃),需要从室温(20℃)加热到1200℃,升温时间为2小时。通过实验测定,发现该高温合金在1150℃时开始发生相变,1200℃时完全烧结。因此,确定该高温合金好的烧结时间为2小时。
2.陶瓷材料烧结
假设某陶瓷材料的质量为20 kg,比热容为0.8 kJ/(kg·℃),需要从室温(20℃)加热到1500℃,升温时间为3小时。通过实验测定,发现该陶瓷材料在1450℃时开始发生相变,1500℃时完全烧结。因此,确定该陶瓷材料好的烧结时间为3小时。
烧结时间是真空烧结炉的重要工艺参数之一,直接影响烧结过程和产品质量。通过参考文献和经验数据、实验确定和计算模拟等方法,可以确定合适的烧结时间,确保烧结过程效率高和质量。
希望本文的介绍能为相关工作人员提供有益的参考,确保真空烧结炉好的运行状态。在未来的工作中,随着技术的不断进步和设备的更新换代,烧结时间确定技术将不断完善和发展。因此,我们需要持续关注行业动态,学习新的知识和技能,以适应不断变化的需求。
相关推荐


 电话
 微信
 留言
 TOP