
真空石墨煅烧炉全方面操作指南
真空石墨煅烧炉全方面操作指南
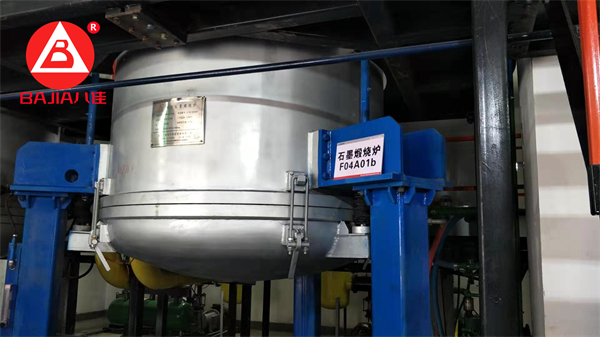
真空石墨煅烧炉是材料处理中的关键设备,它通过高温热处理有效去除石墨材料中的挥发性杂质,显著提高石墨产品的纯度和性能。以下是一套真空石墨煅烧炉厂家洛阳八佳电气从基础到精通的系统化操作指南。
1. 操作前的全方面准备
1.1 设备状态检查
炉体检查:仔细检查炉体是否存在变形或损伤,确认炉门密封胶条弹性良好,无老化裂纹,这是保证真空度的基础条件。
加热系统检查:全方面检查石墨发热体,确保无裂纹或断裂;同时确认加热系统的电路连接牢固可靠,无明显氧化或松动现象。
真空系统检查:检查真空泵油位是否处于观察孔中线,油质应清澈无浑浊;仔细检查真空管道及各连接处,确保严密无漏气隐患。
冷却系统检查:确认蓄水池水量充足,水质清洁无杂质;开启水泵试运行,检查水压是否稳定在规定范围内,确保冷却水循环正常。
1.2 物料与环境准备
石墨件处理:待煅烧的石墨件需先经过清洗和烘干处理,确保表面无污染物、水分残留。
装料规范:将石墨件平稳放置在专用承载架上,确保与炉壁保持适当距离,以保证热场均匀性。严禁将易燃、易爆或带腐蚀性的物品装入炉内。
实验室条件:环境温度应稳定在18-35℃之间,每小时温度波动不超过3℃;相对湿度控制在20%-80%范围内,避免出现结露现象。
2. 设备启动与升温流程
2.1 系统初始化
电源启动:合上设备总电源,启动控制系统,确认各仪表显示正常,无报警信号。
冷却水开启:首先开启冷却水阀门,确认水压稳定在规定范围内,这是后续操作的基础保障。
2.2 真空系统启动
低真空抽取:打开真空阀,启动真空泵,初步抽取炉内空气。当真空度达到30格(1×10⁻³档)时,关闭低真空阀门,为高真空阶段做准备。
高真空建立:开启高真空阀门,使用扩散泵继续抽真空。当真空度达到80-90格(1×10⁻³档)时,系统即达到高真空状态,为加热创造理想环境。
2.3 加热过程控制
升温参数设置:在控制系统中设定目标温度(通常为1550℃)和升温程序。升温速率应控制在适度范围,通常每小时50-100℃,避免温度骤变对炉体造成热冲击。
加热启动:合上高压开关,等待约20分钟后开始逐步升压,每次升压幅度约0.5V,直至炉温达到设定值。
保温阶段:当温度达到1550℃后,进入恒温阶段,保持2-3小时,确保石墨件均匀受热,挥发性杂质充分去除。
3. 运行过程中的关键监控点
3.1 温度精确控制
实时监测:通过热电偶等温度传感器持续监测炉内温度,确保实际温度与设定值一致。温度均匀性是保证产品质量的关键因素。
异常处理:发现温度异常波动时,及时调整加热功率输出。若温度失控,应按规程逐步排查加热元件和控制系统故障。
3.2 真空度维持
持续监控:真空度是影响煅烧效果的核心参数之一。通过真空计实时监测,确保系统维持在要求的真空状态下运行。
动态调整:当真空度因微量漏气或材料放气而下降时,及时启动真空泵补抽至设定值。对于要求极高的工艺,可充入少量高纯惰性气体(如氩气,纯度≥99.996%)微调炉内气氛。
3.3 设备运行状态监测
水冷系统:持续关注冷却水水压和水温,防止因冷却不足导致设备过热损坏。
电气参数:监控电压、电流变化,异常波动可能预示设备存在潜在问题。
4. 停机与物料处理规程
4.1 系统停机步骤
停止加热:煅烧工艺完成后,首先停止加热系统,切断高压电源。
控制降温:让炉体自然降温或开启冷却系统辅助降温,但降温速率需控制在合理范围(通常每小时50-100℃),防止因急冷导致热应力损坏炉体或石墨件。
真空系统关闭:当温度降至800℃以下时,可停止扩散泵;继续抽真空直至温度降至300℃以下,然后关闭真空泵。
恢复常压:待炉温降至100℃以下时,缓慢打开进气阀向炉内充入空气或惰性气体,使压力逐渐恢复至常压。充气过程需平稳,避免压力骤变。
4.2 物料取出与处理
安全防护:操作人员必须佩戴耐高温手套、防护口罩和护目镜,防止烫伤和吸入粉尘。
拆炉取件:小心拆开炉体,取出煅烧完成的石墨件。操作应轻柔,避免碰撞损坏石墨件表面。
成品储存:将取出的石墨件立即放入洁净的塑料袋中密封保存,防止二次污染。
5. 安全规范与应急处理
5.1 个人安全防护
必备防护装备:操作前必须穿戴齐全防护服、耐高温手套、防护眼镜和安全鞋。
禁止事项:严禁佩戴手表、项链等金属饰品操作设备,防止意外触电或烫伤。
5.2 紧急情况处理
停水应急措施:立即关闭真空泵阀门,然后切断电源,防止设备过热损坏。
停电处理:首先关闭真空泵阀门,待炉内和扩散泵温度自然降至室温后再关闭电源,关闭循环水阀门。
真空度异常:如真空度无法达到指标,应停炉检查各密封处的密封性能,找出漏点并进行处理。
6. 设备日常维护要点
定期检查:每周检查炉体密封性能,每月检查加热元件状态,及时更换老化或损坏的部件。
真空系统维护:定期更换真空泵油,清洁过滤器,检查真空管道是否畅通,确保系统抽气效率。
清洁保养:每次使用后彻底清理炉内残留物,定期清洁设备外表,保持整洁的工作环境。
记录与总结:详细记录每次操作的关键参数(温度、真空度、时间等)和设备运行状况,为后续优化提供数据支持。
要精通真空石墨煅烧炉的操作,需要在熟练掌握上述规程的基础上,不断积累经验,培养对设备状态的敏锐判断能力。每个环节的精细操作都是确保终产品质量的关键,只有将标准化操作与经验性判断有机结合,才能充分发挥设备效能,生产出高品质的石墨产品。
相关推荐


 电话
 微信
 留言
 TOP