常见问题

聚焦行业动态,洞悉行业发展

真空石墨煅烧炉:绿色科技重塑高温材料制备
发布时间:2026-07-13   浏览:677次

真空石墨煅烧炉:绿色科技重塑高温材料制备

在全球绿色发展浪潮推动下,工业领域正积极寻求环保与效率高的协同发展路径。真空石墨煅烧炉作为石墨材料制备的核心设备,通过一系列创新技术革新,在保障生产效率的同时,大幅降低了对环境的影响,实现了绿色转型。

热能优化与余热回收

真空石墨煅烧炉在热能管理方面取得显著突破。余热回收式预热装置成为节能关键,它利用煅烧冷却阶段产生的高温尾气(温度可达800-1000℃),通过效率高的换热器对即将进入炉内的石墨原料进行预热。

换热器采用翅片式结构,增大了换热面积,换热效率可达90%以上。经过预热,石墨原料的温度可从室温提升至300-500℃,显著节省后续加热所需能源。

在年产万吨级的石墨生产线上,该预热装置每年可节约标准煤1500吨,减少二氧化碳排放4000吨。
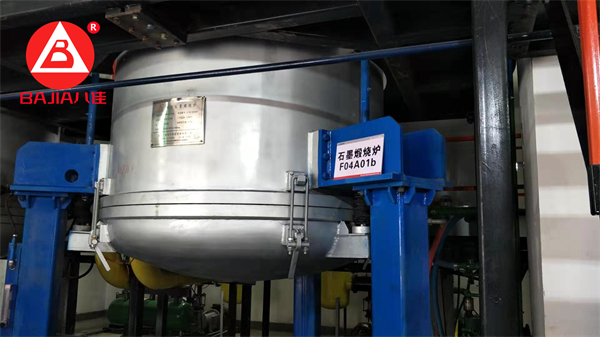
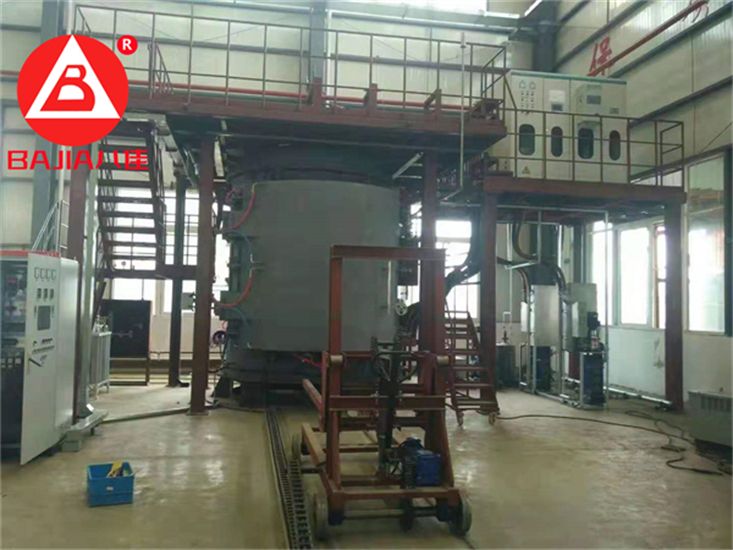
真空石墨煅烧炉

更为先进的是,余热发电一体化方案将真空煅烧炉的余热转化为电能。系统采用有机朗肯循环(ORC)技术,利用煅烧冷却阶段180-300℃的余热加热低沸点有机工质,使其气化推动涡轮发电机发电。每处理1吨石墨可产生30-50kWh电能,这些电能可直接用于驱动真空泵、风机等辅助设备。

余热驱动的吸附式制冷系统进一步优化了能源利用。该系统以煅烧冷却阶段产生的120-180℃余热为热源,采用硅胶-水吸附制冷工质对,可产生7℃的冷冻水,用于冷却真空泵的润滑油和电气控制柜。系统的制冷系数可达0.4-0.6,每回收100kW的余热,可产生40-60kW的制冷量。

智能控制系统与精准节能

现代真空石墨煅烧炉采用自适应压力调控策略,根据煅烧过程的实时需求动态调整炉内压力。系统通过压力传感器采集炉内压力数据,结合物料的失重率、温度变化等参数,利用模糊控制算法自动调节抽气速率和保护气体流量。

在石墨化阶段,当检测到物料失重速率加快时,系统自动增加抽气速率,将真空度从10⁻³ Pa提升至10⁻⁴ Pa,促进杂质气体排出;在保温阶段,则适当降低真空度至10⁻² Pa,减少高温下石墨的挥发损失。该策略使煅烧过程的压力波动范围控制在±0.2 Pa,相比固定压力工艺,产品的密度一致性提高18%。

智能化物料装载规划系统进一步优化了能源利用效率。系统通过三维建模和优化算法,结合炉内温度场分布模拟结果,生成科学装载方案。对于大尺寸石墨电极,系统会根据电极的长度和直径,规划其在炉内的摆放角度和间距;对于小颗粒石墨粉体,则采用分层平铺与定点堆积相结合的方式,避免传热不均。

环保设计与废气处理创新

真空石墨煅烧炉的密封性能直接关系到能源消耗和环境影响。自愈合密封结构采用形状记忆合金与柔性密封材料复合设计,当密封部位因热膨胀或机械振动出现微小缝隙时,温度升高会触发形状记忆合金恢复原始形状,对缝隙产生挤压,同时氟橡胶在高温下软化并填充缝隙,实现密封的自修复。

在废气处理方面,现代系统采用多级处理装置:气水分离器、洗涤塔和活性炭吸附装置协同工作。废气首先进入气水分离器,将大部分粉尘分离并随水流入集水池;随后气体进入洗涤塔,通过水、气逆流接触进一步去除粉尘和可溶性有机物;进入活性炭吸附装置,去除VOC、非甲烷总烃等有机气体,去除率可达75%以上。

这种处理方案使活性炭使用寿命增加5倍以上,大幅降低运行成本。洗涤塔内采用多层设计:除雾填料层厚度为120-160mm,其下方设置两层喷淋层和两层空心球填料层,交替排列,确保处理效果。

资源循环利用与材料增值

真空石墨煅烧炉在资源循环利用方面展现出显著优势。冷却系统余热回收将高温煅烧后的石墨制品释放的热量通过循环冷却水进行回收,加热后的冷却水可用于预热待煅烧原料或厂区供暖。

对煅烧过程中产生的高温尾气进行余热回收,通过余热锅炉将尾气热量转化为蒸汽,用于发电或驱动其他生产设备。智能控制系统根据不同工况自动调整热量回收与分配方式,使能源回收效率提高25%-35%。

在材料增值方面,真空石墨煅烧炉能够处理多种二次资源。针对含氟危废,设备通过分段式煅烧工艺,在800℃真空环境下实现氟元素99.5%的回收率,转化为高纯度氟化钙产品。对废旧硬质合金进行1600℃真空处理,可使钨、钴等金属回收纯度达99.9%,较传统工艺提升两个数量级。

行业应用与绿色发展效益

真空石墨煅烧炉的绿色特性在多个行业领域产生积极影响。在锂离子电池负极材料生产中,通过精确控制温度曲线与真空环境,使石墨层间距控制在0.335-0.337nm区间,确保锂离子快速嵌入/脱出,电池循环寿命突破2000次。

在半导体材料制备中,真空煅烧炉通过精确控制氩气氛围与2300℃高温,促进硅碳原子按4H-SiC理想结构排列,将晶体缺陷密度控制在10³/cm²以下,使功率密度达到40W/mm,较传统硅基器件提升20倍。

真空石墨煅烧炉还应用于超导材料研发领域,通过动态氧分压控制技术,在900-1100℃区间实现钇钡铜氧(YBCO)前驱体的均匀反应,使超导临界电流密度达到5MA/cm²,为先进电力设备和磁悬浮技术提供材料支撑。

真空石墨煅烧炉通过热能优化、智能控制、环保设计和资源循环利用等技术革新,成功实现了绿色转型。它不仅提升了石墨材料的产品质量和性能,更通过节能减排、资源效率高的利用方式,推动了材料制备行业的可持续发展。

随着绿色制造理念的深入,真空石墨煅烧炉的环保特性将进一步优化,为高温工业装备的绿色发展提供可行路径。其技术理念和创新模式也对其他高温处理设备的绿色升级具有借鉴意义。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

21 July 2025
气相沉积炉操作技巧与安全生产规范

气相沉积炉操作技巧与安全生产规范

气相沉积炉操作技巧与安全生产规范气相沉积炉作为现代材料制备领域的重要设备,广泛应用于微电子、光电子、能源及航空航天等多个高科技领域。其操作不仅需要精湛的技巧,更需严格遵守安全生产规范,以确保设备的正常运行和操作人员的安全。 一、气相沉积炉的操作技巧1. 细致入微的安装与准备气相沉积炉的安装环境需符合真空卫生要求,周围空气应清洁干燥,通风条件良好。在安装过程中,要确保设备稳固,传感器、配管、电缆等连接部件完好无损。此外,设备的废气排放系统也需连接良好,排污管道畅通。2. 严谨的日常检查与维护操作人员在使用气相沉积炉前,应对控制柜内所有零部件进行检查,确保其完好无损。同时,要检查电器活动部位是否灵活,绝缘电阻是否达标。定期更换炉子内的加热器和其它配件,保持设备的良好状态。3. 精确的温度与时间控制反应温度和反应时间是影响气相沉积效果的关键因素。操作人员需根据具体材料和工艺要求,精确控制反应温度和时间,以获得高质量的薄膜。4. 合理的气氛控制不同材料的气相沉积需要不同的气氛环境。操作人员需根据实际情况调整反应气氛,确保材料的正常生长。 二、气相沉积炉的安全生产规范1. 严格的操作人员培训操作人员在使用气相沉积炉前,必须接受必要的设备、操作培训,并获得操作许可证和化学品使用许可证。未经培训的人员严禁擅自操作设备。2. 全方面的安全防护措施操作人员在使用气相沉积炉时,应穿戴好防护服、手套、护目镜和防毒面具等个人防护装备。同时,要特别注意对开放的火源保持警惕,了解并熟悉应对各种突发情况的措施。3. 严谨的废弃物处理使用气相沉积炉产生的废弃物必须按照相关规定进行处理,严禁随意倾倒。废弃物应置于指定的存放容器中,并定期送交专门处理单位。4. 完善的应急处理机制发生化学气相沉积炉系统泄漏、损坏或其他突发情况时,操作人员应立即采取行动进行应急处理。同时,要熟悉应急电话号码,如有需要及时联系事故应急救援部门。5. 定期的设备维护保养为了确保气相沉积炉的正常运行和延长使用寿命,操作人员应定期对设备进行维护保养。这包括检查设备的传感器、配管、电缆等连接部件是否完好,清洁炉内外部分,以及检查废气排放系统是否畅通等。 三、总结气相沉积炉作为一种先进的材料制备设备,其操作技巧与安全生产规范相辅相成。只有熟练掌握操作技巧并严格遵守安全生产规范,才能确保气相沉积炉的效率高运行和操作人员的安全。因此,操作人员在使用气相沉积炉前,务必接受专 业培训,熟悉设备操作流程和安全规范,为科研和生产工作的顺利进行提供有力保障。

02 February 2026
气相沉积炉安全操作与风险防控技术指南

气相沉积炉安全操作与风险防控技术指南

气相沉积炉安全操作与风险防控技术指南气相沉积炉作为先进材料制备的核心设备,广泛应用于半导体、航空航天、新能源等高科技领域,其工作过程涉及高温(通常800-1500℃)、高压(部分工艺达0.1-1MPa)及易燃易爆气体反应等复杂工况,对操作安全与风险管控要求极高。气相沉积炉厂家洛阳八佳电气从操作规范、设备维护、人员管理等多角度,系统梳理气相沉积炉的安全运行关键要点。一、气相沉积炉安全操作核心规范1. 操作前全方面检查设备启动前需完成三项核心验证:机械完整性验证:检查炉门密封圈、真空法兰、气体管道连接处是否紧固,避免漏气引发爆炸风险;确认冷却水系统(如炉体水冷夹套、电极冷却管路)流量正常,防止因冷却失效导致设备过热。电气安全验证:使用绝缘电阻表检测加热电源(如电阻加热或等离子体加热系统)对地绝缘性能,确保无短路隐患;验证温控系统(热电偶/红外测温仪)与程序逻辑控制器(PLC)的通信准确性,避免温度失控。环境安全验证:清理炉腔内前次工艺残留的碳化物、金属碎屑等异物,防止加热时发生放热反应;检测操作区域可燃气体浓度(如甲烷、氢气),确保低于爆炸下限(LEL)的10%。2. 工艺过程动态监控运行阶段需关注四大参数:温度梯度控制:采用多区段独立控温技术(如石墨基座分区加热),确保炉内温度均匀性≤±5℃,避免局部过热引发基材变形或碳源气体分解失控。气体流量稳定性:通过质量流量控制器(MFC)精确调节反应气体(如甲烷、丙烯)与载气(氩气/氮气)比例,流量波动需控制在±2%以内,防止因气体配比失衡导致沉积速率异常或生成副产物。压力波动预警:实时监测炉内压力变化(真空度或微正压),当压力突变超过设定阈值(如±20%)时,自动触发紧急泄压装置并停机保护。异常事件响应:操作人员需每15分钟记录一次关键参数,发现温度骤升、气体泄漏报警或机械振动异常时,立即启动应急预案:切断加热电源、关闭气体主阀、开启紧急排风系统。3. 操作后安全处置工艺结束后需执行标准化停机流程:降温控制:采用分阶段降温策略(如先自然冷却至400℃,再启动强制风冷),避免因快速降温导致热应力开裂;禁止在高温(>200℃)时直接打开炉门,防止空气进入引发氧化反应。残留物处理:使用石墨铲或柔性刷清理炉腔内沉积的碳膜或金属涂层,避免使用金属工具刮擦炉壁(如碳化硅涂层炉体),防止损伤表面防护层。废气合规排放:对工艺尾气(含未反应气体、颗粒物)进行两级处理:先通过干式过滤装置去除大颗粒物,再经催化燃烧(VOCs)或活性炭吸附系统净化,确保排放浓度符合《大气污染物综合排放标准》(GB16297-1996)。二、气相沉积炉风险防控关键措施1. 设备本质安全设计防爆结构设计:炉体采用双层水冷夹套结构,内层为高纯度石墨或碳化硅复合材料(耐高温、抗腐蚀),外层为304不锈钢;设置防爆阀(压力≥0.15MPa时自动开启),释放超压气体。冗余保护系统:配置双回路温控系统(主控PLC+备用微处理器),当主控系统故障时,备用系统自动接管;气体管道安装双向止回阀,防止气体倒流引发混合爆炸。智能监测预警:集成多参数传感器网络(温度、压力、气体浓度),通过边缘计算模块实时分析数据,当检测到异常趋势(如温度持续上升、气体浓度异常)时,提前30秒预警并启动保护动作。2. 人员能力与制度保障操作资质认证:实行"持证上岗"制度,操作人员需完成理论培训(设备原理、安全规程)与实操考核(模拟故障处理、应急演练),通过后颁发内部操作许可证。层级化安全检查:建立"操作员-班组长-安全员"三级检查机制:操作员每班次检查设备基础状态;班组长每日验证工艺参数合规性;安全员每周开展深度检查(如电气绝缘测试、气体管道气密性检测)。应急能力建设:制定场景化应急预案(如气体泄漏、火灾、停电),每季度组织一次全流程演练;配置专用应急物资(防毒面具、灭火机器人、气体检测仪),确保响应时间≤5分钟。3. 行业定制化风险管控以炭/炭复合材料行业为例(占气相沉积炉应用量的60%以上),需防控三类风险:高温碳沉积失控:通过实时监控沉积速率(激光测厚仪)与基材温度(红外热像仪),当沉积厚度偏差>10%或基材温度超限(>1500℃)时,自动调整气体流量与加热功率。石墨件氧化腐蚀:定期检测石墨加热体、隔热屏的氧化程度(称重法或电阻率测试),当质量损失>15%或电阻率上升>30%时,立即更换部件。废气处理系统风险:针对RTO(蓄热式热力焚烧)装置,需严格验证废气成分(禁止含卤素、重金属),控制入口浓度<25%LEL;设置旁路泄压管道,当RTO温度异常(>950℃)时,自动切换至旁路排放。气相沉积炉的安全运行需构建"设备本质安全-操作规范执行-人员能力保障-应急响应效率高"的四维防控体系。企业应定期开展安全评估(建议每半年一次),结合FMEA(失效模式与影响分析)工具,识别高风险环节并优化控制措施;同时,加强与设备供应商、安全研究机构的合作,及时引入新技术(如AI故障预测、数字孪生监控),持续提升安全管控水平。通过系统化的风险管理,可有效降低气相沉积炉事故发生率(目标<0.5次/年),保障科研生产活动的连续性与人员安全性。