
真空熔炼炉安全操作与事故预防:规范、风险及应对策略
真空熔炼炉安全操作与事故预防:规范、风险及应对策略
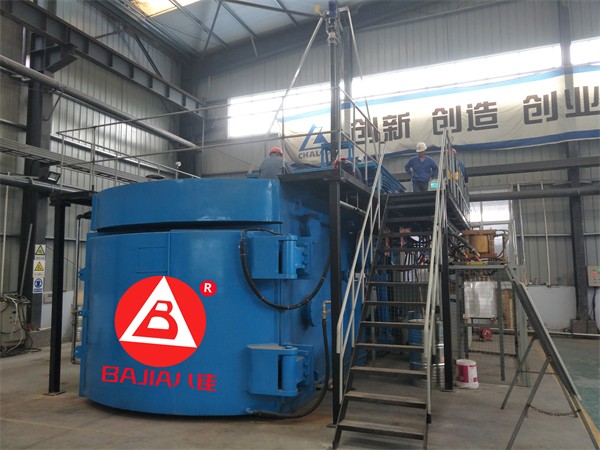
在现代材料科学与工业制造领域,真空熔炼炉凭借其高温、高真空的特殊工作环境,成为制备高性能材料的核心设备。然而,其复杂的操作流程与极端工况也带来了显著的安全挑战。真空熔炼炉厂家洛阳八佳电气从操作规范、风险识别及预防策略三个维度展开分析,旨在为真空熔炼炉的安全管理提供系统性参考。
一、真空熔炼炉的安全操作核心规范
1. 设备启用前的全方面核查
操作前需对设备进行多角度检查:首先确认电源稳定性,避免电压波动对精密控制系统造成干扰;其次检查炉体各部件(如加热元件、隔热层、真空阀)的完整性,确认隔热阀与隔气阀处于关闭状态;验证真空系统的密封性,通过预抽真空测试确保漏率符合标准。这一环节是预防设备故障的防线。
2. 操作人员的安全防护与环境管理
操作人员必须配备专 业防护装备:耐高温手套可防止接触高温炉体,防护眼镜能抵御熔融金属飞溅,防护服则能减少热辐射影响。同时,操作区域需维持整洁有序,通道无杂物堆放,避免紧急情况下人员疏散受阻。
3. 温度控制的渐进式策略
加热过程需遵循"慢升稳持"原则:初始阶段以低功率预热,逐步提升至目标温度,避免因温差骤变导致炉体热应力集中;冷却阶段则需控制降温速率,尤其对高熔点金属,缓慢冷却可防止材料内部裂纹产生。这一策略能有效延长设备使用寿命。
4. 工艺参数的精准调控
熔炼温度、保温时间、冷却速度等参数需严格匹配材料特性。例如,钛合金熔炼需控制真空度在10⁻³Pa以下,避免氧化;镁合金则需精确控制冷却速度,防止晶粒粗化。操作人员需通过数据监控系统实时调整参数,确保材料均匀性。
5. 设备的周期性维护机制
建立"日检-周护-月修"的维护体系:每日清理加热室内壁残留物,防止碳化物堆积;每周检查电气连接紧固性,避免接触不良引发电弧;每月对真空泵进行油品更换,保障抽气效率。定期维护可降低设备故障率超60%。
二、真空熔炼炉的潜在风险解析
1. 设备层面的隐性故障
真空系统泄漏可能导致熔炼气氛失控,引发金属氧化;加热元件老化会造成温度场不均匀,影响材料质量;控制系统软件bug则可能引发参数误调,导致过烧或欠烧。此类故障具有隐蔽性强、后果严重的特点。
2. 人为操作中的失误风险
操作技能不足体现在两方面:一是参数控制失误,如将镁合金熔炼温度误设为钛合金标准;二是装载方式错误,例如将大尺寸物料堆叠导致热传导受阻。此外,应急处理能力欠缺可能使小故障演变为重大事故。
3. 维护缺失的累积效应
长期忽视维护会引发设备性能衰减:真空泵油污积聚导致抽速下降,加热室结渣造成热效率降低,电气元件老化增加短路风险。数据显示,未执行定期维护的设备,故障率是正常设备的3倍以上。
三、事故预防的多方面应对策略
1. 构建设备健康管理体系
引入智能监测技术,通过温度传感器、真空规管实时采集数据,结合AI算法预测设备故障。例如,当加热元件电阻值偏离基准值10%时,系统自动预警并建议更换。同时建立设备档案,记录每次维护细节,形成全生命周期管理。
2. 提升操作人员的专 业素养
实施"理论+实操+应急"三维培训:理论课程涵盖材料学基础与设备原理;实操训练通过模拟熔炼场景,强化参数调控能力;应急演练则模拟真空泄漏、断电等突发情况,培养快速响应能力。考核通过率需达100%方可独立操作。
3. 制定分级应急响应预案
根据事故严重程度划分三级响应:一级(轻微故障)由操作人员自行处理,如调整真空阀;二级(设备异常)需技术团队介入,如更换真空泵密封圈;三级(重大事故)启动全员撤离,并联系外部救援。预案需定期演练,确保流程熟悉度。
4. 完善安全管理制度
建立"责任到人"的管理机制:设备主管负责制定维护计划,安全员监督操作规范执行,操作人员记录运行日志。通过月度安全会议复盘事故案例,持续优化管理流程。同时设置安全绩效指标,将事故率纳入考核体系。
真空熔炼炉的安全运行需构建"设备-人员-制度"三位一体的防护网。通过严格执行操作规范、深度识别潜在风险、系统实施预防策略,可显著降低事故发生率。
相关推荐



 电话
 微信
 留言
 TOP