
真空石墨煅烧炉怎样优化生产工艺并缩短生产周期
真空石墨煅烧炉怎样优化生产工艺并缩短生产周期
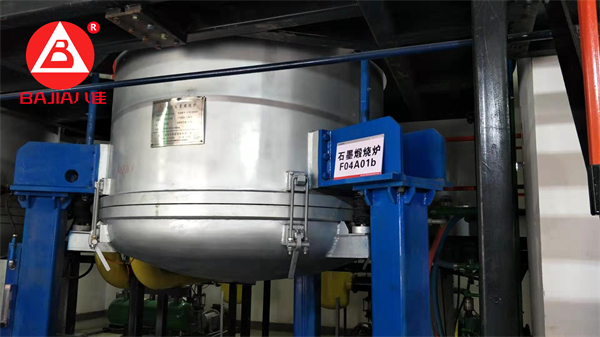
真空石墨煅烧炉是制备高性能碳材料的关键热工装备,其工艺效率直接影响产品的成本与市场竞争力。在保障材料结构完整性与性能一致性的前提下,通过系统性优化工艺路径,可显著提升设备利用效率。真空石墨煅烧炉厂家洛阳八佳电气将从工艺控制、热管理、装炉策略及自动化水平四个维度,探讨缩短生产周期的可行技术路径。
一、工艺曲线动态优化:重构时间分配
传统工艺往往因担心热应力开裂而采用保守的升温策略,这是导致周期过长的主要原因。科学的优化方向并非单纯追求“快”,而是基于材料热解与晶化动力学进行“分段精准控制”。
1. 低温阶段快速脱水脱挥发分:在材料结构尚未致密化的低温区间(通常指800℃以下),在确保不引起物料喷溅的前提下,可适当提高升温速率。通过提高真空泵组的抽气效率,快速排出挥发分,缩短此阶段的停留时间。
2. 中高温阶段“慢-快”结合:在结构转变关键温度区间(如1000℃至目标温度),应依据材料热膨胀系数设计阶梯式升温曲线。通过前期小功率缓慢过渡以释放热应力,待材料内部温度场趋于均匀后,再提升功率进行快速升温,避免因局部过热导致的产品缺陷。
3. 保温时间的科学压缩:保温时间并非越长越好。通过建立材料性能(如电阻率、真密度)与保温时间的对应关系模型,可在达到性能阈值后及时结束高温过程,避免无效的能量消耗与时间浪费。
二、热场管理与冷却技术创新:突破降温瓶颈
煅烧周期的“短板”往往出现在降温阶段。传统自然冷却方式耗时极长,成为制约产能提升的关键瓶颈。
1. 高温区惰性气体对流冷却:在高温阶段(>1500℃),利用高纯惰性气体(如氩气)在炉内进行强制循环对流换热,可大幅加速热量向水冷炉壁的传递。需精确控制气体压力与流量,防止因急冷导致石墨制品开裂。
2. 中低温区分级冷却策略:当温度降至安全区间后,可启动效率高的风冷系统,并配合炉体外部水冷套进行协同降温。通过建立“温度-冷却介质”的联动逻辑,实现冷却过程的自动化与优化。
3. 热场均匀性保障:优化保温层结构与发热体布局,提升炉内热场均匀性。均匀的热场意味着在升温与降温过程中,物料各部位温差更小,允许整体采用更快的速率而无需担心局部应力集中。
三、装炉策略与真空效率提升:挖掘辅助时间潜力
非加热时间(如抽真空、装出炉)的压缩同样重要,尤其对于多批次连续生产。
1. 装炉密度与方式优化:根据物料粒度与特性,设计合理的装炉堆积密度。过于疏松会导致热容利用率低,过于密实则影响挥发分排出。采用专用石墨坩埚与合理码放方式,可显著提升单炉有效装载量,间接缩短单位产品的平均周期。
2. 真空系统响应提速:优化真空管路布局,采用大抽速泵组配置,并设置合理的预抽与精抽切换逻辑,缩短达到工艺所需真空度的时间。在保证工艺要求的前提下,研究特定阶段维持“低真空度”运行的可行性,以降低系统负荷。
3. 炉体结构改进:采用模块化炉门与快开密封结构,可大幅减少开炉、装料及密封检测所需的辅助时间,为高频次生产提供硬件支持。
四、智能化控制与数据驱动:实现闭环优化
依赖人工经验难以实现工艺的精准复现与优化。引入智能化控制系统是缩短周期并保障质量稳定性的核心手段。
1. 工艺参数闭环控制:基于实时采集的炉内温度、压力及气体成分数据,控制系统动态调整加热功率与气体流量,实现“按需供热/冷却”,避免超调或等待。
2. 历史数据建模:积累不同材料、不同装炉量下的成功工艺数据,建立专家数据库。对于新材料或新规格,系统可推荐经过验证的优化工艺曲线,减少试错成本与调试时间。
真空石墨煅烧炉生产周期的缩短是一个系统工程,不能孤立地追求某一环节的提速。其核心在于平衡“热效率”、“材料热应力”与“质量一致性”三者之间的关系。通过实施“工艺曲线动态优化+强制对流冷却+辅助时间压缩+智能化控制”的组合策略,可在确保产品性能的前提下,将综合生产周期压缩至合理水平,显著提升设备产能与生产效益。
- 上一篇:没有了
相关推荐



 电话
 微信
 留言
 TOP