
真空石墨煅烧炉对传统设备密封性问题的技术改进
真空石墨煅烧炉对传统设备密封性问题的技术改进
在高温炭素材料处理领域,密封性是决定设备运行安全性、产品质量稳定性以及环境影响程度的关键因素。传统煅烧设备在长期运行过程中,因密封结构设计局限和高温工况下的材料性能衰减,往往难以有效遏制气体泄漏和外部污染物侵入,进而引发一系列工艺问题和安全隐患。真空石墨煅烧炉的出现,为解决上述密封性问题提供了一套较为系统的技术方案。
一、传统设备密封性问题的成因分析
传统煅烧设备多采用常压或正压操作模式,其密封结构通常依赖于机械压紧式密封件或填料函密封。这类密封方式在常温或中低温条件下尚可维持基本的气密性,但当炉内温度攀升至1000摄氏度以上时,密封材料的热膨胀系数与炉体金属部件之间存在明显差异,导致密封面产生间隙。与此同时,高温环境加速了橡胶类密封元件的老化和碳化进程,使其逐渐丧失弹性恢复能力,密封效果随之下降。
此外,传统设备的炉门与炉体连接处、测温孔与电极引入口等部位,往往采用多点螺栓紧固的方式来实现密封。这种离散式的压紧结构难以保证各受力点的压力分布完全均匀,在反复的热胀冷缩循环中,局部应力松弛现象不可避免,终形成细微的泄漏通道。泄漏的直接后果包括:炉内含氧量的上升导致物料氧化损耗加剧,有害气体的无组织逸散污染车间环境,以及外部空气进入炉内引发的燃烧风险。
二、真空石墨煅烧炉的密封结构设计优化
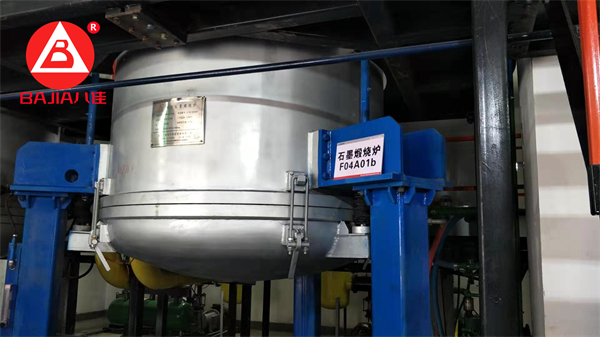
真空石墨煅烧炉在设计理念上与传统设备存在根本区别。它将真空技术引入高温煅烧工艺,要求炉体在负压状态下保持可靠的密封性能,这对密封结构提出了更高的技术要求。
在炉体本体结构方面,真空石墨煅烧炉采用全焊接式炉壳,主体焊缝经过无损检测以确保完整性,从源头上减少了潜在的泄漏点。炉门与炉口的配合面采用精密加工的金属对金属接触形式,配合多层迷宫式密封槽结构,延长了气体泄漏路径的长度,增加了泄漏阻力。密封槽内填充柔性石墨垫圈,这种材料在高温下仍能保持良好的压缩回弹性能和化学惰性,不会像橡胶类材料那样在高温环境中迅速失效。
针对炉体上的各类引入接口,真空石墨煅烧炉采用了标准化设计的真空法兰连接方式。电极引入装置配备了波纹管密封结构和双重密封隔离腔,即便第-一道密封出现微量泄漏,中间隔离腔也可通过独立的抽气系统维持低压状态,阻止泄漏进一步扩大。测温元件则通过可拆卸的密封套管插入炉内,套管与炉壁之间采用锥面密封配合金属密封环,既保证了拆装便利性,又维持了可靠的密封效果。
三、动态密封技术的应用
传统设备的密封失效在很大程度上源于对热循环引起的尺寸变化缺乏有效的补偿机制。真空石墨煅烧炉在这一方面引入了多项动态密封技术加以应对。
炉盖锁紧机构采用液压或气动驱动的多点同步压紧方式,能够对各密封点的压紧力进行精确调节和实时补偿。当炉体受热膨胀或冷却收缩时,控制系统根据位移传感器的反馈信号自动调整压紧力,使密封面上的接触压力始终维持在设定范围内,避免了因热变形导致的密封松动。
对于需要频繁开闭的操作端口,如进出料口和观察窗,真空石墨煅烧炉配置了充气式密封结构。在炉门关闭后,密封槽内的气囊自动充气膨胀,将密封元件紧密贴合在配合面上。这种软性密封方式能够适应一定范围内的几何偏差和热变形,在保证密封效果的同时降低了对加工精度的过度依赖。
旋转或平移运动的传动轴引入处,采用了磁流体密封或波纹管密封等非接触式或低摩擦式密封技术,避免了传统填料密封在运动过程中产生的磨损和泄漏问题。磁流体密封利用磁场将磁性液体束缚在轴与壳体之间的间隙中,形成液态密封环,既允许轴的旋转运动,又能维持较高的真空度。
四、真空系统的协同作用
真空石墨煅烧炉的密封性能提升,不仅体现在被动密封结构的改进上,还体现在真空系统与密封系统的协同配合中。
设备运行时,真空泵组持续对炉膛进行抽气操作,使炉内维持设定的负压状态。在这种工况下,即使密封面存在微小的泄漏点,泄漏方向也是从外部向炉内流动,而非炉内有毒有害气体向外逸散。这种逆向压差设计从根本上改变了泄漏的性质,将传统设备中令人困扰的内泄外漏问题转化为可控的外部气体向内渗入问题。
对于不可避免的微量渗入气体,真空系统通过持续的抽气将其及时排出,不会在炉内积聚。同时,炉压监测系统对炉内压力变化保持实时跟踪,一旦发现压力异常波动超出设定阈值,系统会自动发出警报并触发相应的保护措施,为操作人员争取处置时间。
五、材料选择与工艺保障
真空石墨煅烧炉在密封相关部件的材料选用上也经过了针对性考量。炉体密封面的堆焊层采用与母材热膨胀系数相近的耐热合金,减少了热循环过程中的界面应力。密封垫圈优先选用高纯柔性石墨或膨胀石墨材料,这类材料在无氧环境下可耐受3000摄氏度以上的高温,且具有良好的化学稳定性,不易与被处理的物料或气氛发生反应。
炉体内部的石墨构件与保温层在安装过程中留设了合理的膨胀间隙,并通过定位结构限--制其位移方向,避免因热膨胀不均对炉体密封结构产生额外的机械应力。炉体外壁设置了水冷夹套或风冷通道,将炉壳温度控制在密封元件能够正常工作的温度区间内,延长了密封系统的使用寿命。
通过上述多层面的技术改进,真空石墨煅烧炉在密封性能方面相较传统设备有了实质性的提升,有效降低了因密封不良导致的气体泄漏和物料污染风险,为高温炭素材料的高质量处理提供了更加可靠的设备基础。
- 上一篇:没有了
相关推荐



 电话
 微信
 留言
 TOP