行业动态

聚焦行业动态,洞悉行业发展

真空熔炼炉的主要用于哪些生产制作
发布时间:2020-07-16   浏览:7603次

  真空熔炼炉的主要用于哪些生产制作

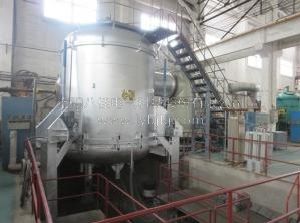
  真空熔炼炉即在炉腔这一特定空间内利用真空系统(由真空泵、真空测量装置、真空阀门等元件经过精心组装而成)将炉腔内部分物质排出,使炉腔内压强小于一个标准大气压,炉腔内空间从而实现真空状态,这就是真空炉。

  真空环境中进行加热的设备。在金属罩壳或石英玻璃罩密封的炉膛中用管道与高真空泵系统联接。真空熔炼炉炉膛真空度可达133×(10-2~10-4)Pa。炉内加热系统可直接用电阻炉丝(如钨丝)通电加热,也可用高频感应加热。zui高温度可达3000℃左右。主要用于陶瓷烧成、真空冶炼、电真空零件除气、退火、金属件的钎焊,以及陶瓷金属封接等。

  1、完全消除了加热过程中工件表面的氧化、脱碳,可获得无变质层的清洁表面。这对于那些在刃磨时仅磨一面的刀具(如麻花钻磨削后使沟槽表面的脱碳层直接暴露于刃口)切削性能的改善关系极大。

  2、对环境无污染,不需进行三废处理。

  3、真空熔炼炉炉温测定、监控精度明显提高。热电偶的指示值与炉温温度达到±1.5°c。但炉内大批工件不同部位的温差较大,若采用稀薄气体强制循环,仍可控制在±5°c温差范围内。

  4、机电一体化程度高。在温度测控精度提高的基础上,工件移动、气压调节、功率调节等均可预先编程设定,按步骤实施淬火和回火。

  5、能耗低。真空烧结炉加热室采用上等隔热材料制成的隔热墙和屏障,可将电热能量高度集中于加热室内,节能效果显著。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

05 July 2022
真空速凝炉操作要注意以下事项

真空速凝炉操作要注意以下事项

  真空速凝炉操作要注意以下事项   真空速凝炉的物体在通入一定气体的炉膛内进行烧结的方法。不同的材料选择适宜的气氛烧结,有助于烧结过程,提高制品致密化程度、获得良好的性能的制品。速凝炉常用的有真空、氢、氧、氮和惰性气体(如氩)等各种气氛。例如透明氧化铝陶瓷可用氢气氛烧结,透明铁电陶瓷宜用氧气氛烧结,氮化物陶瓷如氮化铝等宜用氮气氛烧结。有时为保护烧结调协也须在保护气氛中操作。如钼丝炉宜通氢,钨丝炉宜在真空条件下工作。   用过炉子的朋友都应该知道,在使用它们的时候一定不能超负荷使用。真空速凝炉亦是如此,用户在进行购买炉子的时候一般都会告知生产厂家自己所需的温度,厂家按照此温度来进行生产,所以,用户在使用时,切记不可超过此温度来使用。然而,这只是速凝炉使用注意其中的一点,还有很多需要注意的地方:   1.炉子及控制柜都要保证接地。安装加热元件时,正负极要对照好再进行安装,安装时不可用力过猛,防止加热元件断裂。   2.所有需要热处理工件必须清理干净并进行干燥后方可进入炉内,要防止水分和污物进入炉体内部。   3.进行热处理实验时,要避免加热元件和进行热处理的产品发生反应,尤其足铜、铝、锌、锡、铅等与真空加热元件接触,无论是细粉、熔液或蒸汽等,防止在电加热体表面侵蚀形成“麻坑”,截面变小,后过热而烧断。   4.如发现仪表不正常工作或控制失灵等现象时,应立即停炉进行检修,不要强行操作,以免损坏电炉。   5.真空速凝炉使用完毕后,要关掉所有开关。待炉温降至常温时,把炉膛清理干净,方便下次使用。   6.速凝炉升温后,不能突然破坏真空系统,更不可打开高温速凝炉炉门。注意充大气进去前,应关闭真空计开关,防止真空计老化。当温度高于400℃时,不得急剧冷却。对于真空加热元件在温度高、真空度不好以及冷热变化大情况下,容易引起氧化。   7.在充入气体前,应关闭真空计开关,防止真空计老化;   8.速凝炉要经常清洁炉膛,要防止炉内氧化皮等杂质掉在电热元件上,发生短路,甚至烧坏钼加热棒。底板、钼加热棒、炉保温层等耐热钢构件每使用一段时间,应该进行清理,严禁敲击,可小心清除其氧化皮。氧化铁皮等杂质如不及时清除,就会熔融处与保温层发生打火,使钼丝熔化。   9.冷却系统是速凝炉的重要部分。冷却水路应保持畅透,否则水温升高造成停机。所以要定期检查水路系统,但发现蛇形冷却水管堵塞时,可先将水路同水源断开,排水并用压缩空气吹通或用稀醋酸溶液冲洗。   10.切记不可让无操作经验的人员去管理真空速凝炉。

04 November 2024
如何控制真空烧结炉的烧结时间?

如何控制真空烧结炉的烧结时间?

如何控制真空烧结炉的烧结时间?真空烧结炉作为一种先进的材料制备设备,广泛应用于粉末冶金、陶瓷材料、复合材料等领域。其核心工作原理是在真空环境中对物料进行加热,使其达到所需的烧结温度并发生物理化学变化,从而形成具有特定性能的材料。烧结时间是影响烧结过程和产品质量的重要因素之一。真空烧结炉厂家八佳电气将详细介绍如何控制真空烧结炉的烧结时间。一、烧结时间的基本概念烧结时间是指真空烧结炉在单位时间内使物料达到烧结温度并完成烧结过程所需的时间。烧结时间的合理控制直接影响生产效率和产品质量。二、影响烧结时间的因素1.物料的性质物料的性质直接影响烧结时间。不同物料具有不同的熔点、比热容和热导率等物理化学性质,从而影响烧结速度。案例分析-高温合金:高温合金具有较高的熔点和比热容,需要较长的烧结时间。-陶瓷材料:陶瓷材料具有较低的熔点和比热容,烧结时间较短。2.加热功率加热功率直接影响炉腔内的温度和热量传递速度,从而影响烧结时间。案例分析-高加热功率:较高的加热功率可以提高加热速度,缩短烧结时间。-低加热功率:较低的加热功率可能导致烧结时间过长,影响生产效率。3.真空度真空度直接影响炉腔内的气体含量和热量传递效率,从而影响烧结时间。案例分析-高真空度:较高的真空度可以减少气体含量,提高热量传递效率,加快烧结速度。-低真空度:较低的真空度可能导致热量传递不畅,延长烧结时间。4.冷却速度冷却速度直接影响烧结后的冷却过程,从而影响总烧结时间。案例分析-快速冷却:快速冷却可以缩短烧结后的冷却时间,提高整体生产效率。-缓慢冷却:缓慢冷却可能导致总烧结时间过长,影响生产效率。三、控制烧结时间的方法1.合理设定加热功率根据物料的性质和烧结工艺要求,合理设定加热功率,确保物料在好的温度范围内均匀受热,从而提高烧结速度。实施方法-温度传感器:采用高精度的温度传感器,实时监测炉腔内的温度,并将数据反馈给控制系统。-控制系统:控制系统根据设定的目标温度和实时监测的温度数据,自动调节加热功率,确保炉腔内的温度稳定。2.优化真空度优化真空系统的设计,确保炉腔内的真空度达到工艺要求,减少气体泄漏,提高真空度的稳定性和控制精度。实施方法-真空泵选择:选择高-效、稳定的真空泵,确保炉腔内的真空度达到工艺要求。-密封设计:优化炉腔的密封设计,减少气体泄漏,提高真空度的稳定性和控制精度。3.控制冷却速度根据物料的性质和烧结工艺要求,合理控制冷却速度,确保烧结后的冷却过程稳定,避免过快或过慢的冷却速度影响总烧结时间。实施方法-冷却系统设计:优化冷却系统的设计,确保冷却速度稳定,避免过快或过慢的冷却速度。-冷却介质选择:选择合适的冷却介质,确保冷却过程稳定,避免过快或过慢的冷却速度。4.加强设备维护保养定期对设备进行维护保养,及时发现和处理潜在问题,确保设备的正常运行和使用寿命。实施方法-定期检查:定期检查设备的各个部件,及时发现和处理潜在问题。-定期维护:定期对设备进行维护保养,如清理炉腔内的残留物、校准传感器等。真空烧结炉的烧结时间直接影响烧结过程和产品质量。通过合理设定加热功率、优化真空度、控制冷却速度以及加强设备维护保养,可以有效控制烧结时间,确保炉腔内的温度均匀上升并保持在设定范围内,提高生产效率和产品质量。希望本文的介绍能为相关工作人员提供有益的参考,确保真空烧结炉的好的运行状态。在未来的工作中,随着技术的不断进步和设备的更新换代,控制烧结时间的技术将不断完善和发展。因此,我们需要持续关注行业动态,学习新的知识和技能,以适应不断变化的需求。