常见问题

聚焦行业动态,洞悉行业发展

真空烧结炉日常应急策略
发布时间:2017-10-23   浏览:8306次

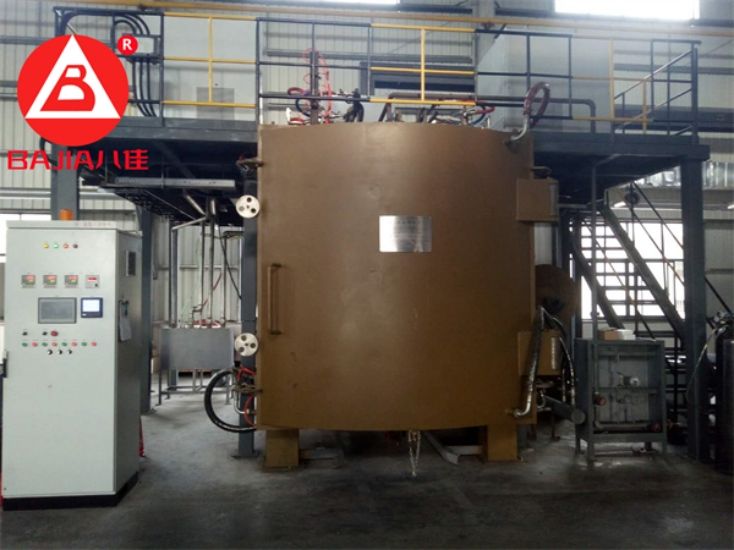
  真空烧结炉主要用于半导体元器件及电力整流器件的烧结工艺,可进行真空烧结,气体保护烧结及常规烧结,是半导体专用设备系列中一种新颖的工艺装备,它设计构思新颖,操作方便,结构紧凑,在一台设备上可完成多个工艺流程。亦可用于其他领域内的真空热处理,真空钎焊等工艺。下面,洛阳八佳科技小编就为您介绍真空烧结炉的应急措施.

微信图片_20171019140752.jpg

  一. 冷却水异常

  1、确认加热电源已停止。

  2、炉外发生漏水,冷却水量异常时,应尽快采取应急措施,如能保证水量,请继续保持真空,如不能采取应急措施,保持原状,确认设备冷却下来。

  3、冷却水发生异常时,设备处于停止状态,马上接通紧急用冷却水。

  4、在高温(超过200℃即视为高温)时,如果冷却水停止了,如果不能紧急送水,水冷电极、换热器、真空室壳体及各泵可能被损坏。

  二 压缩空气的停止

  1、压缩空气异常报警时,设备处于停止状态,应尽快到备用的压缩机房,让其恢复工作。

  2、真空中如压缩空气异常报警,且恢复需要较长时间时,则终止真空,让设备停下来。

  三 停电

  1、停电时,如果断水,应立即接通备用的冷却水,接通水源。

  2、如果在非升温、加热和冷却时,能够尽快恢复时,重新启动设备,继续运转如需要较长时间,则将设备保持原状。

  3、如果正在加热和冷却时,能够尽快恢复时,重新启动设备,如果需要较长时间时,则保持原状,让设备自然冷却下来。

  四 加热电源掉电

  1、水压低,当水压低于0.15MPa,压力表报警。

  2、接地故障。

  3、真空放电,水冷电极接头与加热器连接处必须连接牢固,与反射屏绝缘要好。

  4、若炉内压力为13.3-66.5Pa时(此真空度容易发生放电)。电源出现故障,掉电的原因可以认为由于电介质击穿而引起的放电。

  五 充气气体(氩气或氮气)停止

  1、抽真空开始前,气体充入时间长或者无法充入时,请确认气体管路是否被堵塞。

  2、如气体管路没问题,检查电磁阀及气体充气阀的动作,为了安全与其相关联的设备要全部停止后再进行检查。

  3、向真空室内充气不能停止的情况下,泄压阀动作如泄压阀动作时,要关闭气体供给阀及配管在内的所有气体系统。

  4、确认气体充气配管是否有漏气的地方,如有会影响制品质量。

  六 真空室压力恶化

  1、真空排气时间比通常长时,应把设备停下来进行检查,根据真空室内构造物不同状态下放气的影响,也有导致压力升高的情况。

  2、通过压力上升测试或者用氦气检漏来确认是漏气还有放气的影响。

  在真空和保护性气氛中,对金属、陶瓷及一些难熔金属中间化合物粉末加热烧结,要获得一定密度和具有一定机械性能的材料时,一般采用两种工艺;即有压烧结和无压烧结。有压烧结工艺是将粉状材料置于真空和保护性气氛中的高碳模具中,高温加热到软化状态时,加压成型。这种工艺需要一种真空热压烧结才能实现。该烧结炉具有温度高、真空度高、热压力高的特点。目前这种炉型在我国还未见定型产品。

PA炉2.jpg

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

15 September 2025
真空炭化炉的故障诊断与排除方法

真空炭化炉的故障诊断与排除方法

真空炭化炉的故障诊断与排除方法真空炭化炉作为材料科学领域的重要设备,其稳定运行对于产品质量和生产效率至关重要。然而,在实际运行过程中,由于多种因素的影响,设备可能会出现各种故障。真空炭化炉厂家洛阳八佳电气旨在探讨真空炭化炉的常见故障及其诊断与排除方法,以期为相关技术人员提供实用的参考。一、温度异常故障及其排除1. 温度过高报警温度过高报警是真空炭化炉常见的故障之一。其可能原因包括温控器参数设置不当、固态继电器输出端击穿、热电偶探头接触不良等。针对这一问题,可以采取以下措施进行诊断和排除:检查温控器参数:首先,应检查所在工作区温控器的参数设置,确保其与其他正常使用中的温控器参数一致。测量固态继电器输出端电阻:停电后,使用万用表电阻档测量固态继电器输出端两点之间的电阻。正常时,电阻值应在几兆欧以上;若被击穿,则电阻值几乎为零,需更换新的固态继电器。检查热电偶探头接触情况:在通电开机的情况下,轻摇热电偶探头,观察温控器显示是否跳动幅度很大。若跳动幅度大,则说明热电偶探头接触不良,需更换新的热电偶。2. 显示温度偏低当真空炭化炉显示温度偏低,达不到设定值时,可能的原因包括温控器参数设置错误、热电偶损坏、发热管不工作等。针对这些原因,可以采取以下措施进行诊断和排除:检查温控器参数及输出信号:首先,检查温控器参数设置是否正确,并确认是否有输出信号。验证热电偶是否良好:将疑似损坏的热电偶与正常温控器上的热电偶互换,观察温度显示情况。若互换后温度显示正常,则说明原热电偶损坏,需更换新的热电偶。检查发热管工作情况:通电开机后,启动加热,使用试电笔测试对应工作区的发热管连接的导线是否有电到达。若有电到达,还需使用钳表测量电流是否与其他工作区差异不大。若无电到达,则需按电路图逐一检查电路,查找电截止点及可能的元件损坏情况。二、真空异常故障及其排除1. 真空抽不上或偏低真空抽不上或偏低可能由多种原因引起,包括真空气源不足、真空表故障、门未关紧或密封不良、管道及气动阀漏气等。针对这些原因,可以采取以下措施进行诊断和排除:检查真空气源及压缩气压:确认真空气源是否正常(通常要求-95KPa以上),压缩气压是否在正常使用范围(0.4—0.6 MPa)。检查真空表:对照正常使用中的真空表,检查当前真空表参数是否正常。检查门及密封情况:检查门是否关紧,门口的密封胶卷是否有破损、变形或沾有异物。检查管道及气动阀:若门及密封情况良好,则需检查对应工作区的管道、气动阀及热电偶穿入口等位置。特别是热电偶入口处,若有更换热电偶的情况,需检查是否破坏了真空的密封性能,并重新打AB胶进行密封。2. 气动阀无法动作气动阀无法动作可能由电磁阀故障、压缩空气压力不足或气动阀本身损坏引起。针对这些原因,可以采取以下措施进行诊断和排除:检查电磁阀:首先检查对应的电磁阀是否能正常工作,压缩空气压力是否达到工作要求。检查气动阀:若电磁阀及压缩空气压力均正常,则可能是气动阀本身损坏,需更换新的气动阀。三、其他常见故障及其排除除了温度异常和真空异常外,真空炭化炉还可能遇到风机异响、控制系统故障等问题。针对这些问题,可以采取以下措施进行诊断和排除:风机异响:检查风机内部是否有异物进入或固定电机马达的螺丝是否松动,必要时进行清理或紧固。控制系统故障:定期检查控制系统的硬件和软件,确保其稳定性。若出现故障,需根据具体情况进行修复或更换相关部件。真空炭化炉的故障诊断与排除需要综合考虑多种因素,包括设备结构、工作原理、运行环境等。在实际操作中,技术人员应熟练掌握设备的基本结构和性能特点,了解常见故障及其排除方法。同时,建议企业建立完善的设备维护管理制度,定期对设备进行保养和检查,及时发现并排除潜在故障隐患。此外,加强与设备供应商和技术支持团队的沟通与合作也是提高故障诊断与排除效率的重要途径。通过科学的故障诊断与排除方法,可以有效保障真空炭化炉的稳定运行,提高产品质量和生产效率,为企业创造更大的经济效益和社会效益。