公司动态

聚焦行业动态,洞悉行业发展

真空石墨煅烧炉如何破解高温材料氧化难题
发布时间:2026-06-29   浏览:974次

真空石墨煅烧炉如何破解高温材料氧化难题

高温材料在热处理过程中的氧化会导致材料性能恶化、寿命缩短。真空石墨煅烧炉通过真空环境创造、气氛精密控制、材料表面防护及系统级防氧化策略,构建了一个多角度的防氧化体系。

这一系统不仅确保了材料在高温处理过程中免受氧化侵害,还提升了产品的物理性能和化学稳定性,为高温材料制造提供了可靠的解决方案。

01 真空环境:物理隔绝氧化的防线

真空石墨煅烧炉通过创造低氧分压环境,从物理上阻隔了材料与氧气的接触。设备能够在10⁻³至10⁻⁵帕的真空度范围内工作,有效去除炉内的氧气和水分子,消除了石墨材料高温氧化的基本条件。

与传统惰性气体保护的方法相比,真空环境提供了更彻底的防氧化效果。在高温条件下,即使是微量的氧气也足以引发石墨材料的氧化反应。真空系统通过持续抽气装置,将工艺产生的微量气体产物及时排出,维持炉内高洁净度。

核石墨制备过程中的真空煅烧工艺充分展示了这一优势。在1800-2200℃的高温阶段,低真空环境促使石墨内部的氢气、氮气、一氧化碳等气体杂质充分逸出,同时防止了氧化反应的发生。
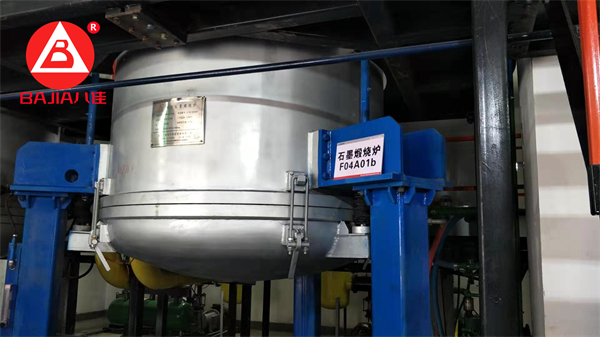
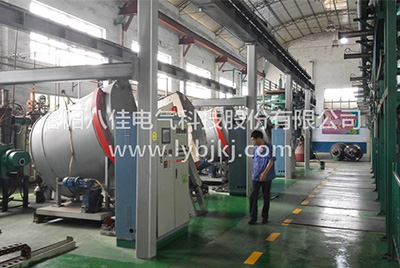
真空石墨煅烧炉

02 气氛精密控制:从被动防护到主动干预

现代真空石墨煅烧炉采用脉冲式真空煅烧方法,在10⁻³至10⁻⁵帕的范围内进行周期性压力调节。每个脉冲周期包含抽真空、保压和气体置换三个阶段,有效促进杂质气体逸出和碳原子重排。

在高温煅烧后期,系统可通入H₂-Ar混合气体进行退火处理。氢气在高温下分解为活性氢原子,能够与石墨晶格中的空位、位错等缺陷发生反应,提高材料结构的完整性。

针对不同材料特性,设备还可通入氩气等保护气体,形成无氧环境。高纯氩气的保护进一步防止了石墨氧化,确保了产品的高质量。

03 材料与表面工程:构建内在抗氧化的基础

石墨材料本身的纯度对其抗氧化性能至关重要。真空石墨煅烧炉通过高温(如2300℃)与卤素气体(如氯气)的配合,能够有效去除石墨工件中的金属杂质,使石墨纯度显著提高,从而增强其本征抗氧化能力。

在石墨材料表面形成碳化硅涂层是提升抗氧化性能的有效途径。碳化硅在高温下能形成致密的二氧化硅保护层,有效阻隔氧气扩散。

石墨材料表面的专用抗氧化涂料也能在高温下形成玻璃状保护膜,大大减少氧的扩散系数。这类涂料具备良好的自愈能力,能够封闭从氧化性阈值到大的使用温度内产生的裂纹。

04 温度场均匀性控制:消除局部氧化的隐患

温度不均匀会导致炉内部分区域温度偏高,加速材料的氧化进程。现代真空石墨煅烧炉采用多区单独控温技术,将炉膛划分为6-8个温控区域,每个区域配备高精度热电偶与单独加热模块。

通过PID智能调节算法,系统实时监测并调整各区域加热功率,使炉内温差控制在±5℃以内。这种精确控制消除了局部过热导致的氧化问题。

石墨发热体采用环形或矩阵式特殊布局,配合导流板优化炉内气流走向,强化热传导与热对流效果。这种设计确保了温度场的均匀分布,从根源上杜绝了因温度不均引发的局部氧化。

05 系统级集成策略:多方面技术的协同防氧化方案

真空石墨煅烧炉采用立式炉体结构,配合底部装卸料设计,大限度地减少了设备运行过程中氧气的引入。与传统的卧式炉相比,立式结构具有更高的装载效率和使用便利性。

感应加热技术的应用进一步提升了防氧化能力。感应加热通过交变磁场使石墨感受器自身发热,实现了无接触加热,升温速度快且可精确控制,避免了电阻加热元件氧化脱落造成的污染。

快速升降温技术通过复合加热与冷却系统,将升温速率提升至20-30℃/min,降温速率达到15-25℃/min。缩短材料在高温区的停留时间,减少了氧化风险。

06 工艺创新与智能化管理:防氧化的前瞻性突破

微波-红外协同加热机制代表了加热技术的创新方向。微波穿透物料使内部碳原子共振发热,红外辐射作用于物料表面,两种方式的结合实现了快速均匀加热,减少了传统加热中的氧化风险。

在线光谱分析质量控制系统实现了真空石墨煅烧过程的实时质量监控。系统通过光纤探头采集高温石墨辐射的光谱信号,分析元素特征谱线,可检测多种元素含量。当检测到杂质元素含量超标时,系统自动发出警报并调整工艺参数。

智能能源管理系统通过实时监测与动态调控,实现真空石墨煅烧炉的节能增效。系统根据物料批次和工艺需求,智能调节加热功率,避免不必要的能源浪费,同时保持好的工艺环境,间接提升了防氧化能力。

随着技术进步,真空石墨煅烧炉的防氧化策略正向着更加智能化、精密化的方向发展。在线监测与自动控制系统的集成,使设备能够根据实时工况动态调整参数,实现更精确的氧化控制。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

17 August 2026
真空石墨煅烧炉:从源头到末端的全流程有害气体减排策略

真空石墨煅烧炉:从源头到末端的全流程有害气体减排策略

c:从源头到末端的全流程有害气体减排策略在碳素材料制备领域,真空石墨煅烧炉是生产高纯度石墨制品的核心设备。然而,煅烧过程中产生的二氧化硫、氮氧化物、挥发性有机物(VOCs)及颗粒物等污染物,已成为制约行业可持续发展的关键瓶颈。真空石墨煅烧炉厂家洛阳八佳电气基于实际工程案例与技术原理,系统解析真空石墨煅烧炉在原料预处理、工艺优化、废气收集与净化等环节的减排技术路径。一、原料预处理:阻断污染源头原料石油焦中的硫分是二氧化硫排放的主要来源。某大型碳素厂通过引入预焙阳极煅烧技术,在原料入炉前采用低温干馏工艺,使石油焦中的挥发分提前释放。实验数据显示,该工艺可降低煅烧阶段硫排放量32%,同时减少高温下氮氧化物的生成。此外,对原料进行粒度分级控制,避免细颗粒物料在煅烧过程中因剧烈反应产生过量粉尘,某企业实践表明,粒度均匀性提升后,颗粒物排放浓度下降18%。二、工艺参数优化:精准控制反应过程1. 温度场调控技术传统煅烧炉存在温度梯度大、热效率低的问题,易导致局部过热引发二次污染。某企业研发的三段式温控系统,将煅烧区划分为预热段(800-1000℃)、主煅烧段(2000-2200℃)和冷却段(梯度降温),通过红外测温仪与PLC联动实现温度自动补偿。实际应用中,该技术使温度波动范围控制在±3℃,氮氧化物生成量减少25%,同时避免因热应力导致的石墨开裂废品。2. 真空度动态平衡在2200℃高温下,微量空气渗入会引发石墨氧化。某企业开发的微正压保护气动态注入系统,通过高精度氧传感器(检测精度0.1ppm)实时监测炉内氧含量,当氧含量超过5ppm时,系统以毫秒级间隔脉冲式注入氩气,形成0.5-1kPa的微正压环境。该技术使石墨制品氧含量稳定在20ppm以下,较传统工艺降低60%,同时减少因氧化产生的烟尘。3. 压力脉动抑制技术真空泵启停导致的压力波动会加剧污染物挥发。某企业通过变频调速真空泵+稳压罐缓冲腔组合设计,将压力脉动幅度控制在±0.5Pa以内。在柔性石墨卷材生产中,该技术使主煅烧区杂质挥发效率提升15%,同时降低因压力冲击导致的设备故障率。三、废气收集系统:全流程密闭管控1. 负压集气技术针对煅烧炉开口部位,采用双层密闭罩+负压抽吸设计,确保开口处风速不低于0.5m/s。某企业改造后,无组织排放颗粒物浓度从1.2mg/m³降至0.3mg/m³,满足《大气污染物综合排放标准》无组织排放监控限值要求。2. 管道防堵设计高温废气携带的焦油类物质易在管道内冷凝沉积。某企业采用电伴热+蒸汽吹扫系统,使管道壁温维持在150℃以上,同时设置定时自动吹扫程序,有效解决管道堵塞问题,设备运行周期延长至180天以上。四、末端治理:多级净化协同作用1. 旋风+布袋除尘组合废气首先进入效率高的旋风除尘器,去除85%以上的粗颗粒粉尘,再进入覆膜滤袋除尘器进行深度净化。某企业实践表明,该组合工艺可使颗粒物排放浓度降至5mg/m³以下,满足《碳素行业大气污染物排放标准》特别排放限值要求。2. 脱硫脱硝一体化装置针对二氧化硫和氮氧化物,采用石灰石-石膏法脱硫+选择性催化还原(SCR)脱硝工艺。在2200℃煅烧废气治理中,该装置可使二氧化硫排放浓度低于35mg/m³,氮氧化物排放浓度低于50mg/m³,脱除效率分别达到95%和80%以上。3. VOCs深度净化技术对于沥青烟等有机污染物,某企业开发了电捕焦油器+活性炭纤维吸附+催化燃烧三级处理系统。电捕焦油器去除90%以上的焦油雾滴,活性炭纤维吸附塔进一步捕获残余VOCs,后通过催化燃烧装置将有机物转化为二氧化碳和水。经检测,该系统VOCs去除效率达98%,出口浓度低于20mg/m³。五、智能监控:保障系统稳定运行通过建立DCS集散控制系统,对温度、压力、氧含量等关键参数进行实时监测与联动控制。某企业部署的智能监控平台,可自动生成运行日志、故障预警及排放数据报表,实现生产过程与环保设施的同步管控。系统运行数据显示,设备故障率降低40%,环保设施达标率提升至99.5%。真空石墨煅烧炉的有害气体减排需贯穿原料预处理、工艺优化、废气收集与净化全链条。通过引入预焙阳极技术、三段式温控、微正压保护等创新工艺,结合多级净化与智能监控系统,可在保障产品质量的同时,实现污染物排放的深度削减。这些技术路径已在国内多家碳素企业得到验证,为行业绿色转型提供了可复制的解决方案。