公司动态

聚焦行业动态,洞悉行业发展

真空烧结炉的烧结温度如何优化?
发布时间:2026-08-31   浏览:575次

真空烧结炉作为一种先进的材料制备设备,广泛应用于粉末冶金、陶瓷材料、复合材料等领域。其核心工作原理是在真空环境中对物料进行加热,使其达到所需的烧结温度并发生物理化学变化,从而形成具有特定性能的材料。烧结温度是真空烧结炉的重要工艺参数之一,直接影响烧结过程和产品质量。真空烧结炉厂家洛阳八佳电气将详细介绍如何优化真空烧结炉的烧结温度。

一、烧结温度的基本概念

烧结温度是指在烧结过程中,物料达到所需物理化学变化所需的温度。烧结温度的选择直接影响烧结过程的速度、质量和能耗。优化烧结温度可以提高生产效率,降低能耗,并提高产品的性能和质量。
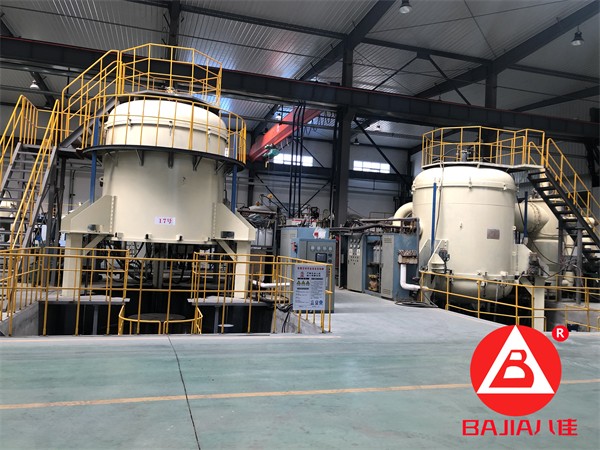
真空烧结炉

二、影响烧结温度的因素

1.物料的性质

不同物料具有不同的熔点、比热容和热导率等物理化学性质,这些性质直接影响烧结温度的选择。例如,金属材料的熔点较高,需要的烧结温度也较高;而陶瓷材料的熔点较低,需要的烧结温度相对较低。

2.烧结工艺

不同的烧结工艺对烧结温度的要求各不相同。例如,快速烧结工艺需要较高的烧结温度,以提高烧结速度;而慢速烧结工艺则需要较低的烧结温度,以保证烧结质量。

3.设备性能

真空烧结炉的设备性能也会影响烧结温度的选择。例如,加热元件的功率、炉腔的保温性能等都会影响烧结温度的稳定性和控制精度。

三、优化烧结温度的方法

1.物料性质分析

详细分析物料的物理化学性质,包括熔点、比热容和热导率等,确定合适的烧结温度范围。例如,高温合金的熔点较高,需要较高的烧结温度;而陶瓷材料的熔点较低,需要的烧结温度相对较低。

2.工艺参数优化

根据物料的性质和烧结工艺要求,优化工艺参数,确保烧结温度在好的范围内。例如,调整加热元件的功率分布,优化炉腔的保温结构,提高加热效率和温度均匀性。

3.设备性能提升

提高真空烧结炉的设备性能,确保烧结温度的稳定性和控制精度。例如,采用高性能的加热元件和保温材料,优化真空系统的设计,减少热量损失,提高加热效率。

4.实时监测和反馈

采用先进的温度监测和控制技术,实时监测炉腔内的温度,并通过控制系统进行反馈调节,确保烧结温度的稳定控制。例如,采用高精度的热电偶和PID控制算法,实现温度的精确控制。

四、优化烧结温度的应用案例

1.高温合金烧结

假设某高温合金烧结炉采用优化的加热元件布局和保温结构,通过实时监测和反馈控制,成功将烧结温度控制在1200℃,提高了合金的纯度和机械性能。

2.陶瓷材料烧结

假设某陶瓷材料烧结炉采用优化的加热元件布局和保温结构,通过实时监测和反馈控制,成功将烧结温度控制在1500℃,提高了陶瓷的致密性和机械强度。

优化真空烧结炉的烧结温度需要综合考虑物料的性质、烧结工艺要求和设备性能。通过详细分析物料性质、优化工艺参数、提升设备性能以及实时监测和反馈控制,可以有效优化烧结温度,确保烧结过程的效率和质量。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

23 June 2026
石墨化炉的操作技巧与维护保养要点

石墨化炉的操作技巧与维护保养要点

石墨化炉的操作技巧与维护保养要点在碳材料生产中,石墨化炉的正确操作与精心维护至关重要,这不仅关乎生产效率,更影响设备寿命与产品质量。掌握相关技巧与要点,能让石墨化炉发挥好的效能。操作技巧升温操作:启动石墨化炉升温时,切忌快速升温。应依据炉内碳材料特性和既定工艺,缓慢提升温度。一般起始阶段,每小时升温 50 - 100℃为宜。例如处理普通碳材料,慢升温可避免材料因热应力集中而出现开裂等问题。待炉温升至一定程度,材料内部结构初步稳定后,再适度加快升温速率,直至达到目标石墨化温度。缓温度监控:整个石墨化过程,精准监控温度不可或缺。借助高精度温度传感器,实时掌握炉内温度变化。操作人员需时刻留意温度数据,一旦温度波动超出正常范围,迅速排查原因。若温度异常升高,可能是加热元件短路;温度异常降低,或许是炉体密封不佳导致热量散失。根据不同情况,及时调整加热功率或检查设备问题。降温处理:石墨化完成后的降温环节同样关键。不可让炉体快速冷却,否则易对炉内材料及炉体结构造成热应力损伤。建议先自然降温一段时间,待炉温下降到一定程度,再开启风冷设备辅助降温,逐步将炉温降至室温。整个降温过程可能持续数小时,需耐心操作。维护保养要点设备清洁:石墨化炉运行时,炉内会产生粉尘、杂质等。定期清洁十分必要,可利用专用吸尘设备清理炉内积尘,防止粉尘堆积影响加热效果与设备性能。同时,擦拭炉体外部,保持设备整洁,避免灰尘进入电气控制系统引发故障。部件检查:加热元件是石墨化炉的核心部件,要定期查看其外观,检查有无断裂、变形等情况。若加热元件损坏,需及时更换,以免影响加热均匀性与效率。炉体的密封件也不容忽视,检查密封是否良好,若有老化、磨损导致密封不严,及时更换密封件,确保炉内热量有效保存,提升能源利用率。电气维护:定期检查电气系统,包括线路连接是否牢固、控制器参数是否准确等。清理电气柜内灰尘,防止因灰尘积聚引发短路等电气故障。对易损电气元件,如接触器、继电器等,备好备用件,以便元件损坏时能及时更换,减少设备停机时间。熟练掌握石墨化炉操作技巧,落实好维护保养要点,可有效延长设备使用寿命,保障生产顺利进行,为企业创造更大价值。

12 October 2026
真空熔炼炉操作与维护:全周期管理策略与实践

真空熔炼炉操作与维护:全周期管理策略与实践

真空熔炼炉操作与维护:全周期管理策略与实践在现代材料制备与高端制造领域,真空熔炼炉作为精密热处理的核心设备,其操作与维护水平直接影响产品质量、生产效率及设备寿命。真空熔炼炉厂家洛阳八佳电气基于设备全生命周期管理理论,重构操作与维护体系,提出涵盖预检、工艺控制、智能维护及持续改进的创新管理策略,为企业构建安全、效率高、可持续的真空熔炼管理体系提供实践指南。一、设备预检与启动管理:构建安全基石(一)三级预检体系日常预检(每班次)电气系统:检测控制柜绝缘电阻(≥2MΩ),验证紧急停机按钮响应时间(≤1s);机械系统:检查炉门升降导轨润滑情况,测试锁紧装置扭矩(标准值:50N·m±5%);真空系统:启动真空泵,测试极限真空度(金属熔炼≤1Pa,半导体材料≤10⁻³Pa)。周期性深度检查(每月)热场校准:使用热成像仪扫描炉膛,确保温度均匀性(±3℃内);泄漏检测:采用氦质谱检漏仪对炉体进行整体检测(泄漏率≤1×10⁻⁷Pa·m³/s);元件损耗评估:测量加热元件电阻值,钨钼加热体电阻变化率超过15%时标记更换。年度大修(每12个月)分解清洗真空管道,更换老化密封圈(氟橡胶材质,压缩变形量≤30%);对炉体进行X射线探伤,评估焊接部位疲劳程度;升级控制系统软件,集成新工艺数据库。(二)标准化启动流程冷却系统激活优先启动循环冷却水,确认进水温度18-25℃,流量≥5m³/h;验证应急冷却系统(如CO₂灭火装置)响应时间≤30s。真空系统预抽启动机械泵预抽至50Pa以下,再开启分子泵或扩散泵;监测真空度下降速率,正常值应≤1Pa/min。加热元件预热低温段(≤300℃)采用阶梯式升温,防止热应力集中;预热阶段电流控制在额定值的60%以内。二、工艺控制与动态优化:精准熔炼实现(一)参数化工艺设计温度曲线定制金属熔炼:采用三段式升温(室温→500℃慢速除气,500→1200℃快速熔化,1200℃→目标温度保温);半导体材料:实施超快速升温(≥20℃/min),配合短时保温(5-10min)抑制晶界扩散。真空度协同控制低真空阶段(10³-1Pa):主要去除吸附气体,真空泵转速维持50%;高真空阶段(<1Pa):启动离子泵,真空度稳定在10⁻³Pa量级。气氛调控策略惰性气氛保护:高纯氩气(≥99.999%)流量控制5-20L/min,氧含量监测≤10ppm;反应气氛熔炼:精准控制CO/H₂比例,误差范围±2%。(二)实时监控与自适应调整多参数传感器网络部署热电偶阵列(5-7点)、残余气体分析仪(RGA)、红外测温仪,构建炉内环境三维模型;设置报警阈值:温度超调±10℃,真空度突变≥50%,气体成分偏差超过5%。闭环控制系统引入PID算法调节加热功率,温度波动控制在±2℃内;真空度控制采用变频调速技术,泵组能耗降低30%。工艺数据追溯每批次生成工艺日志,包含温度曲线、真空度变化、能耗数据;建立材料-工艺数据库,通过机器学习优化参数组合。三、智能维护与寿命管理:从被动到主动(一)预测性维护体系设备健康管理(PHM)安装振动传感器监测真空泵轴承状态,预警阈值设定为12mm/s;使用红外热像仪定期扫描电气柜,识别过热接点(温度差≥15℃)。易损件寿命预测真空泵油:基于运行小时数(500h)和油质分析(酸值≤0.5mgKOH/g)综合决策更换;加热元件:建立电阻衰减模型,当钨丝直径缩减超过20%时触发更换。远程诊断平台集成物联网模块,实时上传设备数据至云端;专家系统提供故障代码解析与维修指导,响应时间≤4小时。(二)系统性维护作业深度清洁计划季度清洁:使用干冰喷射技术清除炉膛积碳,避免机械损伤;年度维护:拆卸加热元件,超声波清洗氧化层,重新涂覆抗氧化涂层。校准与标定温度传感器:每半年使用标准铂铑10-铂热电偶进行比对校准,误差≤0.5℃;真空计:每年送检至计量机构,确保测量准确度等级≥1.0级。升级改造管理技术升级:每三年评估新型加热元件(如石墨烯加热膜)的节能效果;控制系统迭代:引入边缘计算技术,实现本地实时决策,降低网络依赖。四、安全与环保合规:构建绿色熔炼体系(一)风险防控机制危险源分级管控一级风险:高温烫伤(炉体表面温度≥100℃),设置红外感应报警装置;二级风险:真空泄漏引发氧化燃烧,配置自动充氮系统(响应时间≤5s);三级风险:电气火灾,安装智能断路器(过载保护精度±3%)。个人防护强化操作高温阀门时佩戴防烫手套(铝箔纤维复合材质,耐温≥1000℃);处理熔炼废料时穿戴防尘口罩(KN100等级)及护目镜。(二)环保合规管理废气处理系统安装活性炭吸附+催化燃烧装置,确保非甲烷总烃排放浓度≤60mg/m³;定期检测二噁英类物质,排放浓度需低于0.1ng-TEQ/m³。碳排放管理建立碳足迹台账,记录每批次碳化过程的电能消耗;探索余热回收技术,将冷却水热量用于冬季采暖,提升能源利用率。资源循环利用回收真空泵油,经精制处理后重复使用,降低耗材成本30%;分类处理熔炼废料,金属残留物回收率≥95%。五、人员能力建设与持续改进(一)操作人员资质管理分级培训体系初级认证:掌握设备结构、安全规程、基础操作(培训周期2周);高 级认证:精通工艺设计、故障诊断、维护优化(培训周期3个月);专家认证:具备设备改造、新技术应用能力(培训周期6个月)。持续能力提升每季度组织工艺优化案例分享会,推广好的实践;每年参加行业技术交流会,了解真空熔炼前沿动态。(二)持续改进机制设备绩效评估设定KPI指标:设备利用率≥85%,故障停机率≤2%,能耗强度≤1.2kWh/kg;每月生成设备绩效报告,识别改进机会。创新激励计划设立工艺优化奖金,对提出有效改进建议的员工给予奖励;开展小改小革活动,鼓励一线员工参与设备改进。真空熔炼炉的全周期管理需构建"预防-控制-优化-创新"的闭环体系。通过实施三级预检、参数化工艺控制、预测性维护及绿色环保策略,企业可显著提升设备可靠性、产品质量及生产效率。