
石墨化炉安全操作与风险管控体系构建
石墨化炉安全操作与风险管控体系构建
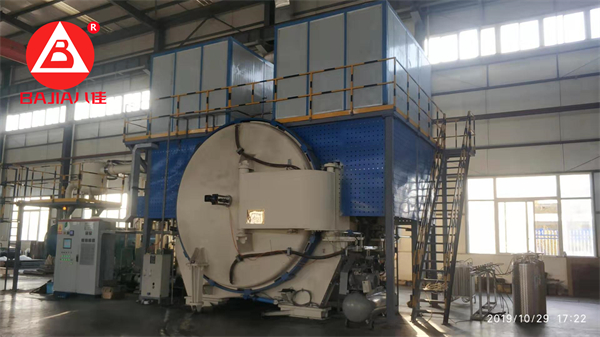
在碳材料制备领域,石墨化炉作为实现碳素材料石墨化的核心设备,其操作安全与工艺控制直接决定产品性能及生产安全。石墨化炉厂家洛阳八佳电气基于设备运行特性与行业实践,构建涵盖操作全流程的安全管控体系,为从业人员提供系统性操作指南。
一、设备运行前安全准备
1. 操作人员资质认证
实施"理论-实操-考核"三级认证制度:
理论培训涵盖石墨化机理、设备构造、热工控制三大模块,考核通过率需达100%;
实操训练在模拟平台上完成30次标准工艺循环,故障处理成功率≥85%;
获得由设备制造商与安监部门联合颁发的操作许可证,有效期两年;
2. 设备系统性检查
建立"机械-电气-辅助"三维检查体系:
机械系统:验证加热元件(如石墨电极)完整性,采用超声波探伤检测裂纹,允许大缺陷深度≤2mm;检查炉体密封性,氦质谱检漏仪示值≤5×10⁻⁹Pa·m³/s;
电气系统:测试主回路绝缘电阻≥1MΩ,接地电阻≤4Ω;校验温控系统精度,热电偶误差≤±1℃;
辅助系统:确认冷却水流量≥5L/min,进水温度≤35℃;检测通风系统风量,操作区域有害气体浓度符合GBZ 2.1-2019标准;
3. 个人防护装备配置
执行"分级防护"原则:
基础防护:铝箔防护服(反射率≥95%)、芳纶纤维手套(耐热温度≥400℃);
增强防护:镀金护目镜(遮光号≥10)、正压式空气呼吸器(供气流量≥30L/min);
特殊防护:防静电鞋(电阻值10⁶-10⁹Ω)、阻燃工作服(续燃时间≤2s);
二、工艺操作安全规范
1. 升温过程控制
建立动态温控模型:
初始阶段(室温-800℃):升温速率≤50℃/h,防止热应力积聚导致炉体开裂;
中间阶段(800-1500℃):采用阶梯式升温,每阶段保温2小时促进结构重组;
终阶段(1500-目标温度):升温速率控制在20℃/h以内,确保石墨化度均匀提升;
2. 装卸料作业标准
制定标准化操作流程(SOP):
装料前对物料进行120℃干燥处理,含水率≤0.5%;
使用专用吊具(额定载荷≥1.5倍物料重量),捆带安全系数≥5;
装料高度不超过炉膛高度的2/3,确保气流均匀分布;
卸料时采用负压吸料装置,避免粉尘飞扬引发爆炸风险;
3. 运行监控体系
构建多参数联控系统:
温度场监控:采用红外热像仪扫描炉体表面,温差≤50℃;
压力监测:炉内压力控制在-50Pa至+20Pa范围,防止空气渗入引发氧化;
气体分析:在线质谱仪实时检测CO浓度,设置100ppm阈值报警;
三、风险识别与应急处置
1. 高温烫伤防范
实施"接触防护-应急处理"双控机制:
炉体表面设置警示标识,高温区域(>60℃)采用黄色警戒线隔离;
配置专用烫伤急救箱,内含无菌生理盐水、烧伤敷料、止痛药膏
制定烫伤处理流程:立即脱离热源→冷水冲洗(15-20分钟)→覆盖无菌敷料→送医治疗;
2. 电气故障应对
建立"预防性维护-快速响应"体系:
每月进行电气系统预防性试验,包括耐压测试、接地电阻测量;
配置红外测温仪定期扫描电气接头,温度异常点(>75℃)需48小时内处理;
发生短路时,自动切断主电源并启动备用供电系统,确保应急照明与通风持续运行;
3. 有害气体管控
构建"源头控制-末端治理"综合方案:
优化工艺参数减少CO生成,控制炉内氧气浓度<2%;
通风系统采用活性炭吸附+催化燃烧技术,废气排放符合GB 16297-1996标准;
配置便携式气体检测仪,操作人员随身携带,CO浓度超标时自动触发声光报警;
四、设备维护与持续改进
1. 预防性维护策略
实施"日检-周护-月修"维护体系:
每日清洁炉体内壁,使用高压水枪冲洗,残留物厚度≤0.5mm;
每周检测加热元件电阻值,变化率>10%时需进行均衡处理;
每月更换冷却水过滤器,水质指标达到GB/T 1576-2018工业锅炉水质标准;
2. 操作规程优化
建立"PDCA"持续改进机制:
每月召开安全分析会,对近30起操作记录进行统计分析;
每季度更新操作手册,纳入新技术、新标准要求;
年度进行操作规程全方面评审,确保与设备升级、法规变化同步;
石墨化炉的安全操作需要构建"人员资质-设备状态-工艺控制-应急处置"四位一体的管理体系。通过实施标准化操作流程、建立预防性维护机制、完善应急响应网络,可显著降低操作风险。数据显示,执行严格安全规范的企业,其设备故障率下降60%,人员伤害事故减少85%,产品质量合格率提升至98%以上。未来,随着智能传感技术与大数据分析的应用,石墨化炉的安全管控将向预测性维护方向发展,为碳材料产业的高质量发展提供更坚实保障。
相关推荐



 电话
 微信
 留言
 TOP