行业动态

聚焦行业动态,洞悉行业发展

真空熔炼炉的热处理原理是什么
发布时间:2020-08-10   浏览:6872次

  真空熔炼炉的热处理原理是什么

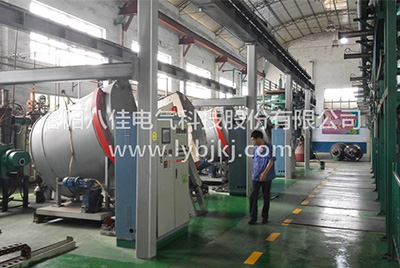
  真空熔炼炉是生产合金(永磁材料)的专用设备,是先进铸片工艺取代传动铸锭工艺的理想替代设备。是利用真空感应熔炼法,把坩埚封闭在真空室中,利用电磁感应产生的涡流作为热源,在真空或惰性气体状态下把合金(或是导电材料)原料进行脱气、熔化处理,通过坩埚倾炉系统浇铸,经过中间包在水冷辊上急速凝固后形成薄片,再在水冷盘上进行慢速降温,在拨凿的搅拌下,把合金降到30℃左右,形成大不薄厚均匀的合金薄片的一种熔炼设备。
真空熔炼炉的热处理原理是什么

  热处理工艺一般包括:加热、保温、冷却三个过程,有时只有加热与冷却两个过程。这些过程都是真空熔炼炉热处理工艺的互相衔接,不可间断。

  加热是热处理中重要工序之一,真空熔炼炉对金属热处理的加热方法很多,早期是采用木炭和煤作为热源,进而使用液体与气体燃料。电加热易于控制,且无环境污染;利用这些热源可以的直接加热,也可以通过熔融的盐或是金属,以至浮动粒子进行间接加热。

  此外,加热温度是热处理工艺的重要工艺参数之一,选择和控制加热温度是保证真空烧结炉热处理质量的主要问题;加热温度随被处理的金属材料和热处理的目的不同而异,但一般都是加热到相变温度以上,以获得高温组织。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

13 October 2025
真空速凝炉操作规范:从技能精进到安全运维的完整指南

真空速凝炉操作规范:从技能精进到安全运维的完整指南

真空速凝炉操作规范:从技能精进到安全运维的完整指南真空速凝炉作为制备高性能合金材料的核心装备,其操作精度直接影响材料微观组织与力学性能。真空速凝炉厂家洛阳八佳电气从设备操控、风险防控、长效维护三个维度构建系统性操作框架,助力科研与生产人员实现设备效能大化。一、核心操作技术精要1. 设备认知与预准备结构解析:建立设备三维认知模型,掌握感应加热系统(中频/高频)、真空获得系统(分子泵+机械泵组)、冷却循环单元(水冷机+应急冷却回路)的协同工作机制。参数耦合:建立材料工艺数据库,针对不同合金体系(如高温合金、软磁合金)制定标准化参数包,包含:真空度:10⁻³Pa级基础真空,工艺真空按材料蒸发特性分级控制;加热速率:5-30℃/min动态调节,避免热应力开裂;冷却速率:0.5-5℃/s精准控制,实现定向凝固组织;2. 启炉前安全检查泄漏检测:采用氦质谱检漏仪对法兰接口、观察窗等密封部位进行年度检漏,确保漏率≤1×10⁻⁹Pa·m³/s;绝缘测试:使用500V兆欧表检测加热线圈绝缘电阻,标准值>100MΩ;应急验证:每月模拟测试急停按钮响应时间(要求<0.5s)及冷却水联锁保护功能;3. 工艺过程控制真空建立:执行"机械泵预抽→罗茨泵增压→分子泵高真空"三级启动程序,真空度达标时间控制在30min内;功率加载:采用软启动策略,0-100%功率输出分5阶段递增,每阶段保持5min温度稳定;数据采集:配置多通道记录仪,同步监测温度场(±1℃精度)、真空度(±0.1Pa)、冷却水温(±0.5℃)等12项关键参数;二、全流程安全管控体系1. 职业防护装备热防护:穿戴铝箔复合防火服(EN ISO 11612标准)、防热辐射面罩;呼吸防护:配备正压式空气呼吸器,应对真空脂挥发等有机污染;应急装置:炉体周边设置紧急喷淋装置,辐射热防护距离≥2m;2. 危险源管控气体安全:安装氧含量在线监测仪(量程0-1000ppm),爆炸下限(LEL)<25%时自动报警;电气安全:实施TN-S接地系统,设备外壳接地电阻<4Ω,主回路安装相序保护器;防爆设计:炉体承压部件按1.5倍工作压力进行水压试验,安全阀开启压力设定值≤0.1MPa;3. 应急处置预案真空泄漏:立即切断加热电源,启动氮气破空程序(破空速率<0.5L/s);冷却失效:触发三级报警,30s内未恢复则强制启动应急冷却泵;火灾应对:优先使用D类干粉灭火器,禁止用水基灭火剂接触高温炉体;三、预防性维护策略1. 周期性保养计划日检:冷却水流量(>8L/min)、真空规管清洁度、急停按钮功能;周检:机械泵油位(观察窗1/2-2/3处)、扩散泵油品污染度(NAS 1638等级≤8级);年检:分子泵叶轮动平衡检测(振动速度<2.8mm/s)、加热室真空烘烤除气(300℃×24h);2. 关键部件维护密封组件:每50次启停更换O型圈,氟橡胶材质适用温度范围-20℃~200℃;加热元件:红外测温仪检测钼带/石墨管均匀性,温差>15℃时进行阻值匹配;真空规管:每月零点校准,使用氩气进行跨度校准(600-10⁻³Pa全量程);3. 智能维护升级状态监测:安装振动传感器监测分子泵轴承状态,预警阈值设定为7.1mm/s(ISO 10816-3标准);能效优化:通过功率因数校正装置将设备PF值提升至0.95以上,年节电量可达15%;数字孪生:建立设备三维数字镜像,模拟预测炉衬寿命、加热效率衰减曲线;通过构建"操作标准化-安全体系化-维护智能化"的三维管理模式,真空速凝炉的运行可靠性可达99.5%以上,设备综合效率(OEE)突破85%。建议操作人员每半年参与专项技能复训,持续更新材料工艺知识库,以适应先进制造领域对特种冶金装备的严苛要求。

19 October 2026
真空碳化炉温度控制与精度提升的技术路径探讨

真空碳化炉温度控制与精度提升的技术路径探讨

真空碳化炉温度控制与精度提升的技术路径探讨在材料科学与工程领域,真空碳化炉作为制备高性能碳材料的关键设备,其温度控制的精准性与稳定性直接影响碳化过程的质量与效率。真空碳化炉厂家洛阳八佳电气从控制原理、影响要素、优化策略及实践要点四方面展开分析,旨在为提升真空碳化炉的温度控制精度提供系统性参考。一、温度控制的核心原理真空碳化炉的温度调控依赖于传感器技术、控制算法与加热系统的协同作用。高精度传感器实时捕获炉内温度数据,将物理信号转化为电信号并传输至控制器;控制器基于预设温度曲线与实时温度偏差,通过控制算法计算调整量,驱动加热系统动态调整功率输出,终实现温度的闭环控制。其中,PID控制算法凭借其结构简洁、调控效果显著的特点,在工业控制领域占据重要地位——通过比例(P)、积分(I)、微分(D)三者的参数组合,可有效平衡响应速度与控制稳定性。二、影响控制精度的关键因素传感器性能与布局温度传感器的精度与安装位置直接影响数据采集的准确性。若传感器精度欠佳或安装位置不合理(如靠近加热元件或冷区),会导致温度测量存在系统性偏差,进而降低控制精度。加热系统动态特性加热系统的响应速度与功率调节的线性度是关键指标。若加热元件热惯性大或控制系统执行延迟,可能导致温度调整滞后,引发超调或振荡现象。炉内温度场均匀性炉体结构设计、材料热导率差异及气流分布等因素,可能导致炉内不同区域温度差异显著。这种不均匀性会使单一测温点的控制策略难以满足全局精度要求。外部环境干扰环境温度波动、电源电压变化、真空度波动等外部因素,可能通过热传导或电磁干扰途径影响温度控制稳定性。三、精度提升的多角度策略1. 传感器系统优化选型与布局:采用高精度、高稳定性的铂电阻(如Pt100)或热电偶传感器,结合炉体结构与工艺需求,在关键区域(如中心区、边缘区)布置多点测温网络,通过数据融合技术提升温度感知的全方面性。校准与补偿:定期开展传感器校准,结合环境温度变化引入补偿算法,减少测量误差。2. 加热系统升级元件改进:选用石墨加热器、硅碳棒等高导热、低热惯性的加热元件,提升加热效率与均匀性;采用分区控制技术,针对炉内不同区域独立调节功率。控制回路优化:引入前馈控制策略,结合负载变化预测加热需求,缩短响应时间;采用脉冲宽度调制(PWM)技术细化功率调节颗粒度。3. 控制算法创新PID参数自适应:基于炉体热力学模型与工艺阶段特性,动态调整PID参数(如根据升温段与保温段差异切换控制策略),避免固定参数导致的控制僵化。智能算法融合:结合自适应控制、模糊控制或模型预测控制(MPC)等先进算法,处理非线性、时变性问题,提升系统对干扰的鲁棒性。4. 炉体结构与保温设计隔热材料优化:采用多层复合隔热结构(如碳毡、陶瓷纤维),减少热量散失;优化炉体密封性,降低真空度波动对温度场的影响。气流组织改进:通过强制对流或优化自然对流路径,减少温度分层现象。5. 抗干扰措施电源稳定性保障:配置不间断电源(UPS)与电压调节模块,抑制电网波动;采用低通滤波器减少高频噪声干扰。环境控制:在设备周边设置恒温环境或隔热屏障,降低环境温度变化的影响。四、实践中的关键注意事项数据监控与记录:建立全流程温度监控体系,实时存储温度曲线与异常事件,为算法优化与故障分析提供数据支撑。操作人员培训:强化操作人员对设备特性、工艺参数与应急处理流程的掌握,避免因操作失误导致控制失稳。设备维护体系:制定周期性维护计划,检查加热元件老化、传感器漂移、控制系统软件更新等,确保设备处于好的工作状态。工艺适配性验证:针对不同碳材料(如石墨烯、碳纤维)的碳化需求,开展小试实验,验证温度控制策略的有效性,并持续优化参数。提升真空碳化炉的温度控制精度需从传感器、加热系统、控制算法、炉体结构及抗干扰设计等多角度协同发力。通过技术升级与工艺优化,可显著提高温度控制的稳定性与均匀性,为高性能碳材料的规模化制备提供可靠保障。