公司动态

聚焦行业动态,洞悉行业发展

什么是真空熔炼炉?真空熔炼炉运作过程
发布时间:2017-02-28   浏览:8603次

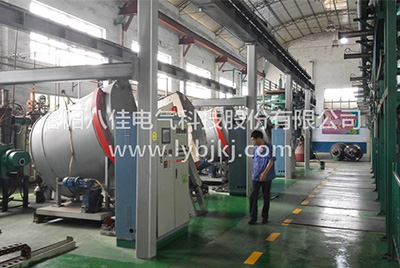
  真空熔炼炉是在真空条件下,将各种易氧化金属、精密合金、稀土合金、活泼金属、各系储氢合金、软磁永磁合金、高温合金、钎焊合金等金属熔化的冶炼设备。

  在运作过程中,真空熔炼炉先抽真空,然后再升温。另外,在真空环境下升温更节能,因为温度爬升时间短,提高生产效率,降低了能耗、生产成本。

  在真空的情况下,既能达到高温冶炼的效果,又避免了金属和空气中的氧发生氧化作用。而且,真空熔炼炉升降温的温度和时长可以通过智能触摸屏设置。

  在熔炼的过程中,设备可以在不破坏真空的情况下,进行测温、取样、捣料、加料和合金成分调整等动作,使用方便,十分智能化。

洛阳八佳电气科技股份有限公司:http://www.lybjkj.com/ 

真空烧结炉.jpg

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

12 October 2026
真空熔炼炉操作与维护:全周期管理策略与实践

真空熔炼炉操作与维护:全周期管理策略与实践

真空熔炼炉操作与维护:全周期管理策略与实践在现代材料制备与高端制造领域,真空熔炼炉作为精密热处理的核心设备,其操作与维护水平直接影响产品质量、生产效率及设备寿命。真空熔炼炉厂家洛阳八佳电气基于设备全生命周期管理理论,重构操作与维护体系,提出涵盖预检、工艺控制、智能维护及持续改进的创新管理策略,为企业构建安全、效率高、可持续的真空熔炼管理体系提供实践指南。一、设备预检与启动管理:构建安全基石(一)三级预检体系日常预检(每班次)电气系统:检测控制柜绝缘电阻(≥2MΩ),验证紧急停机按钮响应时间(≤1s);机械系统:检查炉门升降导轨润滑情况,测试锁紧装置扭矩(标准值:50N·m±5%);真空系统:启动真空泵,测试极限真空度(金属熔炼≤1Pa,半导体材料≤10⁻³Pa)。周期性深度检查(每月)热场校准:使用热成像仪扫描炉膛,确保温度均匀性(±3℃内);泄漏检测:采用氦质谱检漏仪对炉体进行整体检测(泄漏率≤1×10⁻⁷Pa·m³/s);元件损耗评估:测量加热元件电阻值,钨钼加热体电阻变化率超过15%时标记更换。年度大修(每12个月)分解清洗真空管道,更换老化密封圈(氟橡胶材质,压缩变形量≤30%);对炉体进行X射线探伤,评估焊接部位疲劳程度;升级控制系统软件,集成新工艺数据库。(二)标准化启动流程冷却系统激活优先启动循环冷却水,确认进水温度18-25℃,流量≥5m³/h;验证应急冷却系统(如CO₂灭火装置)响应时间≤30s。真空系统预抽启动机械泵预抽至50Pa以下,再开启分子泵或扩散泵;监测真空度下降速率,正常值应≤1Pa/min。加热元件预热低温段(≤300℃)采用阶梯式升温,防止热应力集中;预热阶段电流控制在额定值的60%以内。二、工艺控制与动态优化:精准熔炼实现(一)参数化工艺设计温度曲线定制金属熔炼:采用三段式升温(室温→500℃慢速除气,500→1200℃快速熔化,1200℃→目标温度保温);半导体材料:实施超快速升温(≥20℃/min),配合短时保温(5-10min)抑制晶界扩散。真空度协同控制低真空阶段(10³-1Pa):主要去除吸附气体,真空泵转速维持50%;高真空阶段(<1Pa):启动离子泵,真空度稳定在10⁻³Pa量级。气氛调控策略惰性气氛保护:高纯氩气(≥99.999%)流量控制5-20L/min,氧含量监测≤10ppm;反应气氛熔炼:精准控制CO/H₂比例,误差范围±2%。(二)实时监控与自适应调整多参数传感器网络部署热电偶阵列(5-7点)、残余气体分析仪(RGA)、红外测温仪,构建炉内环境三维模型;设置报警阈值:温度超调±10℃,真空度突变≥50%,气体成分偏差超过5%。闭环控制系统引入PID算法调节加热功率,温度波动控制在±2℃内;真空度控制采用变频调速技术,泵组能耗降低30%。工艺数据追溯每批次生成工艺日志,包含温度曲线、真空度变化、能耗数据;建立材料-工艺数据库,通过机器学习优化参数组合。三、智能维护与寿命管理:从被动到主动(一)预测性维护体系设备健康管理(PHM)安装振动传感器监测真空泵轴承状态,预警阈值设定为12mm/s;使用红外热像仪定期扫描电气柜,识别过热接点(温度差≥15℃)。易损件寿命预测真空泵油:基于运行小时数(500h)和油质分析(酸值≤0.5mgKOH/g)综合决策更换;加热元件:建立电阻衰减模型,当钨丝直径缩减超过20%时触发更换。远程诊断平台集成物联网模块,实时上传设备数据至云端;专家系统提供故障代码解析与维修指导,响应时间≤4小时。(二)系统性维护作业深度清洁计划季度清洁:使用干冰喷射技术清除炉膛积碳,避免机械损伤;年度维护:拆卸加热元件,超声波清洗氧化层,重新涂覆抗氧化涂层。校准与标定温度传感器:每半年使用标准铂铑10-铂热电偶进行比对校准,误差≤0.5℃;真空计:每年送检至计量机构,确保测量准确度等级≥1.0级。升级改造管理技术升级:每三年评估新型加热元件(如石墨烯加热膜)的节能效果;控制系统迭代:引入边缘计算技术,实现本地实时决策,降低网络依赖。四、安全与环保合规:构建绿色熔炼体系(一)风险防控机制危险源分级管控一级风险:高温烫伤(炉体表面温度≥100℃),设置红外感应报警装置;二级风险:真空泄漏引发氧化燃烧,配置自动充氮系统(响应时间≤5s);三级风险:电气火灾,安装智能断路器(过载保护精度±3%)。个人防护强化操作高温阀门时佩戴防烫手套(铝箔纤维复合材质,耐温≥1000℃);处理熔炼废料时穿戴防尘口罩(KN100等级)及护目镜。(二)环保合规管理废气处理系统安装活性炭吸附+催化燃烧装置,确保非甲烷总烃排放浓度≤60mg/m³;定期检测二噁英类物质,排放浓度需低于0.1ng-TEQ/m³。碳排放管理建立碳足迹台账,记录每批次碳化过程的电能消耗;探索余热回收技术,将冷却水热量用于冬季采暖,提升能源利用率。资源循环利用回收真空泵油,经精制处理后重复使用,降低耗材成本30%;分类处理熔炼废料,金属残留物回收率≥95%。五、人员能力建设与持续改进(一)操作人员资质管理分级培训体系初级认证:掌握设备结构、安全规程、基础操作(培训周期2周);高 级认证:精通工艺设计、故障诊断、维护优化(培训周期3个月);专家认证:具备设备改造、新技术应用能力(培训周期6个月)。持续能力提升每季度组织工艺优化案例分享会,推广好的实践;每年参加行业技术交流会,了解真空熔炼前沿动态。(二)持续改进机制设备绩效评估设定KPI指标:设备利用率≥85%,故障停机率≤2%,能耗强度≤1.2kWh/kg;每月生成设备绩效报告,识别改进机会。创新激励计划设立工艺优化奖金,对提出有效改进建议的员工给予奖励;开展小改小革活动,鼓励一线员工参与设备改进。真空熔炼炉的全周期管理需构建"预防-控制-优化-创新"的闭环体系。通过实施三级预检、参数化工艺控制、预测性维护及绿色环保策略,企业可显著提升设备可靠性、产品质量及生产效率。

14 September 2026
真空炭化炉故障诊断与精准维护技术指南

真空炭化炉故障诊断与精准维护技术指南

真空炭化炉故障诊断与精准维护技术指南在先进材料制备领域,真空炭化炉作为实现高温热处理的核心装备,其运行稳定性直接关联产品良率与生产效能。针对设备运行中常见的温度失控、真空泄漏等典型故障,真空炭化炉厂家洛阳八佳电气系统梳理了从故障机理分析到标准化处置的全流程技术方案,并创新性提出预防性维护策略,为设备管理人员构建闭环式运维体系提供理论支撑。一、热管理系统故障深度解析1. 超温报警的多元诱因与分级处置故障图谱:当炉膛温度突破安全阈值触发报警时,需建立三级诊断机制:初级诊断:通过HMI界面核查温度设定值与PID参数,确认积分时间(Ti)与微分时间(Td)是否存在异常偏移。二级诊断:断电状态下采用绝缘测试仪检测固态继电器(SSR)输出端绝缘电阻,正常值应>100MΩ。若检测值<10MΩ,需立即更换SSR模块。三级诊断:在运行状态下实施热电偶动态测试,通过轻触探头观察温度显示波动幅度。若波动值>±5℃,需执行K型热电偶冷端补偿校验,必要时更换补偿导线。典型案例:某碳纤维生产企业因SSR击穿导致炉温失控,经红外热成像检测发现模块温升达85℃(正常值<60℃),更换后设备恢复稳定运行。2. 低温偏差的溯源排查诊断路径:信号链路验证:采用信号发生器模拟4-20mA电流输出,校验温控器输入端响应曲线线性度。热电偶性能评估:实施冰点槽法校准,将热电偶置于0℃冰水混合物中,测量值偏差>0.5℃即判定失效。加热元件检测:应用钳形电流表监测三相加热回路电流平衡度,不平衡度>5%时需检查加热管氧化层厚度。技术突破:开发基于热成像的加热均匀性检测方法,通过红外热像仪捕捉炉膛三维温度场,精准定位失效加热区。二、真空系统失效的立体防控1. 真空度异常的多方面诊断模型故障树分析:气源系统:检查真空泵油位及油品污染度(NAS 1638等级),确认前级管道过滤器的压差<0.05MPa。密封系统:采用氦质谱检漏仪对炉门法兰、观察窗等部位进行定量检漏,泄漏率>1×10⁻⁹Pa·m³/s时需更换密封件。管路系统:实施真空管道正压测试,充入0.5MPa氮气保压30分钟,压力降>2%即判定存在泄漏。创新方案:研发基于机器视觉的密封圈状态监测系统,通过图像识别技术自动检测密封面缺陷。2. 气动元件失效的智能诊断诊断矩阵:电磁阀失效:使用LCR测试仪检测线圈电阻(标准值±5%),并通过PLC强制输出信号验证阀芯动作响应时间(应<100ms)。气动阀卡滞:在气源压力0.6MPa条件下,测量阀芯开关时间,超过额定周期20%即判定需要维护。预防性维护:建立气动元件寿命模型,根据动作次数(通常50万次)制定预防性更换周期。三、辅助系统可靠性提升方案1. 风机系统振动分析诊断流程:机械检测:使用振动分析仪采集风机轴承座X/Y/Z三向振动频谱,对比ISO 10816-3标准判定运行状态。气流诊断:通过风速仪测量进/出风口风速,风量衰减>15%时需清理叶轮积碳或校正动平衡。技术升级:部署基于物联网的风机健康管理系统,实时监测轴承温度与振动烈度。2. 控制系统冗余设计安全架构:硬件冗余:采用双PLC热备份配置,主控单元故障时切换时间<50ms。软件防护:实施控制程序加密与看门狗机制,防止程序跑飞导致设备失控。数据管理:建立工艺参数数据库,通过大数据分析预警参数漂移趋势。四、全生命周期运维体系构建三级点检制度:日常:目视检查密封件、仪表显示周检:测试安全联锁、气源压力月检:校准热电偶、执行机构润滑备件智能管理:基于设备BOM表建立关键部件寿命档案运用RFID技术实现备件全生命周期追溯人员能力建设:开发AR辅助维修系统,通过三维动画指导故障处置定期组织故障模拟演练,提升应急响应能力实施成效:某新材料企业导入该运维体系后,设备故障间隔时间(MTBF)提升42%,维修成本下降28%。真空炭化炉的可靠性运维已从被动抢修转向主动预防。通过构建"监测-诊断-处置-优化"的闭环管理体系,结合物联网、大数据等新技术,可显著提升设备综合效率(OEE),为高端材料制造提供坚实保障。