行业动态

聚焦行业动态,洞悉行业发展

金属注射成型技术中真空烧结炉怎样节能
发布时间:2018-08-15   浏览:9460次

  真空烧结炉具有成本效益运行能力的一个重要因素就是经济的工艺气体和电力消耗。根据不同的气体类型,烧结过程的这两大成本元素可以占到总成本的50%。为了节省气体消耗,必须实施可调节的气流分压模式,同时保证脱脂和烧结过程免受污染。

  在使用中,为了减少电力消耗,用优化的加热元件制造热区来降低热损失。为了实现这些设计要点并将研发 成本控制在合理范围,一台现代的资源节约型的真空烧结炉会运用流体动力学计算工具以找到优化的气流和热流模式。

  在金属注射成型技术中,通常情况下是根据烧结零件重量和残留聚合物含量的不同,粘结剂会不同程度地聚集在真空烧结炉的外围部件上,比如:排气管、泵和热区这些地方。这将导致长时间停机,以便于人工清洁和日常维护。

  若材料净重达400kg(炉量>1000L),粘结剂含量为3%一4%,那么,高达15kg的聚合物将在真空烧结炉除气阶段被除去。即便如此,大部分排出的气体(>95%)应该在特定的冷凝点收集起来,比如,粘结剂收集器或蜡分离器。由于去污和人工清洁工作,门对门周期时间将增加2个多小时。 这样,低效的、设计不周全的真空烧结炉将使操作性能降低15%。

  所以,当遇到上面的情况,就要考虑更换更好的带有自动循环清洁系统的真空烧结炉,以减少维护工作,使意外故障保持在很低的水平。

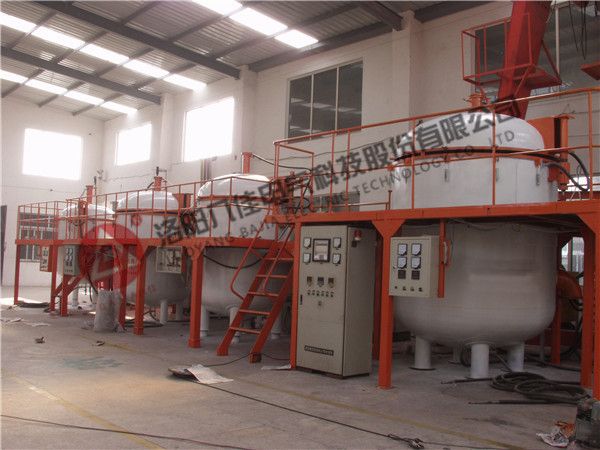
真空速凝炉1.JPG

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

22 July 2022
真空速凝炉多功能性介绍

真空速凝炉多功能性介绍

  真空速凝炉多功能性介绍   真空速凝炉主要用于各种金属材料在真空或气氛保护条件下的感应熔炼及快冷甩带成型;适合各种材料的非晶、微晶薄带或薄片的制备。   实验型采用冷滚旋淬法制备薄片或薄带非晶材料。采用喷铸法制备块状或棒状合金试样,可用于制备大块非晶材料。真空炉主要由真空腔体、熔炼装置、喷铸装置、甩带装置、抽真空系统、炉体支架、电气控制系统、水冷却系统等组成。   真空速凝炉采用卧式炉体,侧部开门结构,进出料方便,炉体结构紧凑,占地空间较小,采用高频电源加热,主要供大专院校及科研单位等在真空或保护气氛条件下对金属材料(如不锈钢、镍基合金、铜、合金钢、镍钴合金、稀土钕铁錋等)的熔炼浇铸处理,也可进行合金钢的真空精炼处理及精密铸造。还可进行非晶甩带,喷铸和压铸处理,一台设备多种功能。   此外,真空速凝炉是在抽完真空并充氢气的保护状态下,利用中频感应的加热原理,使处于线圈内的钨坩埚产生了高温,再通过热辐射传导到工作上,适用于科研、及军工单位对难熔合金如钨、钼以及其它合金的粉末成型烧结。在真空保护的条件下,利用中频感应加热的原理使硬质合金刀头及各种金属粉末压制体实现烧结的成套设备,是为硬质合金、金属镝、陶瓷材料的工业行业而生产设计的。

09 August 2019
真空熔炼炉的热处理技巧

真空熔炼炉的热处理技巧

      真空熔炼炉的热处理技巧   随着工业化的进程和发展,真空熔炼炉在模具生产中发挥着不可替代的作用,主要用于陶瓷烧成、真空冶炼、电真空零件除气、退火、金属件的钎焊,以及陶瓷-金属封接等。   真空熔炼炉的真空热处理几乎可实现全部热处理工艺,如淬火、退火、回火、渗碳、氮化,在淬火工艺中可实现气淬、油淬、硝盐淬火、水淬等,还可以进行真空钎焊、烧结、表面处理等。同时,因热效率高,可实现快速升温和降温,可实现无氧化、无脱碳、无渗碳,可去掉工件表面的磷屑,并有脱脂除气等作用,从而达到表面光亮净化的效果。   真空熔炼炉有着很好的发展前景,用于:透热、轧制、锻造、弯管、热处理(淬火)、焊接等工艺的感应加热。那么真空炉和中频电炉的热处理技巧是什么呢?   1.真空炉处理钛合金时,不宜用氮气作为冷却气体,因为钛和氮在高温下反应,形成金黄色的氮化钛。   2.真空炉活动连接部分全部采用O型橡胶圈密封连接,此部分均通水冷却。   3.工件在真空状态下淬火,应使用真空淬火油,此油具有较低的饱和蒸气压。   4.真空熔炼炉的保养应在真空或充纯氮状态下,避免平时不用时吸气,吸潮。   5.国内真空炉的压升率应不大于1.33Pa/h,国外某些企业的标准为0.67Pa/h   6.真空加热以辐射为主,工件在炉内应该保持间距。   7.升温过程中,工件及炉内材料会放气,使真空度下降。   8.真空甩带炉应该具有快冷装置。冷却水的压力应该大于0.2Mpa,流量应可调。   9.冷却气体:钢一般采用百分之99.995纯度的氮气,高温合金采用百分之99.999的氮气或氩气,钛合金采用百分之99.995的氩气。   10.升温:放入工件后,一般先预抽至6.67Pa时方可升温加热。   看完本文,相信您对真空熔炼炉热处理技巧有一定的认识了,如有产品方面的需求,请立即联系我们哦!