行业动态

聚焦行业动态,洞悉行业发展

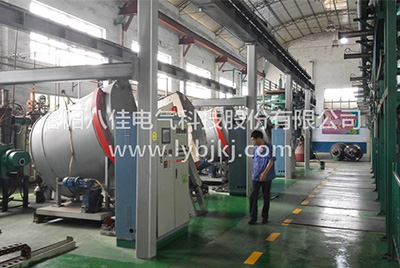
真空烧结炉的安全操作流程大家知道吗
发布时间:2022-03-14   浏览:6969次

  真空烧结炉的安全操作流程大家知道吗

  真空烧结炉的安全操作流程大家知道吗?如果不清楚,下面小编就和大家介绍下。

  1.中频电源、真空炉炉体、感应圈之冷却水源——蓄水池之水必须充满,水中不得有杂质。

  2.开动水泵,使其中频电源,真空烧结炉感应圈、炉体冷却系统水循环正常,并调整水压控制在规定值。

真空烧结炉

  3.检查真空泵电源系统,皮带盘皮带松紧,真空泵油是否位于油封观察孔中线。检查妥后,人工转动真空泵皮带盘,如无异常,可在关闭蝶阀的情况下,启动真空泵。

  4.检查真空炉体内情况,要求真空炉体内一级卫生,感应圈绝缘良好,密封真空胶带具有弹性,尺寸合格。

  5.检查烧结炉体的杠杆手把启动是否灵活。

  6.检查转动式麦氏真空计是否合乎要求。

  7.检查石墨坩埚,装炉配件是否齐全。

  8.在以上准备就绪后,接通电源,中频电源合闸,按中频启动规则,试启动变频,成功后停止变频,方可开炉。

  9.真空烧结炉炉体上盖的观察、测温孔,每次开炉均需清洁处理,以便观察和测温。

  10.装炉时应根据不同烧结产品,采取相应装炉方式。按有关材质装炉规则装盘,不得随意更改。

  11.为了保持恒温,防止热辐射,发热坩埚上加二层碳纤维,再罩上隔热屏。

  12.垫好真空密封胶带。

  13.操作杠杆手把,转动真空炉顶盖与炉体密切重合,放下顶盖,并锁好固定螺母。

  14.徐徐打开蝶阀,抽炉体空气,至真空度达到规定值。

  15.在真空度达到规定要求后,开始启动变频,调整中频功率,按有关材质的烧结规定操作真空烧结炉。

  16.烧结完毕后,停止变频,按停止变频开关,逆变停止工作,断开中频电源分闸与断开电源总闸。

  17.从炉体观察孔观察炉膛发黑后,先关闭真空泵蝶阀与断开真空泵电流,再接自来水继续冷却感应圈和炉体,***后停水泵。

  18.中频电压750伏有触电危险。在整个操作和检查过程中,要注意操作安全,不要用手接触中频电柜。

  19.真空烧结炉在烧结过程中,随时从炉体侧面观察孔观察感应圈是否发生放弧现象,如发现异常现象,应立即报告有关人员处理。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

16 July 2020
真空熔炼炉的主要用于哪些生产制作

真空熔炼炉的主要用于哪些生产制作

  真空熔炼炉的主要用于哪些生产制作   真空熔炼炉即在炉腔这一特定空间内利用真空系统(由真空泵、真空测量装置、真空阀门等元件经过精心组装而成)将炉腔内部分物质排出,使炉腔内压强小于一个标准大气压,炉腔内空间从而实现真空状态,这就是真空炉。   真空环境中进行加热的设备。在金属罩壳或石英玻璃罩密封的炉膛中用管道与高真空泵系统联接。真空熔炼炉炉膛真空度可达133×(10-2~10-4)Pa。炉内加热系统可直接用电阻炉丝(如钨丝)通电加热,也可用高频感应加热。zui高温度可达3000℃左右。主要用于陶瓷烧成、真空冶炼、电真空零件除气、退火、金属件的钎焊,以及陶瓷金属封接等。   1、完全消除了加热过程中工件表面的氧化、脱碳,可获得无变质层的清洁表面。这对于那些在刃磨时仅磨一面的刀具(如麻花钻磨削后使沟槽表面的脱碳层直接暴露于刃口)切削性能的改善关系极大。   2、对环境无污染,不需进行三废处理。   3、真空熔炼炉炉温测定、监控精度明显提高。热电偶的指示值与炉温温度达到±1.5°c。但炉内大批工件不同部位的温差较大,若采用稀薄气体强制循环,仍可控制在±5°c温差范围内。   4、机电一体化程度高。在温度测控精度提高的基础上,工件移动、气压调节、功率调节等均可预先编程设定,按步骤实施淬火和回火。   5、能耗低。真空烧结炉加热室采用上等隔热材料制成的隔热墙和屏障,可将电热能量高度集中于加热室内,节能效果显著。

01 November 2019
真空甩带炉的热处理技巧

真空甩带炉的热处理技巧

  真空甩带炉的热处理技巧   真空甩带炉热处理即真空技术与热处理两个***相结合的归纳技术,是指热处理工艺的悉数和部分在真空状态下进行的。我国将真空划分为低、中、高和超高真空。   真空甩带炉在热加工范畴有着很好的发展前景,用于:透热、轧制、锻造、弯管、热处理(淬火)、焊接等工艺的感应加热。那么炉子的热处理技巧是什么呢1.真空甩带炉处理钛合金时,不宜用氮气作为冷却气体,因为钛和氮在高温下反响,构成金黄色的氮化钛。   2.真空炉活动衔接部分悉数采用O型橡胶圈密封衔接,此部分均通水冷却。   3.工件在真空状态下淬火,应运用真空淬火油,此油具有较低的饱和蒸气压。   4.真空甩带炉的保养应在真空或充纯氮状态下,避免平时不用时吸气,吸潮。   5.国内真空炉的压升率应不大于1.33Pa/h,国外某些企业的标准为6.真空加热以辐射为主,工件在炉内应该坚持间距。   7.升温过程中,工件及炉内材料会放气,使真空度下降。   8.真空回火、真空退火、真空固溶处理及真空时效的加热温度一般与惯例处理时加热温度相同。   9.真空甩带炉应该具有快冷装置。冷却水的压力应该大于0.2Mpa,流量应可调。   10.冷却气体:钢一般采用百分之99.995纯度的氮气,高温合金采用百分之99.999的氮气或氩气,钛合金采用百分之99.995的氩气。   11.升温:放入工件后,真空熔炼炉一般先预抽至6.67Pa时方可升温加热。