公司动态

聚焦行业动态,洞悉行业发展

哪些行业或领域更适合使用石墨化炉而不是其他高温炉?
发布时间:2025-11-18   浏览:6424次

哪些行业或领域更适合使用石墨化炉而不是其他高温炉?

在材料加工领域,高温炉类型多样,各有其适用范围。石墨化炉凭借独特的性能,在部分行业和领域展现出无可替代的优势。

在新能源行业,尤其是锂离子电池制造领域,石墨化炉的应用极为关键。锂离子电池的负极材料多为人造石墨,其制备过程需要高温环境促使碳原子重新排列,形成规则的石墨晶体结构,以提升材料的导电性和充放电性能。石墨化炉能够稳定达到 2000℃ - 3000℃的超高温,且温度均匀性好,能精准控制石墨化过程,确保负极材料质量的一致性。相比之下,普通高温炉难以达到如此高的温度,或在温度均匀性控制上存在不足,无法满足锂离子电池负极材料对石墨化程度的严苛要求。
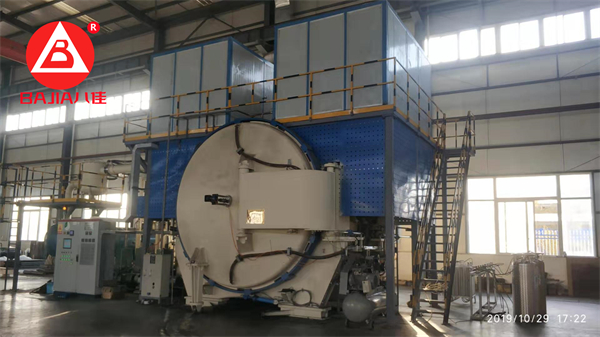
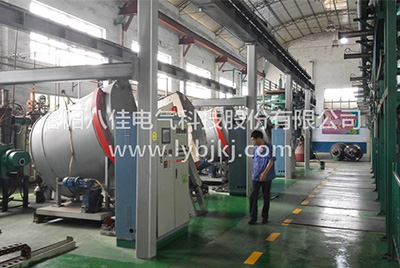
石墨化炉

航空航天领域对材料性能的要求近乎苛刻,石墨化炉在此也大显身手。该领域常需使用高性能碳材料,如碳纤维增强石墨复合材料,这类材料需具备低密度、高强度、高模量以及良好的热稳定性等特性。石墨化炉通过对碳材料的高温处理,可有效优化材料微观结构,赋予其上述优异性能,满足航空航天部件在极端环境下的使用需求。其他高温炉由于无法精准调控碳材料的石墨化过程,难以生产出符合航空航天标准的高性能材料。

在冶金工业中,石墨电极的生产离不开石墨化炉。石墨电极在电炉炼钢等工艺中作为导电材料,需承受高温电弧的作用,因此要求具备高导电性、高熔点和良好的抗热震性能。石墨化炉能够生产出高质量的石墨电极,通过精确控制温度和时间,使电极材料达到理想的石墨化程度,从而提升电极的性能和使用寿命。普通高温炉难以实现对石墨电极生产所需工艺的精准控制,无法满足冶金工业对石墨电极质量的严格要求。

此外,在一些新兴的纳米材料研究与生产领域,石墨化炉同样具有重要价值。例如,在制备碳纳米管、石墨烯等新型碳纳米材料时,需要精确控制反应温度和环境,以实现对材料结构和性能的调控。石墨化炉能够提供稳定的高温环境,并可根据工艺要求灵活调整温度和气氛,有助于合成高质量的碳纳米材料。而其他高温炉可能无法满足这些纳米材料制备过程中对温度和环境的精细控制需求。

在对碳材料性能有特殊要求,尤其是需要精确控制石墨化过程的行业和领域,如新能源、航空航天、冶金以及纳米材料等,石墨化炉相较于其他高温炉具有明显优势,成为推动这些行业发展的关键设备。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

17 August 2026
真空石墨煅烧炉:从源头到末端的全流程有害气体减排策略

真空石墨煅烧炉:从源头到末端的全流程有害气体减排策略

c:从源头到末端的全流程有害气体减排策略在碳素材料制备领域,真空石墨煅烧炉是生产高纯度石墨制品的核心设备。然而,煅烧过程中产生的二氧化硫、氮氧化物、挥发性有机物(VOCs)及颗粒物等污染物,已成为制约行业可持续发展的关键瓶颈。真空石墨煅烧炉厂家洛阳八佳电气基于实际工程案例与技术原理,系统解析真空石墨煅烧炉在原料预处理、工艺优化、废气收集与净化等环节的减排技术路径。一、原料预处理:阻断污染源头原料石油焦中的硫分是二氧化硫排放的主要来源。某大型碳素厂通过引入预焙阳极煅烧技术,在原料入炉前采用低温干馏工艺,使石油焦中的挥发分提前释放。实验数据显示,该工艺可降低煅烧阶段硫排放量32%,同时减少高温下氮氧化物的生成。此外,对原料进行粒度分级控制,避免细颗粒物料在煅烧过程中因剧烈反应产生过量粉尘,某企业实践表明,粒度均匀性提升后,颗粒物排放浓度下降18%。二、工艺参数优化:精准控制反应过程1. 温度场调控技术传统煅烧炉存在温度梯度大、热效率低的问题,易导致局部过热引发二次污染。某企业研发的三段式温控系统,将煅烧区划分为预热段(800-1000℃)、主煅烧段(2000-2200℃)和冷却段(梯度降温),通过红外测温仪与PLC联动实现温度自动补偿。实际应用中,该技术使温度波动范围控制在±3℃,氮氧化物生成量减少25%,同时避免因热应力导致的石墨开裂废品。2. 真空度动态平衡在2200℃高温下,微量空气渗入会引发石墨氧化。某企业开发的微正压保护气动态注入系统,通过高精度氧传感器(检测精度0.1ppm)实时监测炉内氧含量,当氧含量超过5ppm时,系统以毫秒级间隔脉冲式注入氩气,形成0.5-1kPa的微正压环境。该技术使石墨制品氧含量稳定在20ppm以下,较传统工艺降低60%,同时减少因氧化产生的烟尘。3. 压力脉动抑制技术真空泵启停导致的压力波动会加剧污染物挥发。某企业通过变频调速真空泵+稳压罐缓冲腔组合设计,将压力脉动幅度控制在±0.5Pa以内。在柔性石墨卷材生产中,该技术使主煅烧区杂质挥发效率提升15%,同时降低因压力冲击导致的设备故障率。三、废气收集系统:全流程密闭管控1. 负压集气技术针对煅烧炉开口部位,采用双层密闭罩+负压抽吸设计,确保开口处风速不低于0.5m/s。某企业改造后,无组织排放颗粒物浓度从1.2mg/m³降至0.3mg/m³,满足《大气污染物综合排放标准》无组织排放监控限值要求。2. 管道防堵设计高温废气携带的焦油类物质易在管道内冷凝沉积。某企业采用电伴热+蒸汽吹扫系统,使管道壁温维持在150℃以上,同时设置定时自动吹扫程序,有效解决管道堵塞问题,设备运行周期延长至180天以上。四、末端治理:多级净化协同作用1. 旋风+布袋除尘组合废气首先进入效率高的旋风除尘器,去除85%以上的粗颗粒粉尘,再进入覆膜滤袋除尘器进行深度净化。某企业实践表明,该组合工艺可使颗粒物排放浓度降至5mg/m³以下,满足《碳素行业大气污染物排放标准》特别排放限值要求。2. 脱硫脱硝一体化装置针对二氧化硫和氮氧化物,采用石灰石-石膏法脱硫+选择性催化还原(SCR)脱硝工艺。在2200℃煅烧废气治理中,该装置可使二氧化硫排放浓度低于35mg/m³,氮氧化物排放浓度低于50mg/m³,脱除效率分别达到95%和80%以上。3. VOCs深度净化技术对于沥青烟等有机污染物,某企业开发了电捕焦油器+活性炭纤维吸附+催化燃烧三级处理系统。电捕焦油器去除90%以上的焦油雾滴,活性炭纤维吸附塔进一步捕获残余VOCs,后通过催化燃烧装置将有机物转化为二氧化碳和水。经检测,该系统VOCs去除效率达98%,出口浓度低于20mg/m³。五、智能监控:保障系统稳定运行通过建立DCS集散控制系统,对温度、压力、氧含量等关键参数进行实时监测与联动控制。某企业部署的智能监控平台,可自动生成运行日志、故障预警及排放数据报表,实现生产过程与环保设施的同步管控。系统运行数据显示,设备故障率降低40%,环保设施达标率提升至99.5%。真空石墨煅烧炉的有害气体减排需贯穿原料预处理、工艺优化、废气收集与净化全链条。通过引入预焙阳极技术、三段式温控、微正压保护等创新工艺,结合多级净化与智能监控系统,可在保障产品质量的同时,实现污染物排放的深度削减。这些技术路径已在国内多家碳素企业得到验证,为行业绿色转型提供了可复制的解决方案。