公司动态

聚焦行业动态,洞悉行业发展

真空石墨煅烧炉:从源头到末端的全流程有害气体减排策略
发布时间:2026-08-17   浏览:392次

c:从源头到末端的全流程有害气体减排策略

在碳素材料制备领域,真空石墨煅烧炉是生产高纯度石墨制品的核心设备。然而,煅烧过程中产生的二氧化硫、氮氧化物、挥发性有机物(VOCs)及颗粒物等污染物,已成为制约行业可持续发展的关键瓶颈。真空石墨煅烧炉厂家洛阳八佳电气基于实际工程案例与技术原理,系统解析真空石墨煅烧炉在原料预处理、工艺优化、废气收集与净化等环节的减排技术路径。

一、原料预处理:阻断污染源头

原料石油焦中的硫分是二氧化硫排放的主要来源。某大型碳素厂通过引入预焙阳极煅烧技术,在原料入炉前采用低温干馏工艺,使石油焦中的挥发分提前释放。实验数据显示,该工艺可降低煅烧阶段硫排放量32%,同时减少高温下氮氧化物的生成。此外,对原料进行粒度分级控制,避免细颗粒物料在煅烧过程中因剧烈反应产生过量粉尘,某企业实践表明,粒度均匀性提升后,颗粒物排放浓度下降18%。
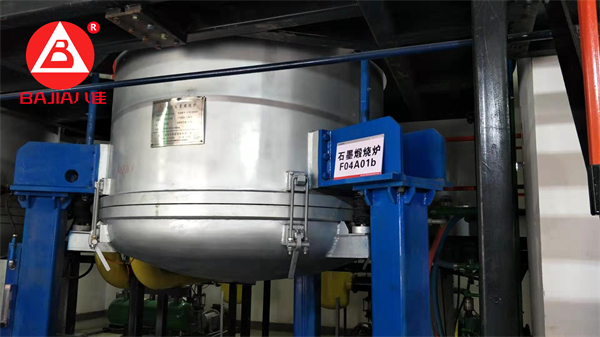
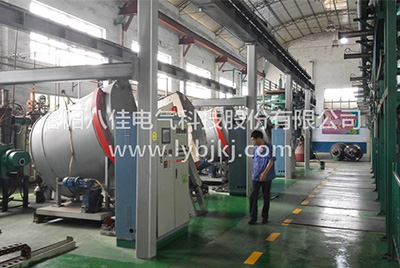
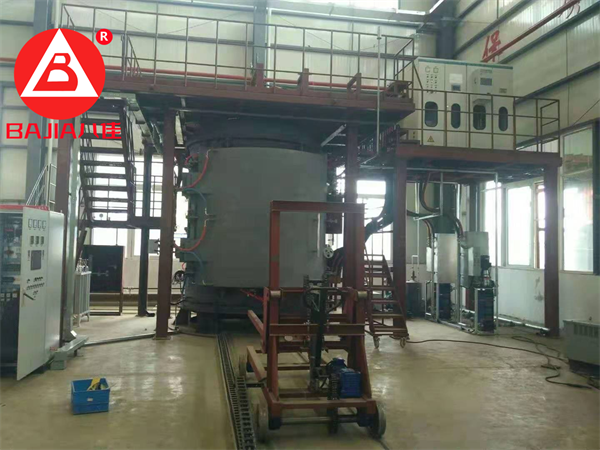
真空石墨煅烧炉

二、工艺参数优化:精准控制反应过程

1. 温度场调控技术

传统煅烧炉存在温度梯度大、热效率低的问题,易导致局部过热引发二次污染。某企业研发的三段式温控系统,将煅烧区划分为预热段(800-1000℃)、主煅烧段(2000-2200℃)和冷却段(梯度降温),通过红外测温仪与PLC联动实现温度自动补偿。实际应用中,该技术使温度波动范围控制在±3℃,氮氧化物生成量减少25%,同时避免因热应力导致的石墨开裂废品。

2. 真空度动态平衡

在2200℃高温下,微量空气渗入会引发石墨氧化。某企业开发的微正压保护气动态注入系统,通过高精度氧传感器(检测精度0.1ppm)实时监测炉内氧含量,当氧含量超过5ppm时,系统以毫秒级间隔脉冲式注入氩气,形成0.5-1kPa的微正压环境。该技术使石墨制品氧含量稳定在20ppm以下,较传统工艺降低60%,同时减少因氧化产生的烟尘。

3. 压力脉动抑制技术

真空泵启停导致的压力波动会加剧污染物挥发。某企业通过变频调速真空泵+稳压罐缓冲腔组合设计,将压力脉动幅度控制在±0.5Pa以内。在柔性石墨卷材生产中,该技术使主煅烧区杂质挥发效率提升15%,同时降低因压力冲击导致的设备故障率。

三、废气收集系统:全流程密闭管控

1. 负压集气技术

针对煅烧炉开口部位,采用双层密闭罩+负压抽吸设计,确保开口处风速不低于0.5m/s。某企业改造后,无组织排放颗粒物浓度从1.2mg/m³降至0.3mg/m³,满足《大气污染物综合排放标准》无组织排放监控限值要求。

2. 管道防堵设计

高温废气携带的焦油类物质易在管道内冷凝沉积。某企业采用电伴热+蒸汽吹扫系统,使管道壁温维持在150℃以上,同时设置定时自动吹扫程序,有效解决管道堵塞问题,设备运行周期延长至180天以上。

四、末端治理:多级净化协同作用

1. 旋风+布袋除尘组合

废气首先进入效率高的旋风除尘器,去除85%以上的粗颗粒粉尘,再进入覆膜滤袋除尘器进行深度净化。某企业实践表明,该组合工艺可使颗粒物排放浓度降至5mg/m³以下,满足《碳素行业大气污染物排放标准》特别排放限值要求。

2. 脱硫脱硝一体化装置

针对二氧化硫和氮氧化物,采用石灰石-石膏法脱硫+选择性催化还原(SCR)脱硝工艺。在2200℃煅烧废气治理中,该装置可使二氧化硫排放浓度低于35mg/m³,氮氧化物排放浓度低于50mg/m³,脱除效率分别达到95%和80%以上。

3. VOCs深度净化技术

对于沥青烟等有机污染物,某企业开发了电捕焦油器+活性炭纤维吸附+催化燃烧三级处理系统。电捕焦油器去除90%以上的焦油雾滴,活性炭纤维吸附塔进一步捕获残余VOCs,后通过催化燃烧装置将有机物转化为二氧化碳和水。经检测,该系统VOCs去除效率达98%,出口浓度低于20mg/m³。

五、智能监控:保障系统稳定运行

通过建立DCS集散控制系统,对温度、压力、氧含量等关键参数进行实时监测与联动控制。某企业部署的智能监控平台,可自动生成运行日志、故障预警及排放数据报表,实现生产过程与环保设施的同步管控。系统运行数据显示,设备故障率降低40%,环保设施达标率提升至99.5%。

真空石墨煅烧炉的有害气体减排需贯穿原料预处理、工艺优化、废气收集与净化全链条。通过引入预焙阳极技术、三段式温控、微正压保护等创新工艺,结合多级净化与智能监控系统,可在保障产品质量的同时,实现污染物排放的深度削减。这些技术路径已在国内多家碳素企业得到验证,为行业绿色转型提供了可复制的解决方案。

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

25 May 2026
真空烧结炉的烧结速度受哪些因素影响?

真空烧结炉的烧结速度受哪些因素影响?

真空烧结炉的烧结速度受哪些因素影响?真空烧结炉作为一种先进的材料制备设备,广泛应用于粉末冶金、陶瓷材料、复合材料等领域。其核心工作原理是在真空环境中对物料进行加热,使其达到所需的烧结温度并发生物理化学变化,从而形成具有特定性能的材料。烧结速度是衡量真空烧结炉工作效率的重要指标之一,直接影响生产成本和产品质量。真空烧结炉厂家洛阳八佳电气将详细介绍影响真空烧结炉烧结速度的主要因素。一、物料的性质1.粒度和粒度分布物料的粒度和粒度分布直接影响烧结速度。一般来说,粒度较小的物料具有较大的表面积,有利于热量的传递和扩散,从而加快烧结速度。相反,粒度较大的物料表面积较小,热量传递较慢,烧结速度较低。2.化学成分物料的化学成分也会影响烧结速度。不同化学成分的物料在烧结过程中发生的物理化学反应不同,导致烧结速度存在差异。例如,某些金属氧化物在高温下容易发生固相反应,烧结速度较快;而某些非金属氧化物则需要更高的温度才能发生反应,烧结速度较慢。3.物理状态物料的物理状态(如粉末、颗粒、块状等)也会影响烧结速度。粉末状物料具有较大的表面积,有利于热量的传递和扩散,从而加快烧结速度。而块状物料表面积较小,热量传递较慢,烧结速度较低。二、烧结工艺参数1.烧结温度烧结温度是影响烧结速度的关键因素之一。较高的烧结温度可以加快物料的热传导和相变速度,从而缩短烧结时间。然而,过高的烧结温度可能导致物料过烧或结构不稳定,影响产品质量。2.加热速率加热速率直接影响物料达到烧结温度的速度。较快的加热速率可以缩短物料达到烧结温度的时间,从而加快烧结速度。然而,过快的加热速率可能导致物料内部温度梯度过大,产生热应力,影响烧结质量。3.保温时间保温时间是影响烧结速度的重要因素之一。适当的保温时间可以确保物料在烧结过程中充分反应,形成稳定的微观结构。过短的保温时间可能导致物料未完全烧结,影响产品质量;过长的保温时间则可能导致能耗增加,降低生产效率。三、设备性能1.加热元件功率加热元件的功率直接影响炉腔内的温度和热量传递速度。较高功率的加热元件可以提供更多的热量,加快物料的加热速度,从而提高烧结速度。2.炉腔密封性能炉腔的密封性能直接影响真空度的稳定性和热量传递效率。良好的密封性能可以保持炉腔内的高真空度,减少热量损失,提高烧结速度。3.控制系统精度控制系统的精度直接影响烧结温度和加热速率的控制效果。高精度的控制系统可以确保炉腔内的温度和加热速率稳定,从而提高烧结速度。四、案例分析1.金属粉末烧结假设某金属粉末的质量为50 kg,比热容为0.5 kJ/(kg·℃),需要从室温(20℃)加热到1200℃,升温时间为2小时。通过优化加热元件的功率分布、炉腔的保温结构和控制系统的精度,可以提高加热效率和温度均匀性,从而加快烧结速度。2.陶瓷材料烧结假设某陶瓷材料的质量为20 kg,比热容为0.8 kJ/(kg·℃),需要从室温(20℃)加热到1500℃,升温时间为3小时。通过优化加热元件的功率分布、炉腔的保温结构和控制系统的精度,可以提高加热效率和温度均匀性,从而加快烧结速度。真空烧结炉的烧结速度受物料的性质、烧结工艺参数和设备性能等多种因素影响。通过优化物料的粒度、化学成分和物理状态,合理设置烧结温度、加热速率和保温时间,提高加热元件功率、炉腔密封性能和控制系统精度,可以显著提高烧结速度,确保生产效率和产品质量。希望本文的介绍能为相关工作人员提供有益的参考,确保真空烧结炉好的运行状态。在未来的工作中,随着技术的不断进步和设备的更新换代,烧结速度控制技术将不断完善和发展。因此,我们需要持续关注行业动态,学习新的知识和技能,以适应不断变化的需求。

17 March 2025
气相沉积炉操作中常见的异常情况有哪些

气相沉积炉操作中常见的异常情况有哪些

气相沉积炉操作中常见的异常情况有哪些气相沉积炉作为一种高科技设备,在微电子、光电子、能源及航空航天等领域具有广泛应用。然而,在实际操作过程中,气相沉积炉可能会遇到多种异常情况,这些异常情况不仅影响生产效率,还可能对设备造成损害。气相沉积炉厂家洛阳八佳电气将详细介绍气相沉积炉操作中常见的异常情况及其可能原因。 一、炉温异常炉温异常是气相沉积炉操作中常见的异常情况之一。当炉温过高或过低时,都会影响沉积效果和薄膜质量。可能的原因包括加热元件故障、控制系统问题、温度传感器故障等。此时,应检查加热元件是否损坏或老化,控制系统是否正常工作,以及温度传感器是否准确。 二、气体流量不稳定气体流量不稳定可能导致沉积不均匀或薄膜质量下降。可能的原因包括气体管道堵塞、泄漏或气路阀门故障等。为解决这一问题,需要逐一排查这些可能的原因,并进行相应的清理、修复或更换工作。 三、炉内压力异常炉内压力异常可能是由于压力传感器故障、真空泵失效或气路系统泄漏等原因引起的。这可能导致沉积过程中的不稳定,甚至损坏设备。应根据实际情况进行排查和修复,确保炉内压力稳定在设定范围内。 四、炉体振动或噪音过大炉体振动或噪音过大可能是由于炉体结构松动、风机故障或电机运行不稳定等原因造成的。这不仅会影响设备的正常运行,还可能对操作人员造成安全隐患。应检查并紧固炉体结构,检查并更换损坏的风机或电机。 五、进样口漏气进样口漏气可能导致气体流量不稳定或沉积效果不佳。可能的原因包括隔垫损坏、螺母拧得太紧等。此时,应更换隔垫,并确保螺母不要拧得太紧,以保证气路的密封性。 六、检测器故障检测器故障可能导致无法检测到沉积过程中的信号或检测结果不准确。可能的原因包括检测器熄火、火未点着或检测器喷嘴堵塞等。对于FID检测器,可以尝试重新点火;对于其他类型的检测器,可以清洗喷嘴或进行其他相应的维修操作。 七、基线漂移或不稳定基线漂移或不稳定性可能导致检测结果的准确性下降。可能的原因包括基线受热损失、老化柱子、固定液受热损失等。为解决这一问题,可以尝试调整温度、老化柱子或更换固定液等。 八、峰异常峰异常可能表现为不出峰、峰很小、峰拖尾等。可能的原因包括样品前处理不够干净、进样口污染、进样技术欠佳等。为解决这些问题,可以加强样品前处理、清洗进样口或提高进样技术等。综上所述,气相沉积炉操作中常见的异常情况包括炉温异常、气体流量不稳定、炉内压力异常、炉体振动或噪音过大、进样口漏气、检测器故障、基线漂移或不稳定以及峰异常等。针对这些异常情况,操作人员应熟悉可能的原因并采取相应的解决措施,以确保设备的正常运行和生产效率。