行业动态

聚焦行业动态,洞悉行业发展

真空甩带炉的机械系统组成有哪些
发布时间:2020-03-06   浏览:7130次

  真空甩带炉的机械系统组成有哪些

  真空甩带炉为周期作业式,广泛应用于硬质合金、功能陶瓷、粉末冶金等在高温、高真空条件下进行热压烧结处理,也可在充气保护情况下热压成形烧结。

  下面一起看看真空甩带炉的机械系统组成吧。

  1、真空系统:由油扩散泵、直连泵、充气阀、放气阀、真空蝶阀、真空压力表(±Pa)波纹管、真空管路和支架等组成。
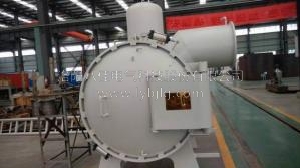
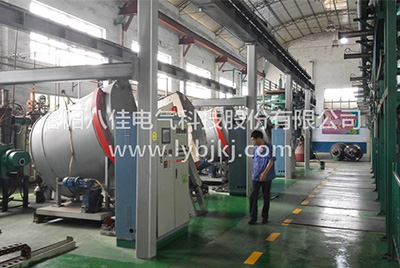
真空甩带炉

  2、电动伺服加压系统:真空甩带炉采用伺服电机拖动的方式,带锁紧抱闸,压力控制有PLC自动跟踪控制,保证压力不波动,同时还具有精确位置控制功能,位移精度可达0.001mm以上。位移测量有旋转编码器来完成,位移准确精度高,触摸屏里可以设置压力工艺可设定自动调节压力,并能实现稳压、保压。

  3、水冷系统:由各种冷水机加水阀管道相关装置组成且设有断水声光报警自动切断加热源或功能。

  4、温控系统:真空甩带炉采用可控硅控温,配置有PID功能仪表,数显表,具有超温声光报警功能,控制系统采用PLC触摸屏自动控制,并保留历史数据,便于分析烧结过程。

  5、充气系统:由各种管道及阀门组成,并配有电磁放气阀、压力传感器,当真空熔炼炉内压力高于安全值时会自动放气,充气管路上装有针阀,可控制充气量。


免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

16 June 2020
真空熔炼炉的脉冲燃烧控制的上风

真空熔炼炉的脉冲燃烧控制的上风

  真空熔炼炉的脉冲燃烧控制的上风   真空熔炼炉的脉冲燃烧控制采用的是一种中断燃烧的方式,使用脉宽调制技术,通过调节燃烧时间的占空比(通断比)实现窑炉的温度控制。燃料流量可通过压力调整预先设定,烧嘴一旦工作,就处于满负荷状态,保证烧嘴燃烧时的燃气出口速度不变。当需要升温时,烧嘴燃烧时间加长,中断时间减小;需要降温时,烧嘴燃烧时间减小,中断时间加长。脉冲燃烧控制的主要长处为传热效率高,大大降低能耗。可进步炉内温度场的平均性。无需在线调整,即可实现燃烧气氛的精确控制。   可进步烧嘴的负荷调节比。系统简朴可靠,造价低。减少NOx的天生。普通烧嘴的调节比一般为1:4左右,当烧嘴在满负荷工作时,真空熔炼炉的燃气流速、火焰外形、热效率均可达到zui佳状态,但当烧嘴流量接近其zui小流量时,热负荷zui小,燃气流速大大降低,火焰外形达不到要求,热效率急剧下降,高速烧嘴工作在满负荷流量50%以下时,上述各项指标距设计要求就有了较大的差距。   脉冲燃烧则不然,不管在何种情况下,烧嘴只有两种工作状态,一种是满负荷工作,另一种是不工作,只是通过调整两种状态的时间比进行温度调节,所以采用脉冲燃烧可弥补烧嘴调节比低的缺陷,需要低温控制时仍能保证烧嘴工作在zui佳燃烧状态。   真空烧结炉在使用高速烧嘴时,燃气喷出速度快,使附近形成负压,将大量窑内烟气吸人主燃气内,进行充分搅拌混合,延长了烟气在窑内的滞流时间,增加了烟气与制品的接触时间,从而进步了对流传热效率,另外,窑内烟气与燃气充分搅拌混合,使燃气温度与窑内烟气温度接近,进步窑内温度场的平均性,减少高温燃气对被加热体的直接热冲击。