行业动态

聚焦行业动态,洞悉行业发展

浅谈真空甩带炉的2种抽真空方式
发布时间:2020-09-07   浏览:7063次

  浅谈真空甩带炉的2种抽真空方式

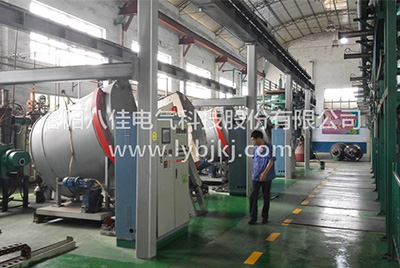
  真空甩带炉是用来制备和开发亚稳材料(如非晶态材料)的专用设备,该设备除了具有感应炉的全部特点外,还具有制备块体金属非晶及金属薄带的功能,适用于各种非晶及微晶材料的研究及实验工作,广泛用于新型稀土永磁材料非晶软磁材料及纳米材料科学的开发与研究。
浅谈真空甩带炉的2种抽真空方式

  1)抽低真空:

  a)将机械泵拉杆逆时针旋转一下轻轻外拉至不能拉动再顺时针旋转一下锁定;

  b)等待真空甩带炉的真空表指针为“-0.1”后按下ZDF-2F复合真空计左表头的红色按钮,等待将腔内真空抽至低于中间档3Pa,同时继续紧固腔门上的螺丝。(注意:若超过5分钟未能将真空抽至低于3Pa,请将拉杆按a)步骤所示手法推进2分钟后再拉出)

  2)抽高真空:

  a)当真空甩带炉炉腔内真空低于3Pa后,将机械泵拉杆推进并顺时针旋转锁定;

  b)将扩散泵阀门开关手柄逆时针旋转180°至“开”;

  c)当左表头指针低于0.2Pa后,按下右表头上的绿色按钮,并按真空甩带炉的复位按钮一次运行高真空表;

  d)根据真空熔炼炉情况依次更换量程,查看腔内真空度。注意:在当前量程内,若指针高于“1”严禁更换到更小量程查看真空度

免责声明:本站部分图片和文字来源于网络收集整理,仅供学习交流,版权归原作者所有,并不代表我站观点。本站将不承担任何法律责任,如果有侵犯到您的权利,请及时联系我们删除。

相关推荐

27 May 2019
真空烧结炉故障原因及处理办法有哪些呢

真空烧结炉故障原因及处理办法有哪些呢

  真空烧结炉故障原因及处理办法有哪些呢   真空烧结炉的故障现象故障原因及处理办法有哪些呢?今天八佳的小编就和大家说说。   1、真空度低:泵油污染、过少或过稀,清洗真空泵,更换新真空泵油。   2、抽气时间太短:延长抽气时间。   3、抽气过滤器堵塞:清洗或更换排气过滤器。   4、有漏气处:抽空后关闭真空烧结炉电源,检查电磁阀、管接头、真空泵吸气阀及工作室周边密封垫有无漏气处。   5、噪音大:真空炉联轴器磨损或破裂,更换。   6、排气过滤器堵塞或安装位置不正:清洗或更换排气过滤器并安装正确。   7、处理炉喷油:吸气阀O型圈脱落,拔下泵嘴上的真空管,卸下抽气嘴,取出压簧和吸气阀,轻轻拉伸O型圈几次,重新将其嵌入凹槽内,再安装即可。   8、旋片磨损:更换旋片。   9、真空烧结炉的真空泵漏油:回油阀堵塞,卸下回油阀,清洗。   10、油窗松动:放油后,卸下油窗,缠上生料带或薄塑料薄膜。   11、油烟大:抽气过滤器堵塞或污染,清洗或更换排气过滤器。   12、泵油污染:更换新油。   13、真空烧结炉回油阀堵塞:清洗回油阀(详见说明书)。   14、不加热:加热条烧断,更换加热条。   15、加热时间继电器烧坏(开机即两灯同时亮,OMRON灯颜色为黄色):更换时间继电器。   16、加热线烧断:更换加热线,并安装牢固。控制加热温度波段开关接触不良:修复或更换。控制加热的交流接触器不复位:修复(用气流吹去异物)或更换。   17、加热不停止:加热时间继电器接触不良或烧坏,调整时间继电器与插座接触或更换。   18、封口不平、不紧或不封口:钢盒变形,调整钢盒加热时间与加热温度未调好,调整至合适。   19、电机反转时间过长:任意两相电源线调换安装(地线除外)。   20、真空烧结炉加压气路通气不畅:理顺疏通加压气路。

30 June 2025
真空烧结炉的烧结时间如何控制?

真空烧结炉的烧结时间如何控制?

真空烧结炉的烧结时间如何控制?真空烧结炉作为一种先进的材料制备设备,广泛应用于粉末冶金、陶瓷材料、复合材料等领域。其核心工作原理是在真空环境中对物料进行加热,使其达到所需的烧结温度并发生物理化学变化,从而形成具有特定性能的材料。烧结时间是真空烧结炉的重要工艺参数之一,直接影响烧结过程和产品质量。真空烧结炉厂家洛阳八佳电气将详细介绍如何控制真空烧结炉的烧结时间。一、烧结时间的基本概念烧结时间是指从物料开始加热到达到预定烧结温度并完成烧结过程所需的时间。烧结时间的选择直接影响生产效率和产品质量。确定合适的烧结时间对于保证生产效率和产品质量至关重要。二、影响烧结时间的因素1.物料的性质不同物料具有不同的熔点、比热容和热导率等物理化学性质,这些性质直接影响烧结时间的选择。例如,金属材料的熔点较高,需要的烧结时间较长;而陶瓷材料的熔点较低,需要的烧结时间相对较短。2.烧结工艺不同的烧结工艺对烧结时间的要求各不相同。例如,快速烧结工艺需要较短的烧结时间,以提高生产效率;而慢速烧结工艺则需要较长的烧结时间,以保证烧结质量。3.设备性能真空烧结炉的设备性能也会影响烧结时间的选择。例如,加热元件的功率、炉腔的保温性能等都会影响加热效率和温度分布,从而影响烧结时间。4.烧结温度烧结温度是影响烧结时间的重要因素之一。较高的烧结温度可以加快物料的热传导和相变速度,从而缩短烧结时间;而较低的烧结温度则需要较长的时间才能达到所需的烧结效果。三、烧结时间的控制方法1.温度传感器温度传感器是控制烧结时间的关键部件,用于实时监测炉腔内的温度。常见的温度传感器包括热电偶、热电阻等。通过温度传感器,可以准确测量炉腔内的温度,并将数据反馈给控制系统。2.控制系统真空烧结炉的控制系统负责根据温度传感器的反馈数据,自动调节加热元件的功率输出,确保炉腔内的温度均匀上升并保持在设定范围内。控制系统通常采用先进的控制算法,如PID控制、模糊控制等,以实现温度的精确控制。3.加热元件加热元件是产生热量的部件,直接影响烧结温度的控制效果。常见的加热元件包括电阻丝、石墨加热器、感应加热器等。选择合适的加热元件,并合理布置加热元件,可以提高加热效率和温度均匀性。4.预热和保温预热和保温是控制烧结时间的重要环节。通过预热,可以使物料逐步升温,避免温度骤变对物料的影响;通过保温,可以确保物料在烧结过程中保持恒定的温度,提高烧结质量。5.工艺参数优化通过优化工艺参数,可以进一步提高烧结时间的控制精度。例如,调整加热元件的功率分布、优化炉腔的保温结构等措施,可以提高加热效率和温度均匀性,从而缩短烧结时间。四、案例分析1.高温合金烧结假设某高温合金的质量为50 kg,比热容为0.5 kJ/(kg·℃),需要从室温(20℃)加热到1200℃,升温时间为2小时。通过温度传感器实时监测炉腔内的温度,并通过控制系统自动调节加热元件的功率输出,确保炉腔内的温度均匀上升并保持在设定范围内。2.陶瓷材料烧结假设某陶瓷材料的质量为20 kg,比热容为0.8 kJ/(kg·℃),需要从室温(20℃)加热到1500℃,升温时间为3小时。通过温度传感器实时监测炉腔内的温度,并通过控制系统自动调节加热元件的功率输出,确保炉腔内的温度均匀上升并保持在设定范围内。烧结时间是真空烧结炉的重要工艺参数之一,直接影响烧结过程和产品质量。通过温度传感器、控制系统、加热元件以及预热和保温措施,可以实现对烧结时间的精确控制,确保烧结过程效率高和质量。希望本文的介绍能为相关工作人员提供有益的参考,确保真空烧结炉的运行状态。在未来的工作中,随着技术的不断进步和设备的更新换代,烧结时间控制技术将不断完善和发展。因此,我们需要持续关注行业动态,学习新的知识和技能,以适应不断变化的需求。